- Služby 3D tlače

- Služby CNC obrábania

- Služby vákuového liatia

- Služby povrchovej úpravy

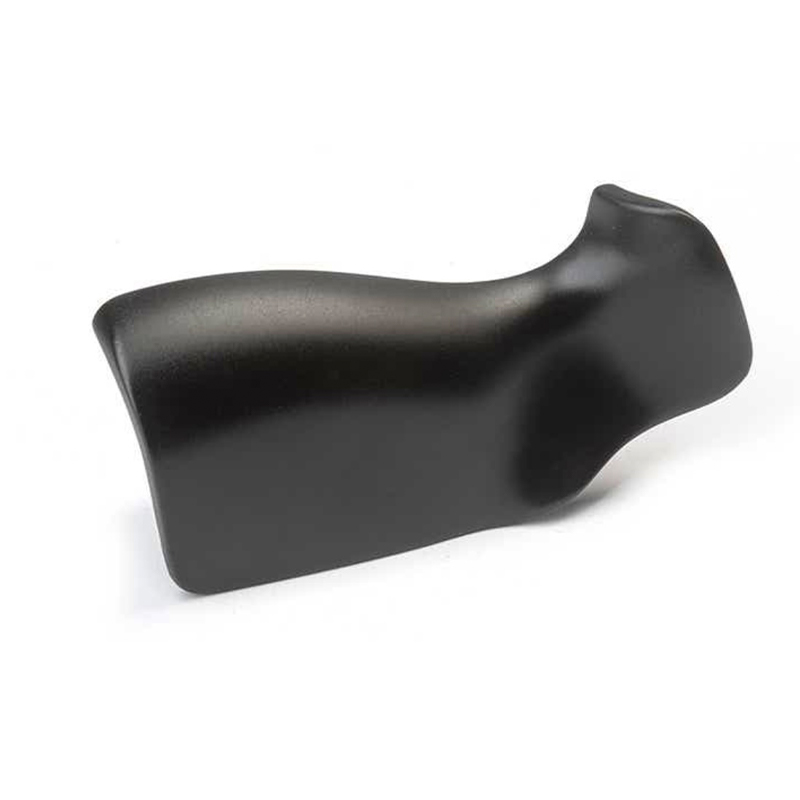
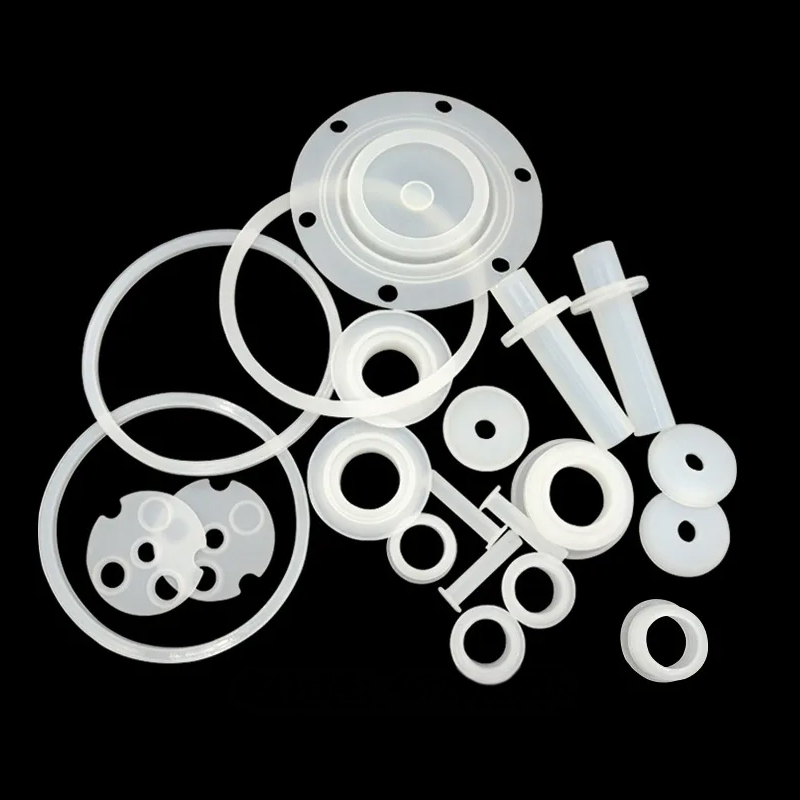
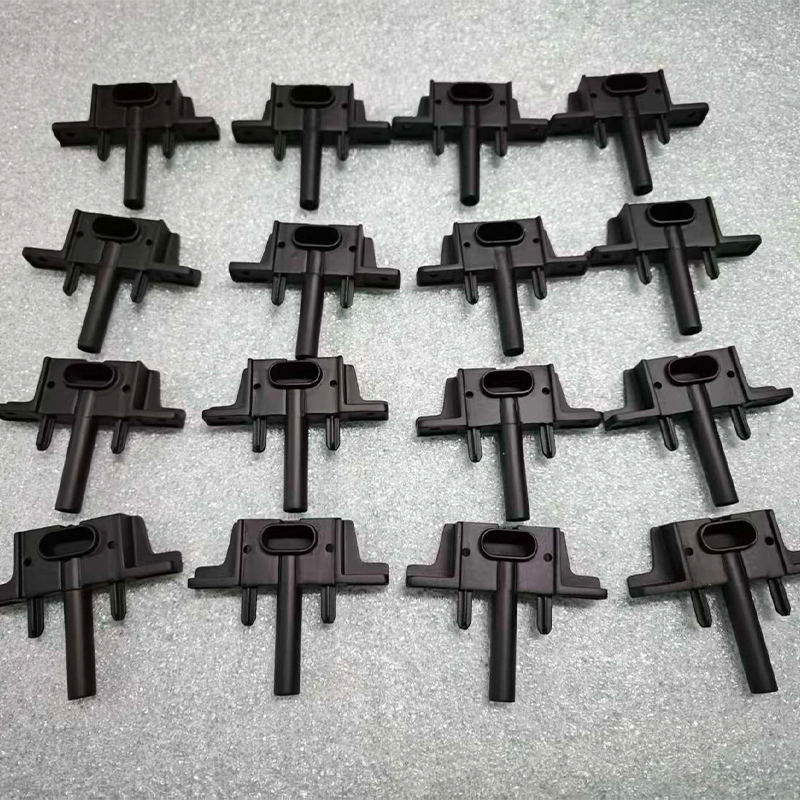
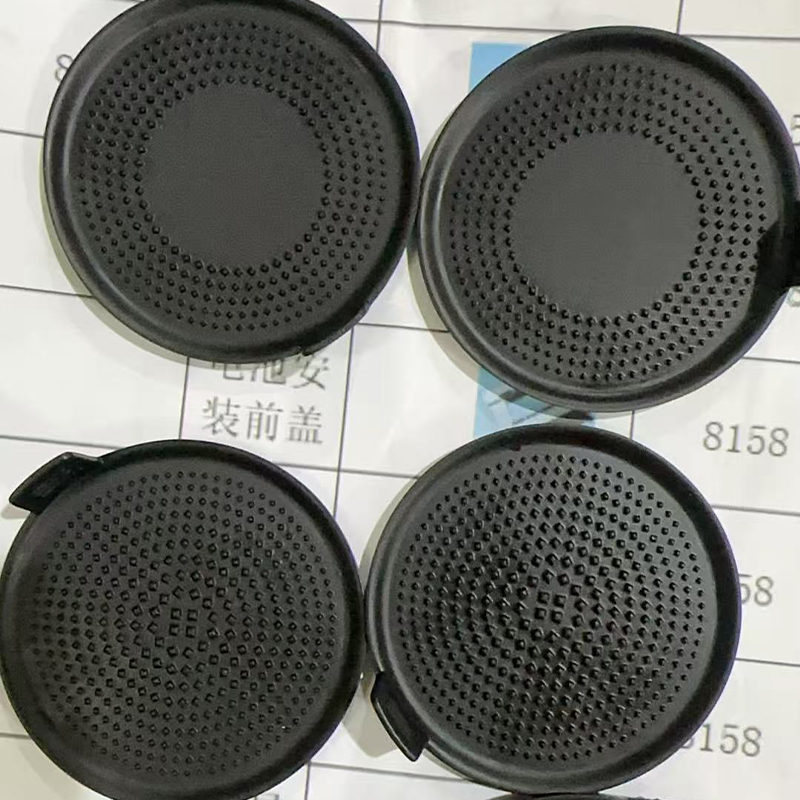
Služby rýchleho prototypovania: Ako si vybrať spoľahlivého výrobného partnera
Produktový tím odošle CAD súbor v pondelok a potrebuje fyzickú časť do piatku na kontrolu vhodnosti, zákaznícku ukážku alebo pilotnú zostavu. Vtedy sa služby rýchleho prototypovania stávajú skôr praktickými ako teoretickými. Správna služba dokáže viac ako len premenu modelu na plast alebo kov; poskytuje tímu rýchly spôsob, ako otestovať konštrukčnú otázku, odhaliť problém s toleranciou a rozhodnúť sa, čo treba zmeniť, skôr než sa investujú peniaze na nástroje.
Aj preto si nákupné rozhodnutie zaslúži pozornosť. Dodávateľom rýchleho prototypovania môže byť 3D tlačiareň, partner CNC obrábania, špecialista na vákuové liatie alebo výrobca, ktorý všetky tri spája s povrchovou úpravou a malosériovou výrobou. Rozdiel sa prejavuje v dodacom čase, výbere materiálu, spätnej väzbe DFM a ako hladko sa prototyp stane vzorkou produktu. Dodávateľ prototypov nie je veľkoobchodník so štandardnými dielmi; je to výrobný partner, ktorý interpretuje návrh a vráti fyzickú odpoveď.
Čo služby rýchleho prototypovania skutočne prinášajú
Služby rýchleho prototypovania zvyčajne poskytujú tri veci naraz: geometriu, správanie materiálu a komunikačný nástroj. Geometria je jednoznačná. Fyzická časť ukazuje, či kryt sedí v jednej rovine, či konektor prechádza od steny, alebo či je možné konzolu zmontovať s určeným upevňovacím prvkom. Materiálne správanie je menej zrejmé, ale často dôležitejšie. Živicový model môže vyzerať správne a stále sa príliš ohýba, praskne pri zapadnutí alebo zmäkne v blízkosti zdroja tepla. Komunikačný nástroj je dôležitý, pretože fyzická vzorka umožňuje dizajnu, inžinierstvu, nákupu a marketingu diskutovať o rovnakom objekte namiesto rôznych interpretácií obrazovky.
Dobrá prototypová práca zahŕňa aj spätnú väzbu od dizajnu pre výrobu. Pred spustením stroja by mal dodávateľ skontrolovať hrúbku steny, uhly úkosu, umiestnenie podpery, prístup k nástroju, nahromadenie tolerancií a povrchovú úpravu. Táto spätná väzba nie je papierovanie. Je to rozdiel medzi dielom, ktorý príde včas, a dielom, ktorý príde s poznámkou, že tenké rebro sa zlomilo pri odstraňovaní podpery. Výrobca, ktorý kladie otázky pred citáciou, je zvyčajne lepší partner ako ten, ktorý jednoducho akceptuje každý súbor a sľúbi všetko.
Je tu aj komerčná úloha. Prototyp môže podporovať ukážku pre investora, vzorku z veľtrhu, zákaznícky pilotný projekt alebo internú kontrolu dizajnu. V každom prípade musí časť vyzerať a správať sa vhodne pre publikum. Hrubé zariadenie FDM môže byť ideálne na testovanie v továrni a úplne nesprávne na stretnutie maloobchodných nákupcov. Služba prototypovania by mala chápať účel, nielen geometriu.
Ako priradiť metódu prototypovania k otázke, na ktorú potrebujete odpoveď
Najrýchlejší spôsob výberu procesu je začať otázkou, nie strojom. Ak je otázka „Vyzerá puzdro dobre v ruke? môže stačiť hladká živicová potlač. Ak je otázka „Vydrží tento hliníkový držiak vibračný test? časť pravdepodobne potrebuje kov a proces, ktorý vytvára vlastnosti kovu. Ak je otázka „Môžeme budúci mesiac ukázať cieľovej skupine päťdesiat jednotiek?“ vákuové odlievanie môže byť lepším mostom ako ďalšie kolo 3D tlače.
| Metóda | Najlepšie pre | Typické materiály | Silné stránky | Limity na plánovanie |
|---|---|---|---|---|
| SLA a DLP živicová 3D tlač | Vizuálne modely, kontroly lícovania, hladké povrchy, priehľadné alebo flexibilné časti | Štandardná živica, živica podobná ABS, flexibilná živica, transparentná živica, živica z červeného vosku | Jemné detaily, hladký povrch, rýchly obrat | Vrstvené línie, obmedzená tepelná odolnosť, stopy po odstránení podpory |
| SLS nylonová 3D tlač | Funkčné konzoly, kanály, závesy, malé zostavy | Čierny nylon, biely nylon, nylon vystužený sklenenými vláknami | Dobrá pevnosť, žiadne nosné konštrukcie, zložitá geometria | Porézny povrch, menšie detaily ako živica, obmedzená farba |
| Kovová 3D tlač SLM | Kovové prototypy so zložitými vnútornými kanálmi alebo ľahkými konštrukciami | AlSi10Mg hliník, nehrdzavejúca oceľ 316L, titán Ti6Al4V, nástrojová oceľ H13/S136 | Vlastnosti kovu, sloboda dizajnu, konsolidované diely | Vyššia cena, následné spracovanie, odstránenie podpier, tepelné namáhanie |
| CNC obrábanie | Pevné tolerancie, skutočné technické plasty, závity, vložky, veľké diely | Hliník, oceľ, mosadz, ABS, PC, POM, nylon a ďalšie opracovateľné triedy | Vynikajúca kontrola rozmerov, široká škála materiálov, dobrá povrchová úprava | Náklady na nastavenie, limity prístupu k nástrojom, plytvanie materiálom |
| Vákuové liatie a silikónové formy | Maloobjemové duplikáty, farebné zladenie, časti podobné gume, vzorky pred uvedením na trh | Polyuretánové živice, materiály podobné ABS, PP, gume | Nižšie náklady na diel pri malých objemoch, dobré detaily povrchu, farebné možnosti | Limity životnosti formy, pomalšia ako priama tlač pri jednorazových prácach, kontrola zmršťovania |
| Povrchová úprava | Vzorky vzhľadu, prispôsobenie textúry, branding, kontroly trvanlivosti | Farba, nátery, eloxovanie, galvanické pokovovanie, laserové gravírovanie, obtlačky | Zlepšuje vizuálnu a hmatovú kvalitu, podporuje schvaľovanie zákazníkov | Pridáva dodaciu lehotu, riziko farebných variácií, pravidlá návrhu špecifické pre proces |
Tabuľka je východiskový bod, nie súbor pravidiel. Mnoho projektov kombinuje metódy. CNC opracovaná vložka môže byť zalisovaná do vákuovo liateho puzdra. Na testovanie farebnej schémy je možné namaľovať živicovú potlač. Kovová konzola môže byť najskôr opracovaná a neskôr vyrobená odlievaním. Užitočná otázka znie: čo si vyžaduje ďalšie rozhodnutie? Ak si rozhodnutie vyžaduje hladký vzhľad, uprednostnite povrch. Ak to vyžaduje presné prispôsobenie, uprednostnite toleranciu. Ak potrebuje materiálnu reakciu, uprednostnite dvojicu materiálu a procesu.
3D tlač pre služby rýchleho prototypovania: tam, kde sa to najlepšie hodí
3D tlač zostáva predvoleným vstupným bodom pre mnohé služby rýchleho prototypovania, pretože odstraňuje nástroje z prvej slučky. Zmenu dizajnu je možné vytlačiť a otestovať bez formy, príslušenstva alebo dlhého nastavovania. Táto rýchlosť je užitočná počas počiatočnej práce na koncepte, ale môže tiež skryť problémy, ak sa proces zvolí neopatrne. Živicová tlač, spekanie nylonu, tavenie kovov a vytláčanie filamentov vytvárajú rôzne povrchy, pevnosti a tolerancie. Zaobchádzanie s nimi ako s jednou kategóriou vedie k nezhodným očakávaniam.
Živicové procesy pre vzhľad a prispôsobenie
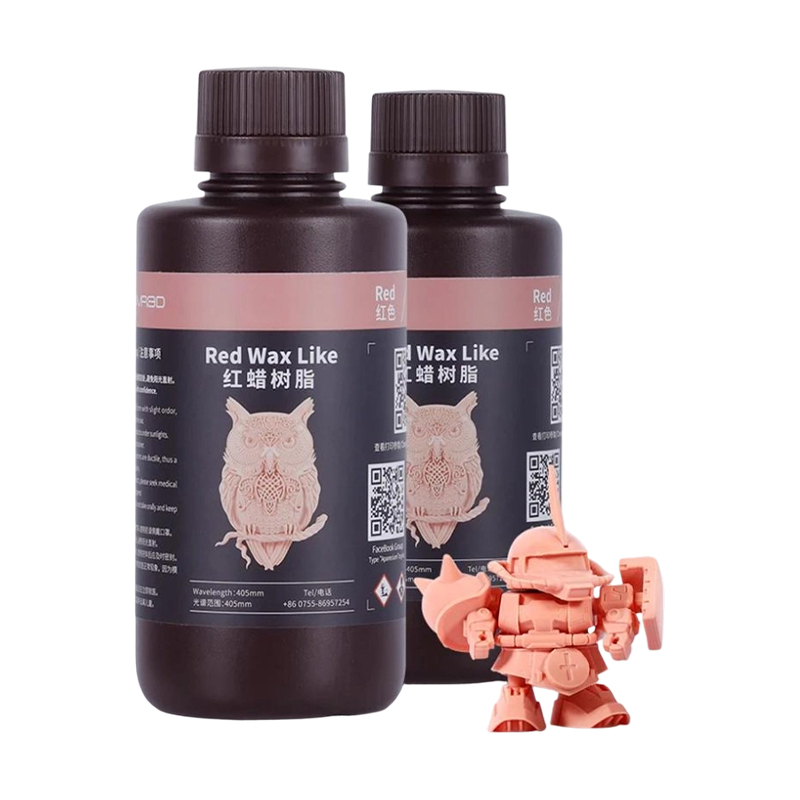
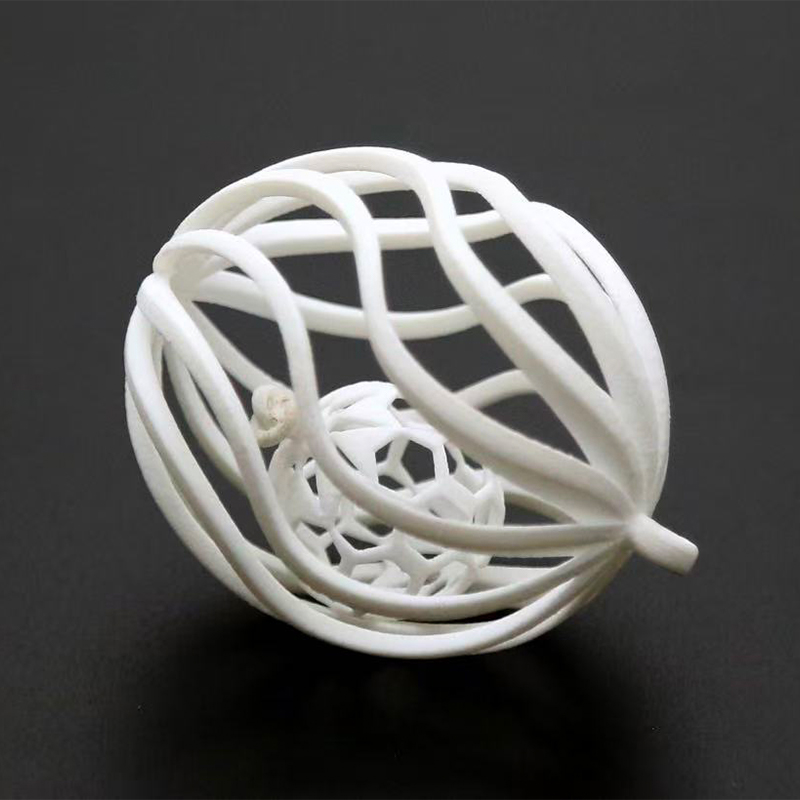
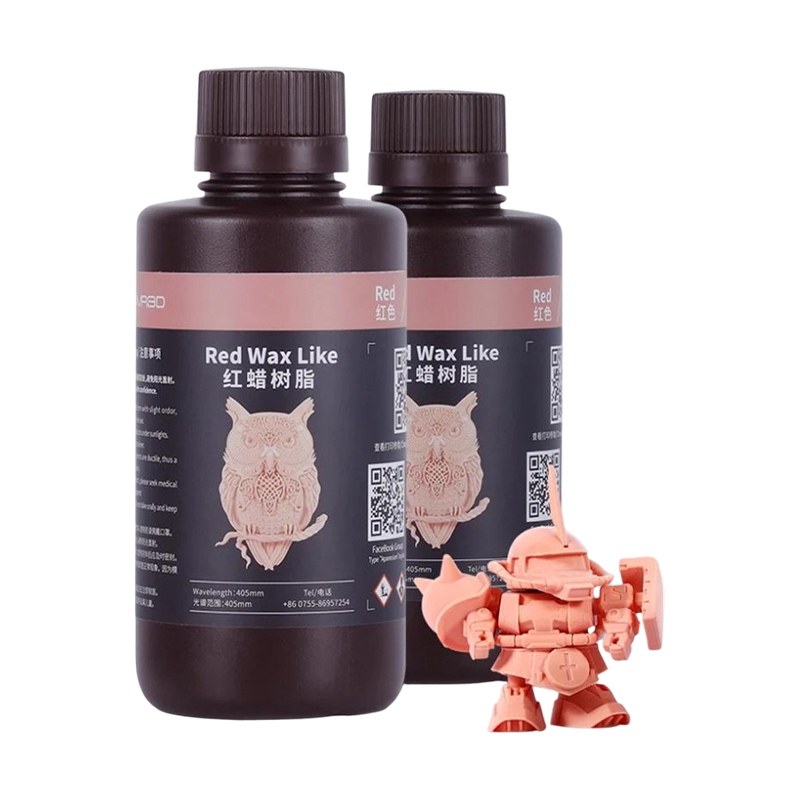
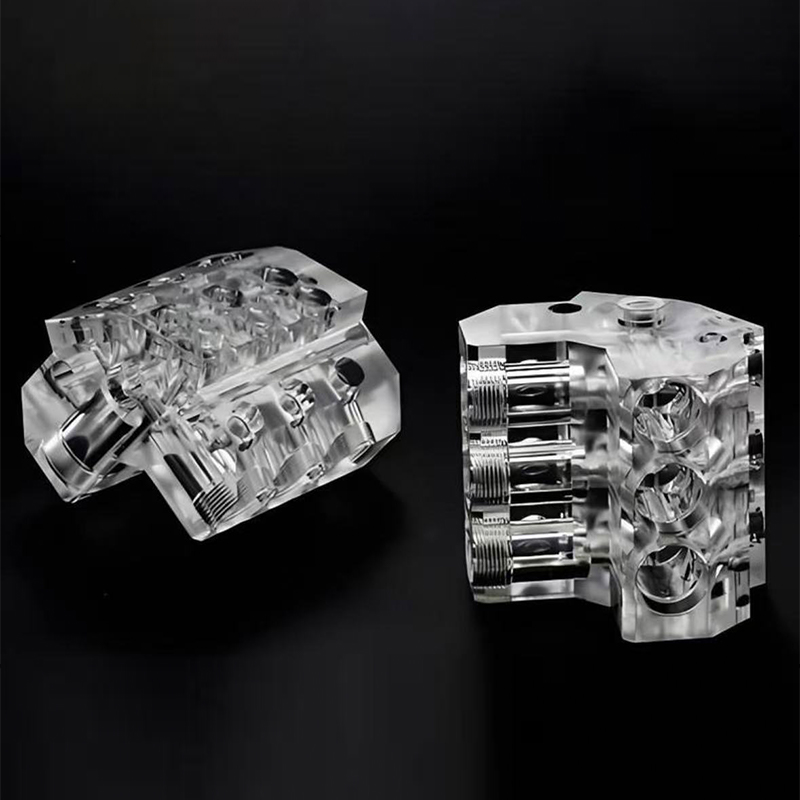
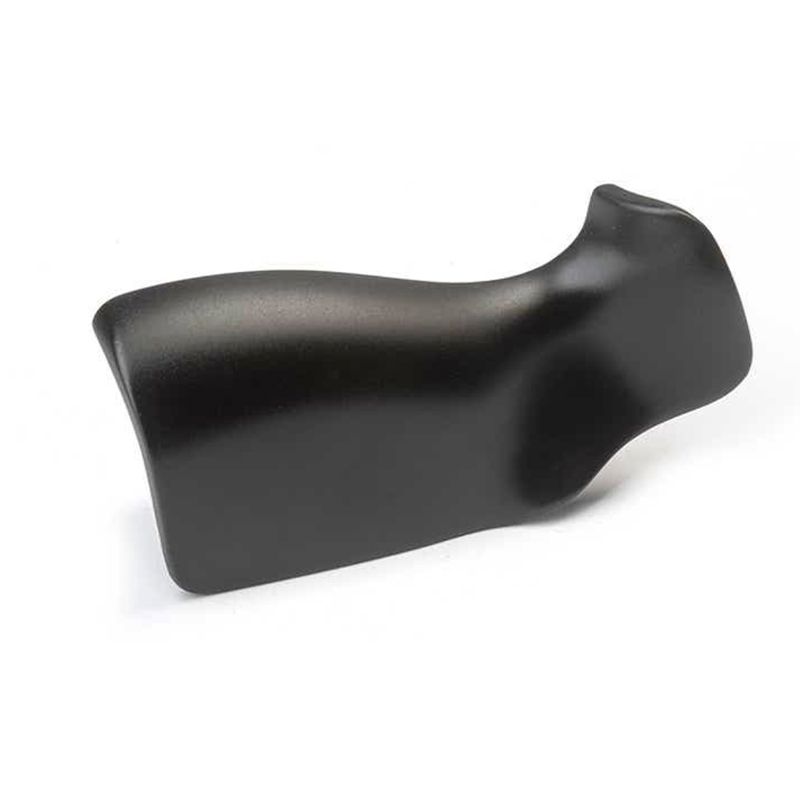
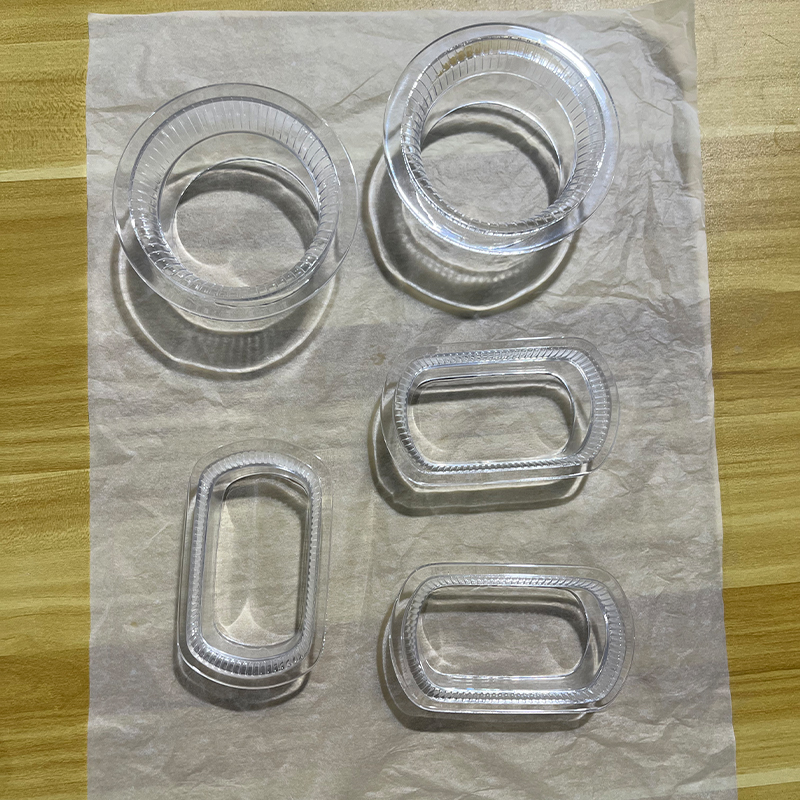
SLA a DLP živicová tlač sa často používa, keď diel potrebuje vyzerať čisto, vykazovať jemné detaily alebo sa zmestí do malej zostavy. Štandardná živica poskytuje hladký povrch pre vizuálne modely. Živica podobná ABS ponúka väčšiu odolnosť proti nárazu pre zacvaknutie a kryty. Flexibilná živica môže simulovať tesnenia, rukoväte a oblasti mäkké na dotyk. Transparentná živica podporuje kontroly svetlovodov a priehľadné kryty. Červená vosková živica sa používa pri odlievacích pracovných postupoch, kde je potrebný vzor. Tieto materiály nie sú vzájomne zameniteľné a dodávateľ by mal vysvetliť kompromisy, a nie jednoducho uviesť najnižšiu cenu za gram.
Živicové diely zvyčajne vyžadujú odstránenie podpory, čistenie a následné vytvrdzovanie. Toto následné spracovanie môže ovplyvniť rozmerovú presnosť a kvalitu povrchu. Tenký prvok sa môže počas vytvrdzovania zdeformovať. Priehľadná časť môže potrebovať vyleštenie, aby sa dosiahla zamýšľaná čistota. Ohybná časť sa môže roztrhnúť, ak sa podpery odstránia príliš rýchlo. Toto sú bežné produkčné detaily, ale mali by sa prediskutovať pred vydaním súboru.
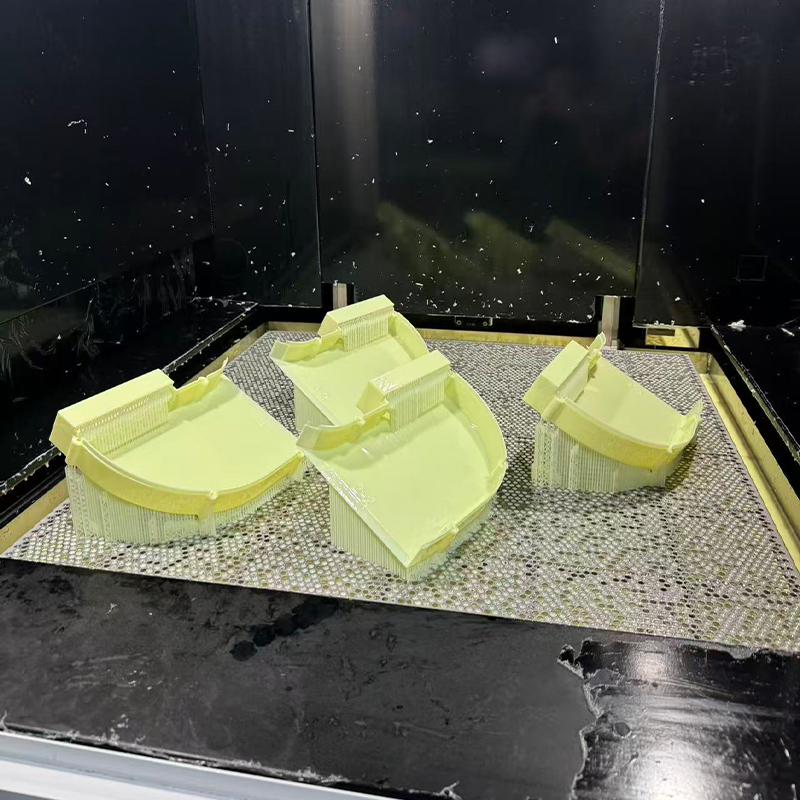 SLA živicová 3D tlač pre prototypy s vysokými detailmi Stereolitografická služba vytvára hladké prototypy s jemnými detailmi v priehľadných, čiernych, sivobielych a flexibilných živiciach podobných ABS pre koncepčné modely a funkčné kryty. Zobraziť produkt →
Nylonová a kovová potlač pre kontrolu funkčnosti
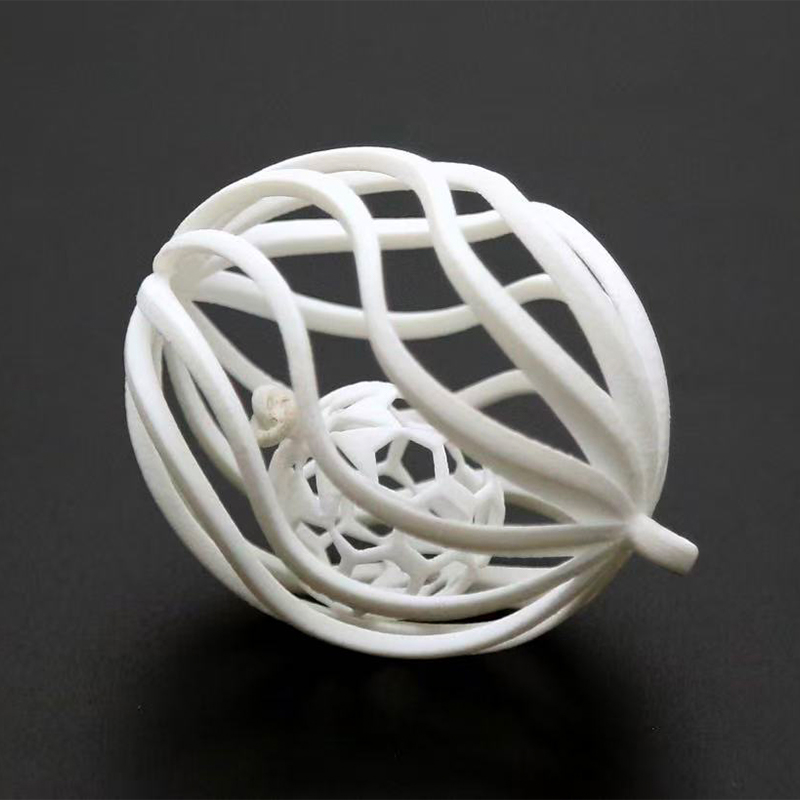
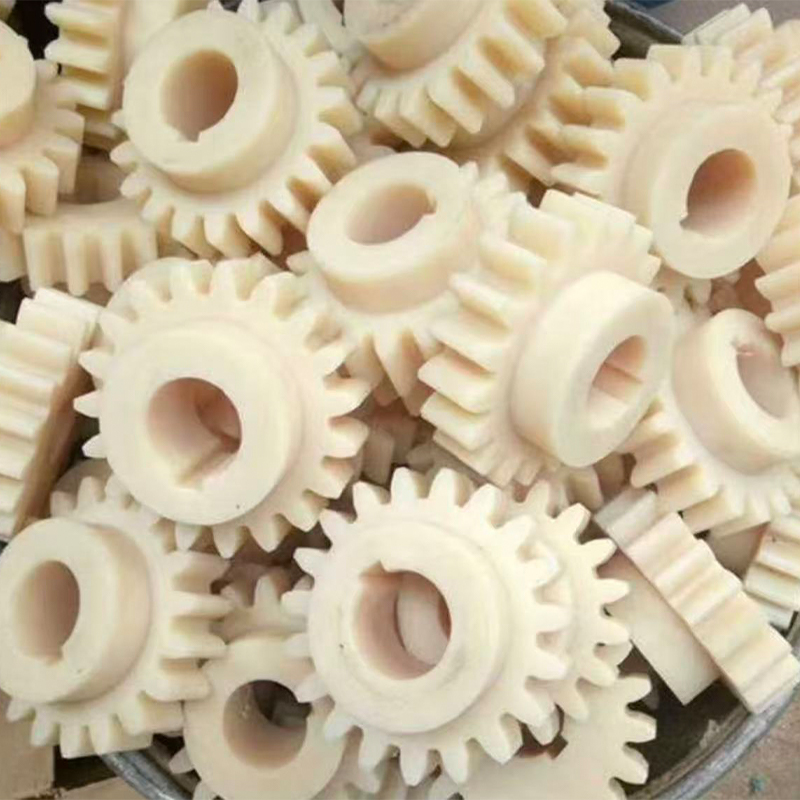
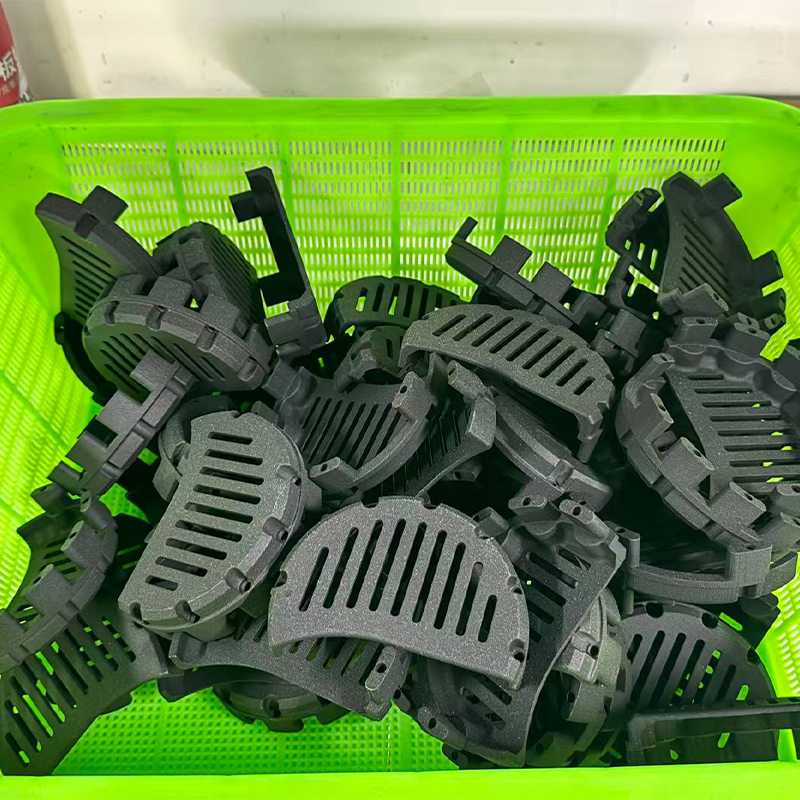
SLS nylon je silným kandidátom na funkčné držiaky, kanály, kryty a malé zostavy, ktoré musia vydržať manipuláciu. Pretože proces používa ako nosič nespekaný prášok, môže produkovať vnorenú geometriu a živé pánty bez podporných značiek bežných pri procesoch živice. Povrch je typicky porézny a matný, čo je v poriadku pre vnútorné časti, ale môže vyžadovať konečnú úpravu vzoriek pre zákazníkov. Nylon vystužený sklenenými vláknami môže zlepšiť tuhosť, hoci tiež mení povrch a správanie dielu pri opotrebovaní.
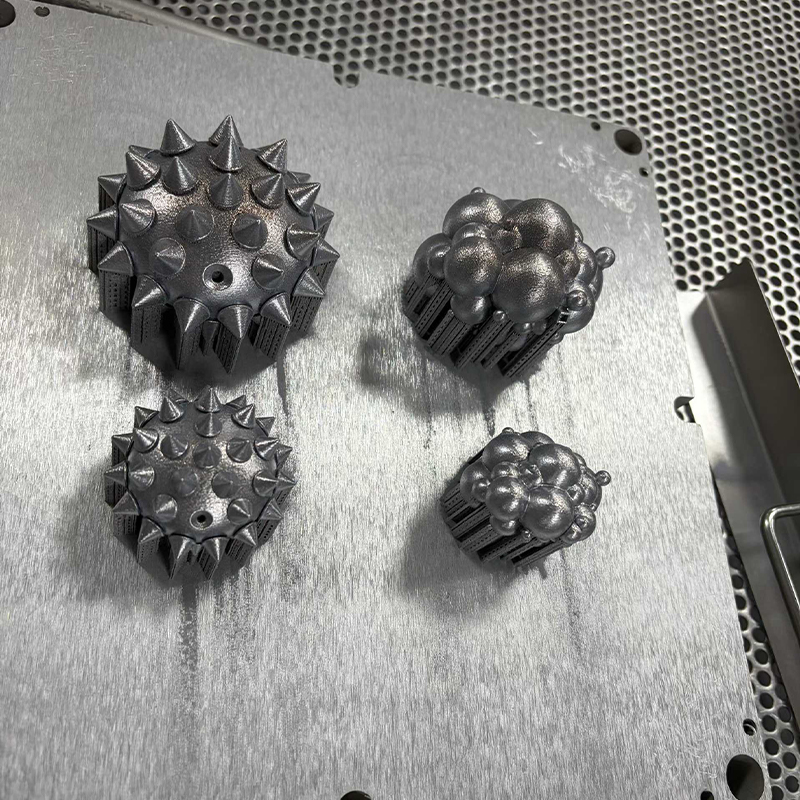
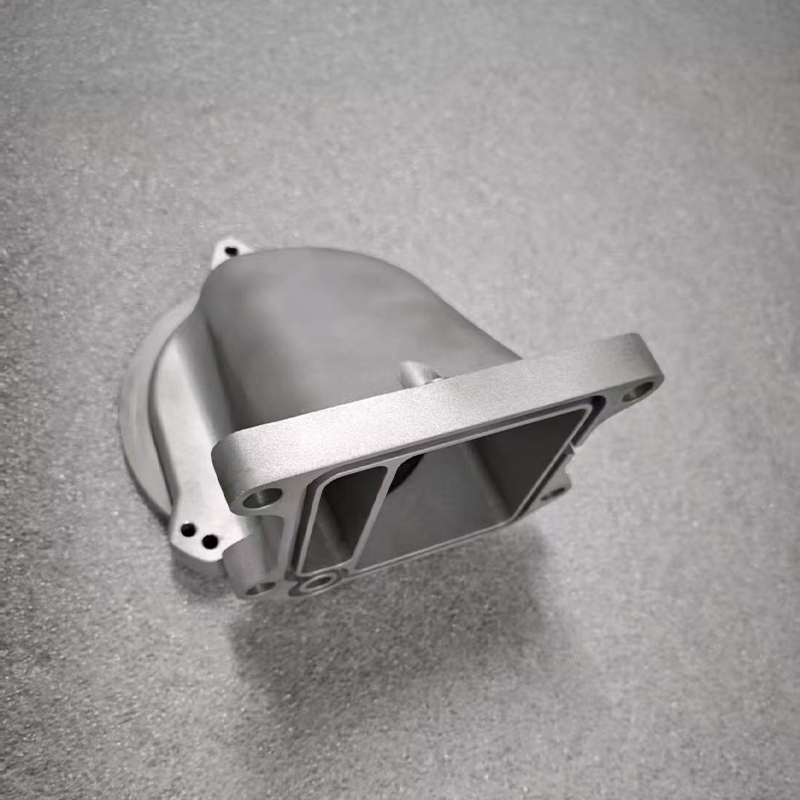
Kovová tlač SLM sa používa, keď musí byť prototyp kovový, keď sú dôležité vnútorné kanály, alebo keď konsolidovaný dizajn môže odstrániť niekoľko zmontovaných častí. Hliník, nehrdzavejúca oceľ, titán a nástrojová oceľ prinášajú rôzne vlastnosti a potreby dodatočného spracovania. Kovová tlač je zriedkavo najlacnejšia cesta pre jednoduchý blok, ale môže to byť najpriamejšia cesta pre zložitú geometriu, ktorá sa nedá ľahko opracovať.
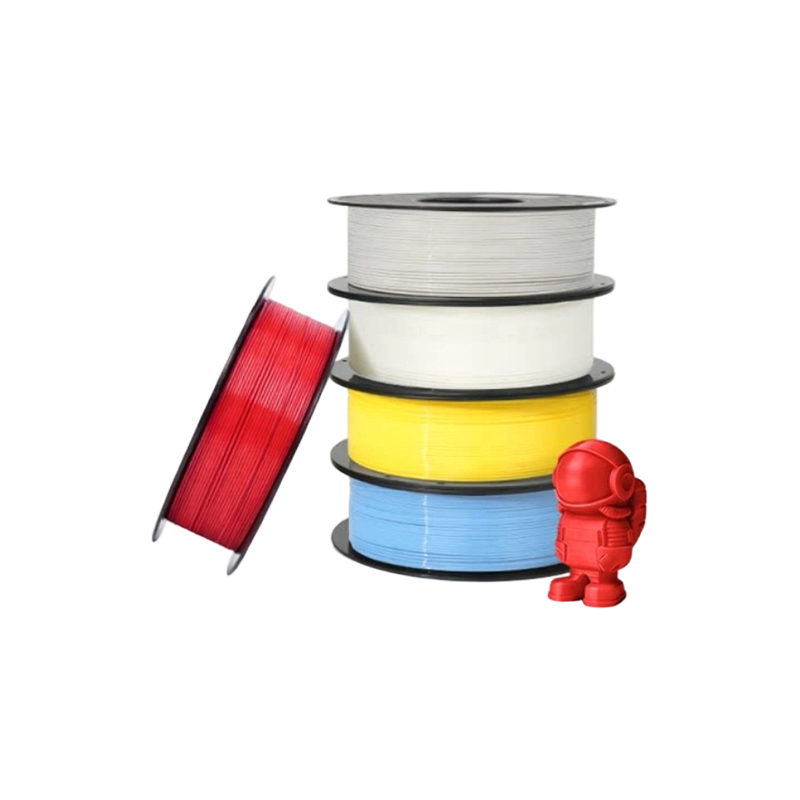
FDM tlač sa často používa pre veľké prípravky, prípravky, kontrolné meradlá a modely skorých koncepcií, kde na cene a veľkosti záleží viac ako na jemných detailoch. Štandardné materiály ako PLA, PETG a ABS pokrývajú všeobecné potreby, zatiaľ čo vysokoteplotné PLA, PAHT CF a PPS CF podporujú náročnejšie funkčné kontroly. Viditeľné vrstvy sú súčasťou procesu, takže FDM sa zvyčajne nehodí pre vzorku displeja, ktorý musí vyzerať tvarovo.
CNC obrábanie a presné frézovanie v programe prototypovania
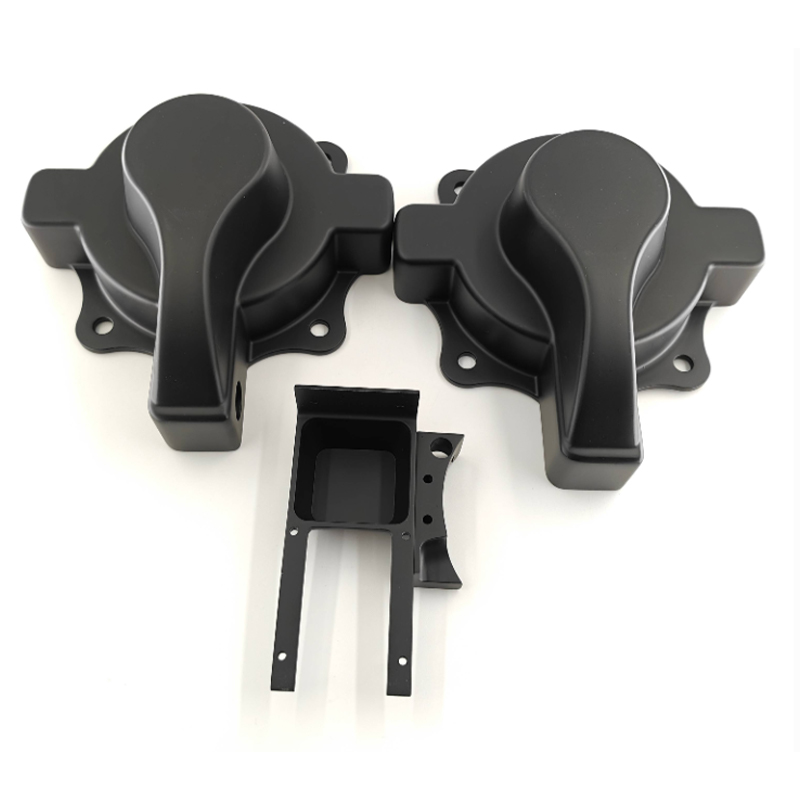
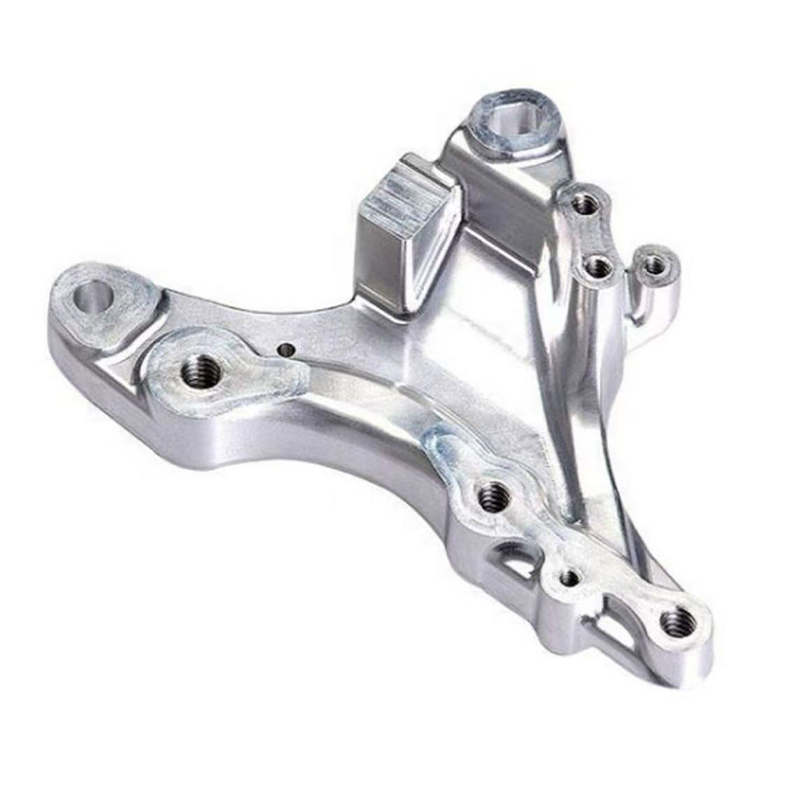
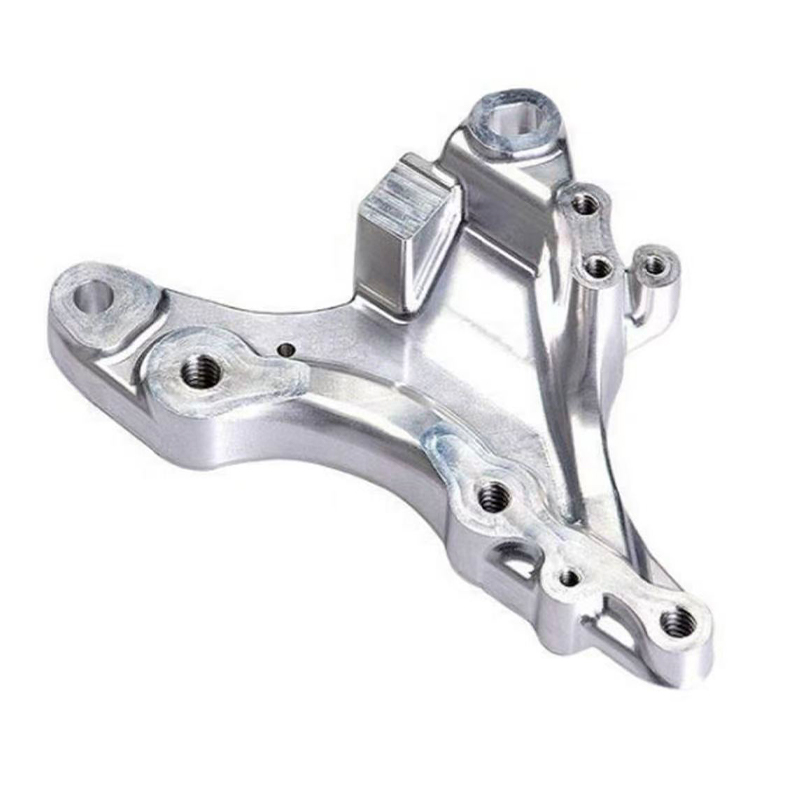
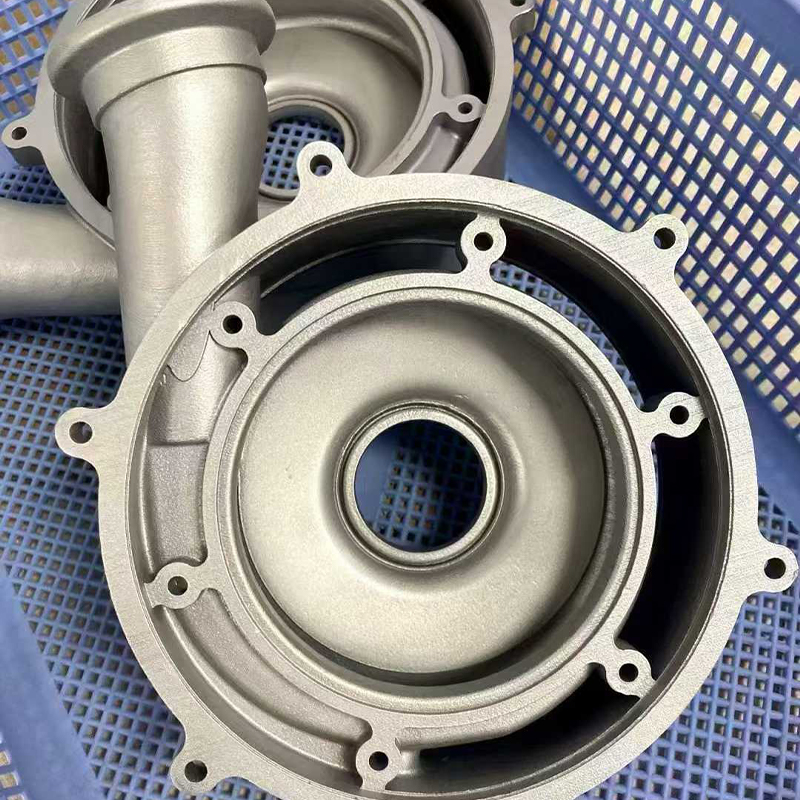
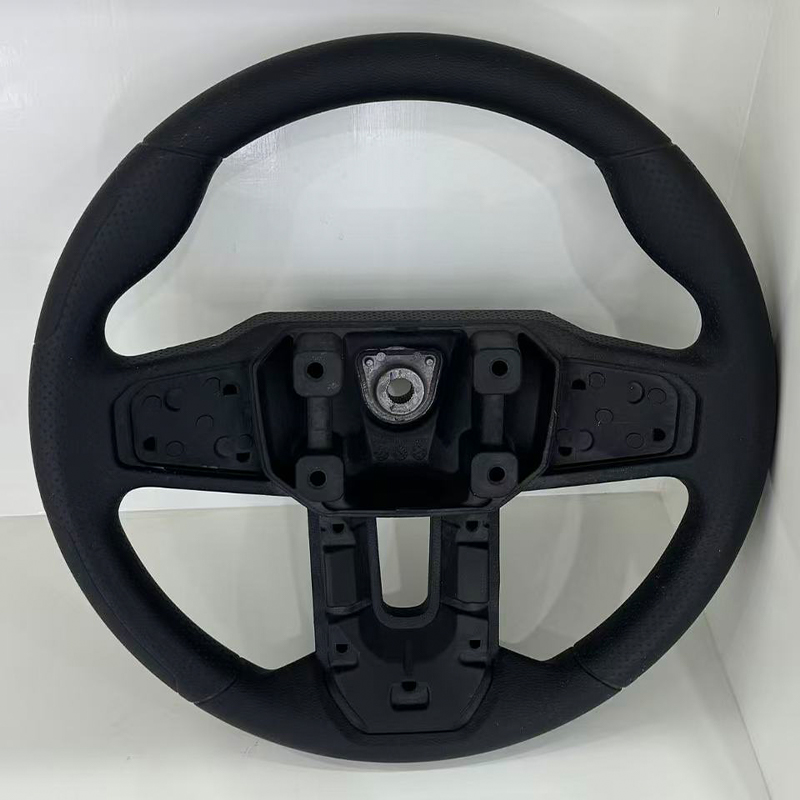
CNC obrábanie vstupuje do konverzácie o prototypovaní, keď diel potrebuje prísnejšie tolerancie, skutočné inžinierske materiály alebo povrch, ktorý sa správa ako konečný produkt. Opracované ABS alebo polykarbonátové puzdro je možné zostaviť pomocou skutočných skrutiek a vložiek. Hliníkový držiak je možné otestovať na vozidle alebo robote bez toho, aby ste upozorňovali, že ide len o živicovú maketu. Opracovaný akrylový svetlovod je možné pre kontrolu čírosti vyleštiť. To sú praktické výhody, ktorým sa 3D tlač nemôže vždy rovnať.
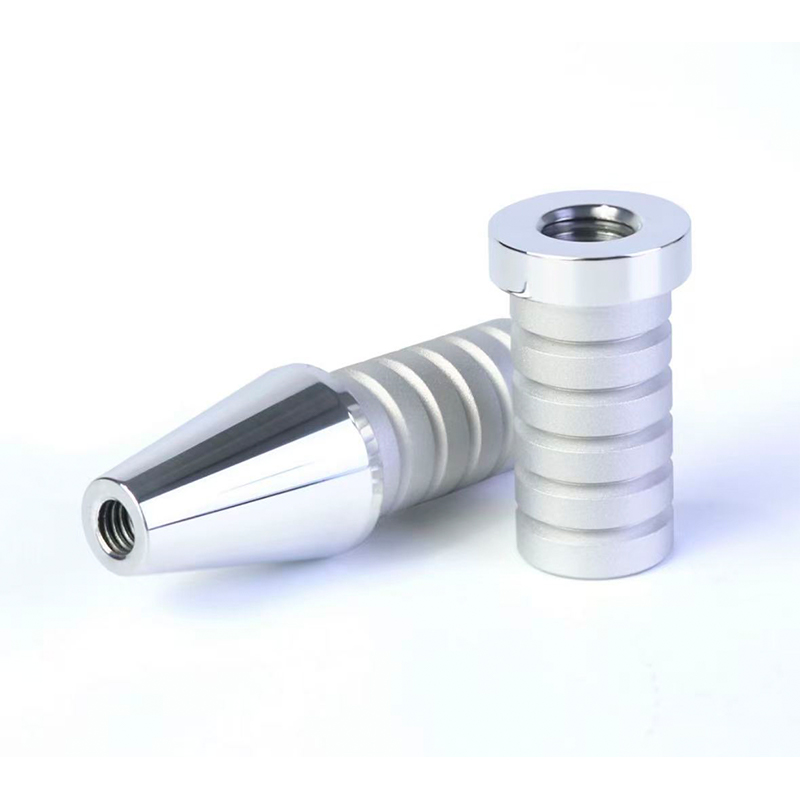
CNC frézovanie je zvyčajne prvou voľbou pre prizmatické časti, vrecká, drážky, montážne plochy a závitové otvory. CNC sústruženie je lepšie pre okrúhle diely, ako sú hriadele, puzdrá, rozpery a adaptéry. Presné CNC frézovanie rozširuje rovnakú myšlienku na funkcie, ktoré si vyžadujú starostlivé ovládanie, ako sú ložiskové sedlá, tesniace plochy a párovacie rozhrania. Kompromisom je čas nastavenia a prístup k nástroju. Dizajn s hlbokými úzkymi vreckami, ostrými vnútornými rohmi alebo podrezaním môže vyžadovať opracovanie elektrickým výbojom alebo prepracovanie. Dodávateľ, ktorý preverí model včas, môže často navrhnúť malú zmenu, ktorá udrží súčiastku opracovateľnú bez zmeny jej funkcie.
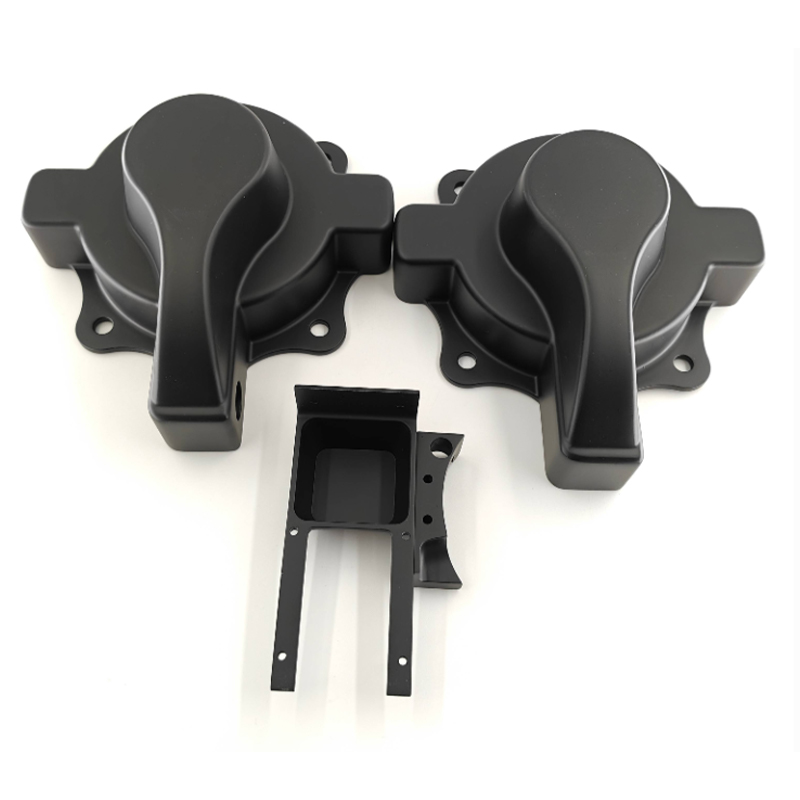
 CNC frézovanie kovových a plastových dielov Vlastné 3-osové až 5-osové frézovanie pokrýva hliník, nehrdzavejúcu oceľ, legovanú oceľ a technické plasty s toleranciami do 0,1 mm pre funkčné prototypy a prípravky. Zobraziť produkt →
Výber materiálu je hlavnou súčasťou rozhodnutia CNC. Hliník je obľúbený pre prototypy, pretože je ľahký, opracovateľný a dá sa eloxovať. Nehrdzavejúca oceľ sa používa, keď je dôležitá odolnosť proti korózii alebo pevnosť. Mosadz a meď sa objavujú v elektrických a tepelných aplikáciách. Technické plasty ako POM, PC, ABS a nylon sú bežné pre kryty, príslušenstvo a izolátory. Každý materiál má iné vlastnosti triesky, odľahčenie napätia a požiadavky na povrchovú úpravu, takže rovnaká geometria môže vyžadovať iné parametre alebo dokonca odlišný prístup k návrhu.
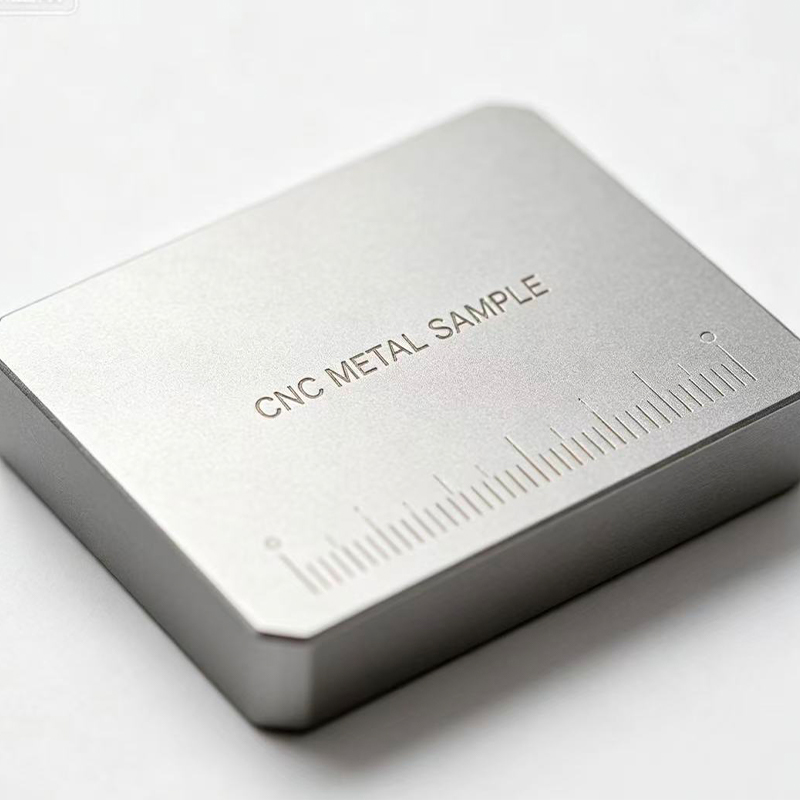
CNC prototypy majú tiež tendenciu vyzerať skôr ako výrobné diely. Stopy po nástroji je možné odstrániť brúsením, leštením alebo otryskaním guľôčkami. Eloxovanie, lakovanie, laserové gravírovanie a galvanické pokovovanie je možné aplikovať po opracovaní. Vďaka tomu je CNC silnou voľbou pre vzorky určené zákazníkom, najmä ak bude finálny produkt tiež opracovaný alebo keď vzorka musí prežiť opakovanú manipuláciu. Náklady na diel sú zvyčajne vyššie ako pri jednoduchej 3D tlači, ale hodnota vychádza z dôvery, ktorú diel poskytuje.
Vákuové liatie a silikónové formy pre maloobjemové prototypy
Vákuové liatie vypĺňa medzeru medzi jednorazovým prototypom a výrobným nástrojom. Hlavný vzor sa vytvorí 3D tlačou alebo CNC obrábaním, okolo neho sa odleje silikónová forma a polyuretánová živica sa naleje vo vákuu, aby sa vytvorili duplikáty. Tento pracovný postup je užitočný, keď tím potrebuje desať, päťdesiat alebo sto dielov na testovanie trhu, terénne skúšky, vzorky predaja alebo predvýrobné overenie. Náklady na diel často v porovnaní s priamou 3D tlačou klesajú a povrch možno vyladiť tak, aby zodpovedal tvarovanému vzhľadu.
Silikónové formy dokážu reprodukovať jemné detaily a zachytiť textúry, logá a tesné prvky. Materiálové možnosti zahŕňajú ABS-like, PP-like, gum-like a ďalšie polyuretánové systémy. Tento rozsah umožňuje tímu otestovať mäkkú rukoväť, zaklapávací kryt alebo lakovaný kryt bez toho, aby sa zaviazal k vstrekovaniu. Zhoda farieb je možná, ale nie je to to isté ako kontrola farieb vo výrobe. Dodávateľ by mal pred výrobou kompletnej sady prediskutovať pigment, povrchovú štruktúru a úroveň lesku.
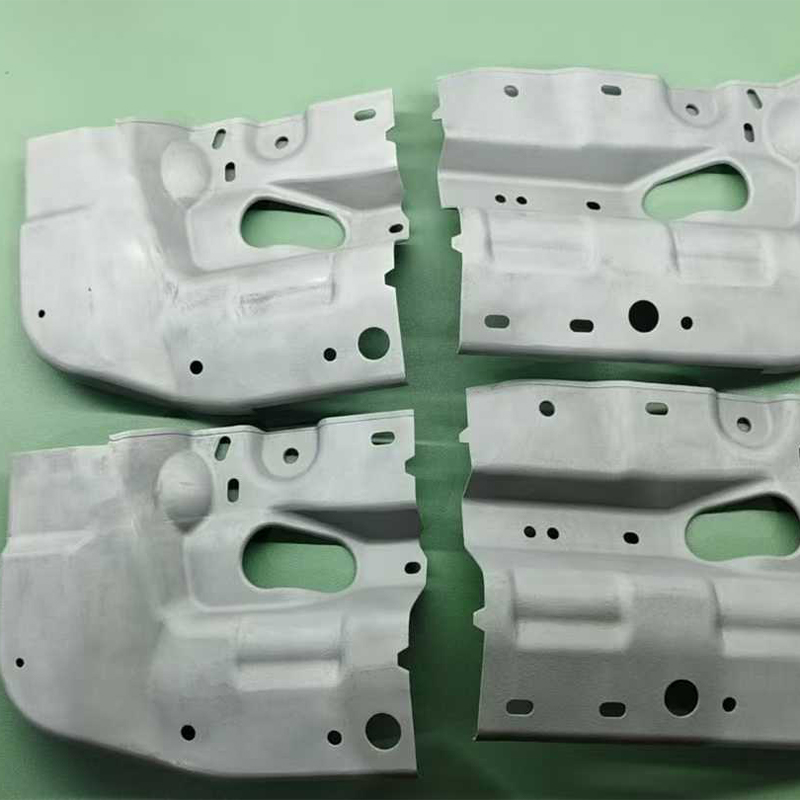
 Vákuové liatie pre nízkoobjemové polyuretánové prototypy Odlievanie silikónových foriem produkuje 15 až 25 dielov na formu v živiciach podobných ABS, PP a gume na kontrolu lícovania, výrobu krytov a mostov. Zobraziť produkt →
Vákuové liatie má limity, ktoré by sa mali plánovať včas. Silikónová forma má obmedzenú životnosť a hlavný vzor musí byť presný, pretože každá kópia zdedí jej geometriu. Zmrštenie sa líši v závislosti od živice, takže kritické rozmery môžu vyžadovať kompenzáciu. Veľmi malé otvory, tenké steny a ostré hrany môžu formu rýchlejšie opotrebovať. Proces je tiež menej vhodný pre vysokoteplotné aplikácie alebo diely, ktoré potrebujú pevnosť podobnú kovu. Pre správny projekt je to však efektívny most, ktorý produkuje konzistentnú dávku bez nástrojovej ocele.
Tu môže výrobca na jednom mieste znížiť trenie. Ak je hlavný vzor vytlačený interne, silikónová forma je vyrobená interne a konečná úprava je dokončená interne, odovzdávanie je kratšie a zodpovednosť je jasnejšia. Zákazník nemusí koordinovať troch dodávateľov alebo trikrát vysvetľovať rovnakú požiadavku. Na tom záleží, keď je harmonogram prísny a štandard vzhľadu je špecifický.
Povrchová úprava: Rozdiel medzi prototypom a vzorkou produktu
Prototyp môže byť rozmerovo správny a napriek tomu neprejde kontrolou zákazníka, pretože povrch vyzerá nesprávne. Povrchová úprava túto medzeru uzatvára. Maľovanie a náter môžu zodpovedať matnému alebo lesklému vzhľadu. Eloxovanie dodáva hliníku trvanlivý povrch podobný výrobe. Galvanické pokovovanie dodáva kovový vzhľad alebo vodivý povrch. Laserové gravírovanie vytvára značky, sériové čísla alebo označenia. Obtlačky a sieťotlač reprodukujú štítky a grafiku. Mäkké a tvrdé povlaky menia pocit a odolnosť proti poškriabaniu. Transparentné časti môžu byť leštené alebo potiahnuté, aby sa dosiahol polopriehľadný alebo úplne transparentný vzhľad.
Dokončenie by malo byť definované pred cenovou ponukou, nie po doručení dielov. Požiadavka „vyfarbiť na zhodu“ nie je špecifikáciou. Dodávateľ potrebuje farebnú referenciu, úroveň lesku, vzorku textúry a definíciu toho, ktoré povrchy sú viditeľné. Ak sa bude s dielom manipulovať, povrchová úprava by mala prežiť manipuláciu. Ak sa bude čistiť rozpúšťadlami, náter by im mal odolať. Ak ide o ukážkovú vzorku, kozmetický štandard môže byť prísnejší ako pre vnútorný prípravok. Tieto podrobnosti ovplyvňujú výber procesu, čas prípravy a mieru odmietnutia.
Dokončovanie tiež interaguje s procesom prototypovania. Živicová časť môže potrebovať brúsenie pred lakovaním, pretože čiary vrstvy môžu telegrafovať cez tenký povlak. Obrábaný diel môže potrebovať otryskanie guľôčkami, aby sa vytvorila jednotná textúra pred eloxovaním. Vákuovo liata časť môže vyžadovať odstránenie uvoľnenia z formy pred lakovaním. Dodávateľ, ktorý kontroluje súčiastku aj povrchovú úpravu, môže upraviť upstream proces namiesto toho, aby sa pokúšal opraviť chyby na konci.
Výberové kritériá pre spoľahlivého dodávateľa rýchleho prototypovania
Väčšina kupujúcich zaraďuje dodávateľov prototypov do užšieho výberu podľa ceny a dodacej lehoty a neskôr zistia, že na komunikácii a technickej podpore záleží rovnako. Užitočné hodnotenie by sa malo zamerať na to, ako dodávateľ rieši otázky, nielen na to, ako rýchlo dokáže citovať. Tabuľka nižšie odráža kritériá, ktoré často oddeľujú hladký projekt od nákladnej slučky opakovaných výtlačkov a vysvetlení.
Tieto percentá nie sú trhovou štatistikou; sú praktickým hodnotením založeným na bežných obavách kupujúcich pri vlastných prototypových projektoch. Použite ich skôr ako kontrolný zoznam diskusie než ako prehľad výsledkov.
Na prvom pruhu záleží, pretože skorá spätná väzba zabraňuje neskorému prepracovaniu. Ak dodávateľ pred obrábaním zistí tenkú stenu, hlbokú kapsu alebo problém so stohom tolerancií, zákazník môže zmeniť dizajn, kým je zmena stále lacná. Na druhej priečke záleží, pretože jednoprocesový obchod môže vnútiť každú otázku do jednej odpovede. Výrobca so živicou, nylonom, kovom, CNC, vákuovým liatím a konečnou úpravou môže odporučiť inú cestu, ak prvá nie je vhodná.
Kontrola tolerancie a kontrola si zaslúži viac ako zaškrtávacie políčko. Opýtajte sa, ako sa merajú kritické rozmery, aký referenčný údaj sa používa a či správa o kontrole bude obsahovať prvky, ktoré sú dôležité pre montáž. Spoľahlivosť dodacích lehôt je tiež technickým problémom, nielen plánovaním. Realistický dodávateľ označí povrchovú úpravu, ktorá pridáva dva dni alebo pleseň, ktorá potrebuje ďalší cyklus vytvrdzovania. Rovnako praktická je aj dôvernosť. Dodávateľ by mal vedieť, kto môže vidieť súbory, ako sa údaje ukladajú a čo sa stane po skončení projektu.
O prijatí vzorky často rozhoduje kvalita povrchovej úpravy. Diel, ktorý perfektne sedí, ale má nerovnomerný náter alebo viditeľné značky podpory, stále neprejde kontrolou zákazníka. Najlepší dodávateľ pred výrobou prediskutuje akceptáciu kozmetiky a ukáže vzorku alebo jasný štandard, keď je povrchová úprava kritická.
Tolerancie, materiály a skutočné náklady na prepracovanie
Tolerancia je jednou z najviac nepochopených častí rýchleho prototypovania. Na výkrese môže byť v každom rozmere uvedené „±0,1 mm“, ale nie každý proces to dokáže všade. Živicová tlač môže držať tesné detaily v rovine, zatiaľ čo sa deformuje cez veľkú plochú plochu. SLS nylon môže byť dostatočne pevný a presný pre držiak, ale má drsnejší povrch, ktorý ovplyvňuje tesniacu plochu. CNC obrábanie môže držať úzke tolerancie na prístupných prvkoch, ale hlboká kapsa alebo tenká stena sa môžu počas obrábania pohybovať. Vákuové liatie preberá hlavný vzor a pridáva zmršťovanie, takže kritické rozmery potrebujú kompenzáciu.
Praktickým prístupom je identifikovať rozmery kritické pre funkčnosť a nechať dodávateľa zamerať sa na ne. Vzor montážneho otvoru, sedlo ložiska, tesniaca drážka alebo otvor konektora zvyčajne záleží viac ako na celkovej dĺžke kozmetického krytu. Ak je každý rozmer označený ako kritický, dodávateľ musí zvoliť pomalšiu, drahšiu cestu alebo akceptovať riziko. Krátky prehľad tolerancie môže často znížiť náklady bez zníženia kvality.
Materiálne správanie tiež mení význam prototypu. Živicová časť môže byť pri jednoduchej skúške ohybom tuhá a pri pádovej skúške krehká. Nylonová časť môže prežiť náraz, ale pri konštantnom zaťažení sa bude plaziť. Opracovaná hliníková časť môže byť pevná, ale ťažšia ako výrobná plastová časť. Vákuovo liata polyuretánová časť môže vyzerať ako ABS, ale má inú tepelnú odolnosť. Tieto rozdiely nie sú defekty; sú dôvodom na testovanie správnej vlastnosti. Dodávateľ by sa mal pýtať, čo musí diel prežiť, nielen ako má vyzerať.
Spoločné zdroje prepracovania
- Tenké steny alebo rebrá, ktoré sa zlomia pri odstraňovaní podpery alebo manipulácii.
- Chýbajúci ťah na vákuovo liatych alebo lisovaných častiach, čo spôsobuje lepenie alebo trhanie.
- Ostré vnútorné rohy v CNC dieloch, na ktoré sa fréza nedostane.
- Nereálne farebné alebo lesklé ciele bez fyzickej referencie.
- Špecifikované závity alebo vložky bez dostatočnej hrúbky steny.
- Veľké ploché povrchy, ktoré sa po tlači, vytvrdzovaní alebo obrábaní deformujú.
- Zostavy uvádzané ako samostatné diely bez kontroly tolerancií párovania.
Prepracovanie je drahé nielen kvôli druhému dielu. Tiež to spotrebúva čas inžinierstva, oneskoruje kontrolu a môže posunúť dátum spustenia. Prototyp, ktorý stojí o niečo viac, ale prichádza so správnym materiálom a povrchovou úpravou, môže byť lacnejší ako tri lacné pokusy, ktoré nikdy neodpovedajú na otázku. To je komerčný prípad skorej kontroly DFM a dodávateľa, ktorý je ochotný povedať, že „táto funkcia nebude fungovať tak, ako je nakreslené“.
Od prototypu k maloobjemovej výrobe: Keď jeden proces nestačí
Mnohé projekty neprechádzajú z jedného prototypu do jedného výrobného procesu. Pohybujú sa cez reťaz. Dizajn sa vytlačí na kontrolu formy, potom sa opracuje na kontrolu kritického rozhrania, potom sa vákuovo odleje, aby sa vyrobila malá dávka na testovanie v teréne, a potom sa dokončí tak, aby zodpovedal vzorke zákazníka. Každý krok odpovedá na inú otázku. Pri odovzdávaní medzi krokmi dochádza k strate času, ak sú dodávatelia odpojení.
Jednotná výrobná platforma môže tento reťazec zjednodušiť. Ten istý tím môže skontrolovať súbor CAD, odporučiť proces, vytvoriť hlavný vzor, vytvoriť silikónovú formu, odliať dávku a použiť povrchovú úpravu. To nezaručuje dokonalý výsledok, ale znižuje to počet prekladov požiadavky a počet strán, ktoré si môžu toleranciu nesprávne vyložiť. Uľahčuje to aj porovnanie prototypu s výrobným zámerom, pretože ten istý dodávateľ vidí oboje.
Pre malosériovú výrobu sa často používa spoločne vákuové liatie a CNC obrábanie. CNC môže vyrábať vložky, kolíky a presné prvky párovania. Vákuové liatie môže vytvoriť okolité puzdro vo výrobnej živici. Povrchová úprava dokáže zjednotiť vzhľad. Ak bude finálna časť vstrekovaná, prototyp môže stále testovať montáž, ergonómiu, balenie a reakciu zákazníka. Cieľom nie je predstierať, že prototyp je výrobná časť; je to znížiť neznáme, ktoré zostanú, keď sa začne výroba.
Otázky, ktoré si treba položiť pred odoslaním súboru CAD
Dobrá RFQ nie je súborová príloha so slovom „citát“ v riadku predmetu. Dodáva dodávateľovi dostatok kontextu na výber procesu a označenie rizík. Nasledujúci zoznam je praktickým kontrolným zoznamom pre projekt rýchleho prototypovania, či už bude diel vytlačený, opracovaný, odliaty alebo dokončený.
- Aký je účel prototypu: kontrola vhodnosti, funkčný test, vzorka vzhľadu, skúšobná montáž alebo zákaznícke demo?
- Ktoré rozmery sú kritické pre fungovanie a ktoré sú kozmetické alebo nekritické?
- Na ktorej vlastnosti materiálu najviac záleží: tuhosť, odolnosť proti nárazu, tepelná odolnosť, priehľadnosť, flexibilita alebo povrchová úprava?
- Aké je teraz očakávané množstvo a aké množstvo môže byť potrebné po kontrole?
- Aká povrchová úprava sa vyžaduje a existuje fyzická referencia farby alebo textúry?
- Bude diel zmontovaný pomocou skrutiek, vložiek, lepidiel, zacvaknutí alebo tesnení?
- Aký je požadovaný termín dodania a aké sú dôsledky omeškania?
- Aký formát súboru je k dispozícii: STEP, IGES, STL alebo natívny súbor CAD?
- Existujú požiadavky na dôvernosť a kto môže údaje vidieť?
- Aký je spôsob prijatia prvého článku?
Odpovede nemusia byť dokonalé. Musia byť dostatočne jasné, aby dodávateľ mohol klásť lepšie otázky. Výrobca rýchleho prototypovania, ktorý dostane tento kontext, môže často navrhnúť lacnejší proces, vhodnejší materiál alebo zmenu dizajnu, ktorá zvyšuje šancu na úspešný prvý článok. Táto konverzácia je súčasťou služby, nie extra.
Odvetvové scenáre: Automobilový priemysel, spotrebná elektronika, drony a robotika
Rôzne priemyselné odvetvia kladú rôzne otázky prototypu. V automobilovom priemysle sa prototyp môže použiť na kontrolu montážnej konzoly, prispôsobenia obloženia, krytu konektora alebo upevnenia pre montážnu linku. Diel môže potrebovať odolávať vibráciám, teplu alebo chemikáliám. Živicový vizuálny model môže potvrdiť balenie, ale pre skutočný prípad zaťaženia môže byť potrebná opracovaná alebo kovová časť. Dodávateľ by mal vedieť, či je diel pod kapotou, interiér alebo vonkajší, pretože to mení materiál a ukončuje diskusiu.
Projekty spotrebnej elektroniky často rýchlo prechádzajú od vzhľadu k montáži. Puzdro môže vyžadovať hladký lakovaný povrch, presné otváranie gombíkov a zacvaknutie, ktoré vydrží opakované použitie. Živicová tlač môže vytvoriť model s rýchlym vzhľadom. CNC obrábanie dokáže vyrobiť puzdro so skutočnými závitmi a doštičkami. Vákuové liatie môže produkovať malú dávku pre cieľové skupiny alebo predajné vzorky. Povrchová úprava môže zodpovedať zamýšľanej farbe a lesku. Kľúčom je včas otestovať pocit a montáž, nielen tvar.
Projekty Drone a eVTOL sa často zameriavajú na hmotnosť, tuhosť a integráciu. Prototyp ramena, držiaka alebo krytu môže byť potrebné, aby bol ľahký a pevný pri montáži okolo elektroniky. Nylon SLS, opracovaný hliník a materiály FDM vystužené uhlíkovými vláknami môžu zohrávať úlohu, ale výber závisí od zaťaženia a prostredia. Prototyp, ktorý je príliš ťažký alebo príliš flexibilný, môže zavádzať tím o konečnom návrhu.
Robotické projekty často potrebujú vlastné uchopovače, kryty, konzoly a držiaky snímačov. S prototypom možno nahrubo manipulovať, mnohokrát ho zložiť a rozložiť alebo použiť na demonštráciu. Preto je dôležitá odolnosť povrchu a dizajn spojovacích prvkov. Opracovaná alebo vákuovo odliata časť so správnymi vložkami môže byť užitočnejšia ako krehký tlačený model, aj keď je vytlačený model rýchlejší.
Dôvernosť a globálne doručenie
Prototypovanie často zahŕňa nevydané návrhy, zoznamy zákazníkov a načasovanie spustenia. Dôvernosť je preto výrobnou požiadavkou, nie právnym následkom. Dodávateľ by mal byť schopný vysvetliť, kto vidí súbory, ako je obmedzený prístup a ako sa uchovávajú fyzické vzorky. Jednoduchá NDA je užitočná, ale nenahrádza interné pravidlá manipulácie. Zákazník by sa mal tiež opýtať, či dodávateľ využíva subdodávateľov, a ak áno, ako sú tieto strany pokryté.
Globálne doručovanie pridáva ďalšiu vrstvu. Je možné, že prototyp bude musieť prísť pred kontrolou, veľtrhom alebo návštevou zákazníka. Dodávateľ by mal byť schopný diskutovať o balení, colnej dokumentácii a spôsobe dopravy bez toho, aby ich považoval za nesúvisiace s výrobným plánom. Časť, ktorá je dokončená načas, ale je zadržaná na preprave, zmeškala kontrolu. Dobrá komunikácia zahŕňa sledovanie, fotografie pred odoslaním a jasný kontaktný bod, keď sa niečo zmení.
Pre zahraničných zákazníkov OEM môžu byť rozdiely v časových pásmach užitočné alebo škodlivé. Dodávateľ, ktorý odpovedá jasnými písomnými súhrnmi a fotografiami, znižuje potrebu opakovaných hovorov. Dodávateľ, ktorý sa spolieha na krátke správy bez rozmerov alebo koncových poznámok, vytvára nejednoznačnosť. Najlepší pracovný štýl je zvyčajne krátka písomná rekapitulácia po každom rozhodnutí: materiál, proces, povrchová úprava, množstvo, kontrola a dátum odoslania.
Preskúmajte súvisiace výrobné zdroje
Ak chcete viac kontextu o tom, ako 3D tlač, CNC obrábanie a vákuové odlievanie spolu zapadajú do výrobného programu v Číne, nasledujúce zdroje sú užitočnými východiskovými bodmi.
Sprievodca výrobcom 3D tlačových služieb a CNC obrábania v Číne Výroba inteligentných zariadení Zhejiang JiahengČasto kladené otázky o službách rýchleho prototypovania
Čo sú služby rýchleho prototypovania?
Služby rýchleho prototypovania vyrábajú fyzické diely z údajov CAD pomocou procesov, ako je 3D tlač, CNC obrábanie, vákuové liatie a povrchová úprava. Používajú sa na testovanie formy, lícovania, funkcie, vzhľadu a montáže pred uvedením dizajnu do výroby. Najlepšie služby tiež poskytujú spätnú väzbu DFM a pomáhajú vybrať proces, ktorý zodpovedá testu.
Mám si pre svoj prototyp zvoliť 3D tlač alebo CNC obrábanie?
Vyberte si 3D tlač, keď najviac záleží na rýchlosti, komplexnej geometrii alebo nízkych nákladoch na nastavenie. Vyberte si CNC obrábanie, keď potrebujete úzke tolerancie, skutočné inžinierske materiály, závity, doštičky alebo povrch podobný výrobe. Mnoho projektov používa oboje: tlačený model na skorú kontrolu formy a opracovanú časť na funkčnú validáciu.
Akú toleranciu môže dodržať dodávateľ rýchleho prototypovania?
Závisí to od procesu, materiálu, geometrie a vlastnosti. Živicová tlač, SLS nylon, CNC obrábanie a vákuové liatie majú rôzne možnosti. Namiesto toho, aby ste požadovali jedno číslo, identifikujte kritické rozmery a opýtajte sa dodávateľa, ako budú kontrolované a kontrolované. Realistická diskusia o tolerancii je užitočnejšia ako paušálne tvrdenie.
Môže vákuové liatie nahradiť vstrekovanie pre malú dávku?
Vákuové liatie môže produkovať malú dávku dielov, ktoré vyzerajú a vyzerajú blízko lisovanej výroby, najmä pre vzorky pred uvedením na trh, trhové testy a objemy mostov. Nie je trvalou náhradou za vstrekovanie. Životnosť formy, vlastnosti materiálu a dlhodobá konzistencia sú rôzne. Správna voľba závisí od množstva, materiálu a životnosti programu.
Aký formát súboru mám poslať na cenovú ponuku?
STEP alebo IGES je zvyčajne preferovaný pre obrábané a odlievané diely, pretože zachováva celistvú geometriu. STL je bežné pre 3D tlač, ale môže stratiť jemné prvky, ak je sieťka hrubá. Natívny súbor CAD môže byť užitočný pri kontrole DFM, ak to dôvernosť umožňuje. Vždy uveďte jednotky, kritické rozmery a poznámku o účele dielu.
Ako ochránim svoj dizajn počas prototypovania?
Použite zmluvu o mlčanlivosti, zdieľajte iba súbory potrebné pre cenovú ponuku a spýtajte sa, kto z dodávateľa bude mať prístup. S výrobcom s jasným zaobchádzaním s údajmi a procesom „potreba poznať“ sa zvyčajne pracuje ľahšie ako s výrobcom, ktorý nevie vysvetliť svoje interné kontroly. S fyzickými vzorkami by sa malo zaobchádzať rovnako opatrne ako s digitálnymi súbormi.
Dokáže dodávateľ prototypov zvládnuť malosériovú výrobu po prototype?
Mnohí môžu, ale presná cesta závisí od procesu. Vákuové liatie, CNC obrábanie a malosériové dokončovanie môžu premostiť od prototypu k pilotnej výrobe. Ak bude finálna časť lisovaná vstrekovaním, prototyp môže stále overovať montáž, ergonómiu a reakciu zákazníka počas plánovania výrobného nástroja.
Čo ovplyvňuje čas potrebný na rýchle prototypovanie?
Dodacia lehota je ovplyvnená procesom, dostupnosťou materiálu, veľkosťou dielu, povrchovou úpravou, množstvom a požiadavkami na kontrolu. Jednoduchá živicová potlač sa môže pohybovať rýchlo, zatiaľ čo obrábaná súčiastka s eloxovaním alebo vákuovo odlievaná dávka s farebným prispôsobením si vyžaduje viac krokov. Dodávateľ, ktorý dáva realistický harmonogram so závislosťami, je užitočnejší ako ten, ktorý sľubuje najkratší možný dátum.
Služby rýchleho prototypovania fungujú najlepšie, keď sa s nimi zaobchádza ako s postupnosťou krokov učenia a nie ako s jedným nákupom. Prvá časť by mala zodpovedať otázku, druhá by mala znížiť riziko a tretia by mala potvrdiť, že návrh je pripravený na ďalšiu fázu. Dodávateľ, ktorý sa môže pohybovať medzi živicovou tlačou, nylonovou a kovovou tlačou, CNC obrábaním, vákuovým odlievaním a povrchovou úpravou, dáva projektu viac spôsobov, ako odpovedať na tieto otázky bez opätovného začatia konverzácie.
Praktický postup je jednoduchý: definujte rozhodnutie, pomenujte kritické rozmery, vyberte proces, ktorý ich môže otestovať, a pred spustením stroja požiadajte o spätnú väzbu DFM. Tento prístup neurobí každý prototyp dokonalým, ale výsledok bude užitočnejší, ľahšie vysvetliteľný a menej pravdepodobné, že sa bude opakovať. Pre tím pod časovým tlakom je to skutočná hodnota spoľahlivého výrobcu rýchleho prototypovania.
Kontaktné informácie
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PRIDAŤ
-

Budova 7, č. 188, časť Hongni na ulici Zha Wang, obvod Danghu, mesto Pinghu, mesto Jiaxing, provincia Zhejiang, Čína
Autorské práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobcovia integrovanej inteligentnej výrobnej platformy OEM/ODM
