- Služby 3D tlače

- Služby CNC obrábania

- Služby vákuového liatia

- Služby povrchovej úpravy

Polyéter éter ketónová 3D tlač: Procesná kontrola, náklady a príručka dodávateľov
Súčiastka PEEK môže vyzerať bezchybne, keď opustí tlačiareň, a stále má slabú výkonnosť v prevádzke, ak polymér nikdy nedosiahne správny semikryštalický stav. Polyéteréterketónová 3D tlač je menej o vkladaní vlákna s vysokou teplotou a viac o riadení tepla sušením, vytláčaním, chladením, žíhaním a kontrolou. Proces je životaschopný pre náročné diely, ale iba vtedy, keď dodávateľ považuje teplotu a kryštalinitu za merateľné výstupy procesu a nie za nastavenia tlačiarne.
Toto rozlíšenie je dôležité vo fáze cenovej ponuky. PEEK je drahý technický termoplast a vysokoteplotná extrúzia materiálu prebieha pomaly. Kupujúcemu, ktorý porovnáva iba cenu za kubický centimeter, budú chýbať väčšie nákladové faktory: čas vyhrievanej komory, stratégia podpory, žíhanie, príspevok na obrábanie, kontrola a riziko šrotu. Kupujúci, ktorý porovnáva iba údajový list, prehliadne procesnú medzeru medzi testovacím kupónom a skutočným držiakom, tesnením, izolátorom alebo opotrebiteľnou časťou.
Praktickou odpoveďou je začať funkciou dielu, nie názvom polyméru. Ak súčiastka potrebuje širokú chemickú odolnosť, vysoké trvalé teplo, odolnosť proti opotrebeniu a tuhosť pri zvýšenej teplote, PEEK si zaslúži vážne hodnotenie. Ak súčiastka potrebuje hlavne tepelnú odolnosť a tuhosť v suchom prostredí, môže predvídateľnejší program poskytnúť vysokoteplotná zmes uhlíkových vlákien, cesta kovových prísad alebo obrobený dizajn. Zvyšok tejto príručky vysvetľuje, kde 3D tlač s polyéteréterketónom zarába svoje náklady a kde sa stáva drahým nesúladom.
Polyéter éter ketónová 3D tlač: Čo proces skutočne vyžaduje
PEEK je semikryštalický termoplast s vysokou teplotou topenia a silným profilom vlastností. Pri vytláčaní materiálu sa polymér zahrieva vysoko nad jeho bod topenia, nanáša sa vrstva po vrstve a potom sa ochladí za kontrolovaných podmienok. Presný profil závisí od triedy živice, geometrie trysky, geometrie dielu a tlačiarne, ale všeobecný smer je jasný: PEEK potrebuje horúcu trysku, horúcu zostavovaciu komoru a disciplinovanú stratégiu chladenia. Stroj, ktorý môže dosiahnuť teplotu trysky, ale nedokáže udržať teplo v komore, bude mať problémy s výrobou konzistentných dielov.
To je dôvod, prečo polyéteréterketónová 3D tlač patrí do inej kategórie ako tlač PLA, PETG alebo dokonca štandardného nylonu. Vlákno môže potrebovať pred použitím vysušiť, stavebný povrch musí tolerovať vysokú teplotu a atmosféra v komore by mala byť počas celej konštrukcie stabilná. Prievan, otvorené dvierka a krátke cykly predhrievania môžu vytvárať tepelné gradienty, ktoré sa neskôr prejavia ako deformácia, slabé spojenie vrstiev alebo nekonzistentná kryštalinita. Tieto chyby nemusia byť viditeľné na vonkajšej strane dielu.
Častou chybou je zamerať sa len na teplotu trysky. Dýza roztaví polymér, ale komora a chladiaci profil ovplyvňujú, ako polymér tuhne. Pomalé, riadené chladenie vo všeobecnosti podporuje kryštalinitu. Rýchle ochladenie môže ponechať materiál vo viac amorfnom stave, čo môže znížiť chemickú odolnosť a rozmerovú stabilitu. Niektorí dodávatelia tlačia PEEK pri nižšej teplote komory a pri budovaní kryštalinity sa spoliehajú na žíhanie po tlači. To môže fungovať, ale presúva riziko do kroku žíhania a vyžaduje overený cyklus pre geometriu dielu.
Existuje aj dimenzia nákladov na hardvér. Vysokoteplotné tlačiarne používajú robustnejšie ohrievače, izoláciu, motory a tepelné ovládače ako štandardné stroje. Tieto náklady sa získajú vďaka strojovému času, nie iba materiálu. Pre kupujúceho je to jednoduché: požiadajte o skutočné okno procesu, nielen o názov materiálu. Opýtajte sa, ako dodávateľ overuje rovnomernosť komory, ako zvláda tepelnú rozťažnosť počas dlhej stavby a ako zaznamenáva cyklus žíhania.
Prečo kryštalinita rozhoduje o výkone časti PEEK
PEEK môže existovať v amorfnej a semikryštalickej forme. V tlačenej časti pomer medzi nimi nie je laboratórnou kuriozitou. Ovplyvňuje tuhosť, rozmerovú stálosť, chemickú odolnosť a spôsob, akým sa diel správa pri trvalom zaťažení. Pre náročné aplikácie je všeobecne preferovaná semikryštalická štruktúra, pretože usporiadané oblasti prispievajú k pevnosti a odolnosti. Výroba amorfnej alebo čiastočne kryštalickej časti môže byť jednoduchšia, ale v presných podmienkach, pri ktorých sa zvolí PEEK, môže zaostať.
Rýchlosť chladenia je hlavnou pákou. Ak sa nanesený polymér v horúcej komore pomaly ochladzuje, polymérne reťazce majú čas sa zorganizovať. Ak sa rýchlo ochladí, štruktúra je zmrazená v menej usporiadanom stave. Geometria dielu je tiež dôležitá. Tenké steny, ostré rohy a veľké ploché oblasti strácajú teplo rôznou rýchlosťou, takže jeden výtlačok môže obsahovať zóny s rôznou tepelnou históriou. To je jeden z dôvodov, prečo diely PEEK často vyžadujú veľkorysé polomery, postupné prechody hrúbky a dobre naplánovanú orientáciu zostavy.
Žíhanie je druhá páka. Tepelný cyklus po vytlačení môže zvýšiť kryštalinitu a zmierniť zvyškové napätie, ale môže tiež spôsobiť deformáciu, ak sa súčiastka zahreje alebo ochladí príliš rýchlo, alebo ak nie je správne podopretá. Správny cyklus závisí od hrúbky rezu, geometrie a overovacích údajov dodávateľa. Všeobecný recept skopírovaný z údajového listu materiálu nie je plán kontroly procesu. Dobrí dodávatelia spájajú cyklus žíhania s dielom, zaznamenávajú skutočný sklon a namáčanie a po cykle kontrolujú kritické rozmery.
Pre kupujúcich by sa v rozhovore o kvalite mala objaviť kryštalinita. Opýtajte sa, či to dodávateľ meria, ako často a na akej vzorke. Diferenciálna skenovacia kalorimetria môže poskytnúť indikáciu kryštalinity, zatiaľ čo kontroly hustoty a mechanické kupóny môžu podporiť rovnaký záver z iného uhla. Nie každá práca potrebuje úplnú laboratórnu správu, ale časť PEEK pre chemickú prevádzku, vysoké teplo alebo funkciu súvisiacu s bezpečnosťou by sa nemala spoliehať len na vizuálnu kontrolu.
Proces 3D tlače PEEK: sušenie, extrúzia, chladenie a žíhanie
Robustný pracovný postup 3D tlače z polyéteréterketónov je reťazou ovládacích prvkov. Každý krok chráni ten nasledujúci. Presné parametre patria dodávateľovi materiálu a platforme tlačiarne, ale postupnosť je dostatočne konzistentná, aby sa dala použiť ako kontrolný zoznam pri nákupe.
- Potvrďte triedu živice a šaržu. PEEK nie je jediný tovar. Druhy sa líšia viskozitou, obsahom plniva, farbou a zamýšľaným spracovaním. Zaznamenajte dávku a udržujte ju vysledovateľnú až po zostavu.
- Vysušte a chráňte vlákno. Vlhkosť a kontaminácia môžu vytvárať dutiny, povrchové defekty a nekonzistentné vytláčanie. Dodržujte plán sušenia od dodávateľa živice a materiál počas výstavby udržujte v suchom stave.
- Predhrejte komoru a stabilizujte stroj. Horúca tryska nestačí. Komora, stavebná doska a okolitý hardvér potrebujú čas na dosiahnutie stabilného stavu pred prvou vrstvou.
- Tlačte s overeným profilom. Teplota dýzy, výška vrstvy, šírka extrúzie, chladenie a rýchlosť by mali pochádzať z profilu kvalifikovaného pre materiál a geometriu, nie z pokusov a omylov zo strany kupujúceho.
- Ovládajte chladenie a vytvárajte riziko prerušenia. Dlhé stavby potrebujú stabilný výkon, tepelnú reguláciu a plán prestávok. Studený prievan alebo neplánovaná pauza môžu vytvoriť slabú vrstvu, ktorú je neskôr ťažké odhaliť.
- Žíhanie a kontrola. Cyklus po vytlačení by sa mal zdokumentovať. Kritické rozmery, hmotnosť, stav povrchu a akékoľvek testovacie kupóny by sa mali kontrolovať podľa dohodnutého plánu.
Dve procesné voľby si zaslúžia skorú diskusiu. Prvým je orientácia stavby. Časti PEEK sú často anizotropné, pretože spojenie medzi vrstvami nie je totožné s pevnosťou vo vrstve. Ak najväčšie zaťaženie prebieha cez smer vrstvy, návrh môže potrebovať inú orientáciu, hrubšiu časť alebo sekundárnu operáciu. Druhým je prídavok na obrábanie. Mnoho dielov PEEK je vytlačených v blízkosti čistého tvaru a následne opracovaných na kritických rozhraniach, pretože samotná tlač nemusí ekonomicky udržať každú toleranciu.
Odstránenie podpory je ďalším praktickým rizikom. PEEK je húževnatý a podporné štruktúry sa dajú ťažko odstrániť bez toho, aby ste označili povrch. Nosný materiál, medzivrstva a spôsob odstraňovania by sa mali dohodnúť pred stavbou. V prípade utesnených alebo chemicky exponovaných častí by sa mal kupujúci tiež opýtať, či podpery nezanechávajú otvorené cesty alebo poškodenie povrchu, ktoré by mohlo ovplyvniť výkon.
PEEK vs PPS-CF vs PAHT-CF: Praktické porovnanie materiálov
Väčšina projektov PEEK v skutočnosti nepožaduje názov PEEK. Žiadajú kombináciu tepelnej, chemickej odolnosti, tuhosti, opotrebenia a rozmerovej stability. To otvára porovnanie s inými vysokovýkonnými trasami. Nižšie uvedená tabuľka je pomôckou pri plánovaní, nie dátovým listom materiálu; porovnáva relatívnu procesnú záťaž troch trás, ktoré kupujúci často prehodnocujú spoločne.
Skóre odzrkadľuje, koľko tepelnej kontroly, disciplíny sušenia a pozornosti po spracovaní má každá cesta tendenciu vyžadovať v prostredí zákazkovej výroby. Mali by sa použiť na rozhovor s dodávateľom, nie na nahradenie testovania aplikácií.
Relatívna procesná požiadavka na vysokoteplotné polymérne cesty
Orientačné plánovacie skóre, nemerané vlastnosti materiálu
Vyššie skóre znamená väčšiu potrebu tepelnej a procesnej kontroly v typickej zákazkovej zostave. Požiadavky na geometriu, platformu tlačiarne a overenie môžu zmeniť obraz.
Tabuľka je užitočná, pretože oddeľuje materiálové možnosti od výrobného zaťaženia. PEEK je na vrchole škály zaťaženia, takže by mal byť vyhradený pre časti, kde kombinácia jeho vlastností skutočne funguje. PPS-CF je často praktickejšou cestou pre chemicky exponované konzoly, upínacie prvky a komponenty, ktoré vyžadujú vysoké teplo a tuhosť bez úplného procesného reťazca PEEK. PAHT-CF sa ľahšie spracováva a môže vyhovovať konštrukčným krytom, prípravkom a ľahkým konzolám, kde je trvalá teplota nižšia.
Pre tímy porovnávajúce prototypy a malosériovú výrobu by rozhodnutie malo zahŕňať stratégiu dokončovania a tolerancie. Diel PPS-CF alebo PAHT-CF môže tlačiť rýchlejšie a obrábať jednoduchšie, ale stále potrebuje správnu hrúbku steny, orientáciu vlákien a plán kontroly. PEEK môže ospravedlniť svoju cenu v tesnení, puzdre, chemickom upevnení alebo vysokotepelnom izolátore, kde je zlyhanie drahé. Nesprávne porovnanie je len cena za diel; správne porovnanie sú celkové náklady na overenú časť.
| Úvaha | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Tepelná odolnosť | Veľmi vysoká | Vysoká | Stredná až vysoká |
| Chemická odolnosť | Veľmi vysoká | Vysoká | Mierne |
| Obtiažnosť procesu | Veľmi vysoká | Vysoká | Mierne |
| Žíhacia pozornosť | Zvyčajne sa vyžaduje | Často odporúčané | Často odporúčané |
| Typický strih | Tesnenia, puzdrá, chemické prípravky, vysokotepelné izolátory | Chemicky vystavené konzoly, časti čerpadiel, armatúry | Kryty, prípravky, ľahké konštrukčné diely |
| Relatívne náklady na materiál | Vysokáest | Stredná až vysoká | Stred |
Pre chemicky exponované konzoly a prípravky, kde je PEEK nadmerne špecifikovaný, je cesta PPS-CF praktickou vysokoteplotnou alternatívou. Ponúka užitočnú rovnováhu tuhosti, tepelnej odolnosti a zrelosti procesu pre vlastné diely, ktoré nepotrebujú úplnú obálku vlastností PEEK.
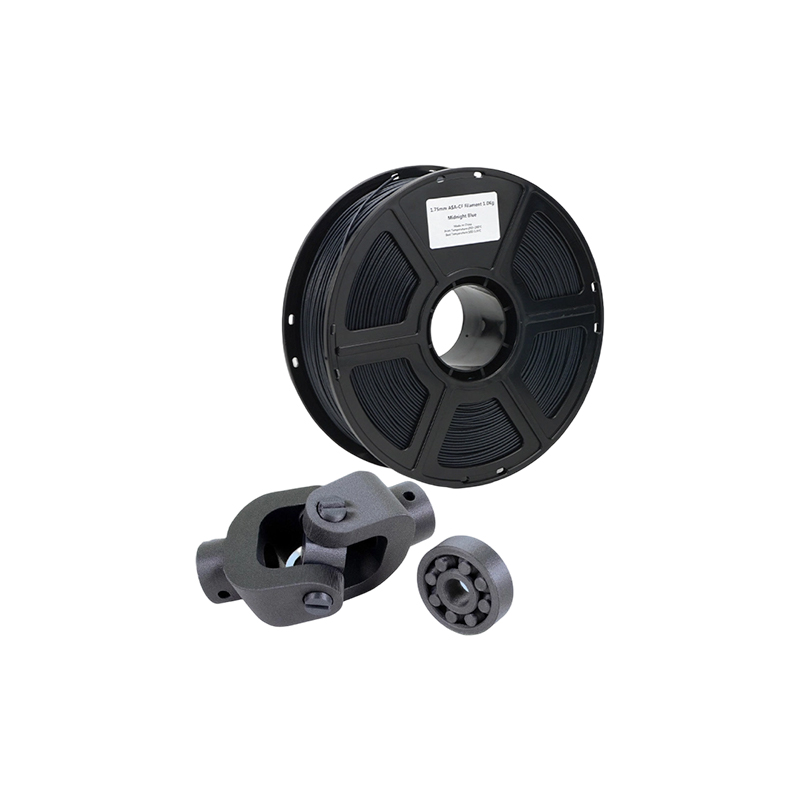 3D tlač z uhlíkových vlákien PPS CF na funkčné diely Možnosť vysokoteplotného materiálu FDM pre chemicky vystavené konzoly a upínacie prvky vyžadujúce tuhosť, tepelnú odolnosť a procesnú zrelosť bez nadmernej špecifikácie na úrovni PEEK. Zobraziť produkt →
Konečný výber by mal byť urobený s výkresom, servisným prostredím a plánom validácie. Materiál, ktorý sa ľahšie tlačí, môže stále zlyhať, ak návrh ignoruje smer vrstvy alebo chemickú expozíciu. Materiál, ktorý sa ťažšie tlačí, môže byť stále menej rizikovou voľbou, ak aplikácia skutočne potrebuje jeho vlastnosti. Preto je porovnávacia tabuľka materiálov východiskovým bodom, nie objednávkou.
Pravidlá dizajnu, ktoré udržia časti PEEK mimo odpadkového koša
PEEK je húževnatý, ale nie je zhovievavý k zlej geometrii tlače. Veľké ploché plochy, prudké zmeny hrúbky a ostré vnútorné rohy koncentrujú tepelné napätie. Diel môže prežiť tlač a potom sa počas žíhania alebo obrábania pohybovať. Navrhnite od začiatku tepelnú stabilitu a proces sa stane predvídateľnejším.
Vo vnútorných rohoch použite veľkorysé polomery. Prechod medzi hrubými a tenkými časťami postupne. Vyhnite sa dlhým, nepodporovaným rozpätiam, kde prvé vrstvy musia niesť svoje vlastné teplo. Ak je kritická plochá plocha, zvážte skôr prídavok na obrábanie ako tlač finálneho povrchu. Rebrá môžu zlepšiť tuhosť, ale tiež vytvárajú rozdiely v tepelnej hmotnosti; usporiadanie rebier, ktoré funguje pri vstrekovaní, nemusí byť najlepším rozložením na vytláčanie materiálu.
Pred dokončením kresby si premyslite smer vrstvy. Ak súčiastka PEEK zaznamená ťahové zaťaženie naprieč vrstvami, návrh môže potrebovať väčšiu hrúbku sekcie alebo inú orientáciu zostavy. Ak bude súčiastka po vytlačení opracovaná, ponechajte dostatok materiálu na dokončovacie operácie a definujte vzťažné body, ktoré prežijú žíhanie. Krásny potlačený povrch nie je užitočný, ak sa kritický otvor po tepelnom spracovaní pohne.
Tolerancie si zaslúžia samostatný rozhovor. Tlač môže obsahovať praktické tolerančné pásmo pre mnoho funkcií, ale správanie PEEK pri tepelnej rozťažnosti a zmršťovaní sťažuje tesné tolerancie naprieč dlhými rozmermi. Keď výkres vyžaduje uloženie ložísk, utesnenie drážok alebo rovinnosť na veľkej ploche, naplánujte si presné CNC dokončovanie. To je často najekonomickejší spôsob, ako spojiť vlastnosti materiálu PEEK s rozmerovou kontrolou obrábania.
Keď výtlačky PEEK vyžadujú prísne tolerancie, presné CNC frézovanie je často dokončovacím krokom, vďaka ktorému je dizajn praktický. Môže stanoviť referenčné body, vyčistiť kritické rozhrania a uviesť súčiastku do dohodnutého plánu inšpekcie bez toho, aby tlačiareň prinútila držať každú toleranciu v jednej operácii.
 Presné CNC frézovanie pre PEEK a formy s vysokou toleranciou Možnosť obrábania na stanovenie základov, čistenie kritických rozhraní a manipuláciu s veľkoformátovými formami, keď tlačené diely PEEK vyžadujú prísnejšie tolerancie. Zobraziť produkt →
Zvážte aj montáž. Časti PEEK môžu byť spojené vložkami, spojovacími prvkami alebo lepidlom a každá metóda má teplotný limit. Dizajn, ktorý je stabilný pri izbovej teplote, sa môže po opakovaných tepelných cykloch uvoľniť. Ak bude diel utesnený, skontrolujte, či potlačený povrch a značky po opracovaní nevytvárajú únikové cesty. Ak sa bude posúvať alebo otáčať, skontrolujte smer opotrebenia voči orientácii vrstvy.
Čo zvyšuje náklady na polyéter éter ketónovú 3D tlač
PEEK je drahý pred spustením tlačiarne. Náklady na materiál sú vysoké, stroj je špecializovaný a stavba prebieha pomaly. To sú len viditeľné náklady. Realistická cenová ponuka tiež odzrkadľuje sušenie, predhrievanie komory, dlhé obsadenie stroja, žíhanie, kontrolu, odstraňovanie podpier a riziko šrotu. Kupujúci, ktorí porovnávajú iba cenu filamentu, budú prekvapení rozdielom medzi dodávateľmi.
- Materiál a veľkosť šarže. Malé objednávky môžu obsahovať materiálovú prémiu, pretože dodávateľ musí otvoriť, vysušiť a kvalifikovať dávku na krátky cyklus.
- Strojový čas. Tvorba pri vysokej teplote je pomalá a vyhrievaná komora spotrebováva energiu pred nanesením prvej vrstvy.
- Geometria a podpora. Vysoké diely, husté podpery a ťažký prístup predlžujú čas výstavby a prácu po spracovaní.
- Žíhanie a prípravky. Riadený tepelný cyklus môže vyžadovať špeciálne prípravky, aby sa zabránilo skresleniu.
- Prídavok na obrábanie. Takmer sieťová tlač plus CNC dokončovanie môžu byť predvídateľnejšie ako tlač na konečnú toleranciu.
- Inšpekcia. Rozmerové správy, sledovateľnosť materiálu a testovacie kupóny zvyšujú náklady, ale znižujú riziko prijatia dielu, ktorý nemožno overiť.
- Zošrotovať a prepracovať. PEEK netoleruje skratky procesov. Dodávateľ, ktorý ponúka ceny bez šrotovného, môže získať náhradu nákladov inde.
Konverzácia o nákladoch by preto mala začať žiadosťou a kritériami prijatia. Ak je dielom nekritický prípravok, môže stačiť jednoduchší plán kontroly. Ak je súčasťou chemické tesnenie alebo vysokotepelný izolátor, náklady na overenie sú súčasťou produktu. Dobrý dodávateľ oddelí jednorazové inžinierstvo, náklady na výstavbu, konečnú úpravu a kontrolu, aby kupujúci videl, kam peniaze idú.
Objem mení rovnicu, ale neodstraňuje záťaž procesu. PEEK nie je materiál, pri ktorom sa veľká zákazka automaticky stáva lacnou. Dodávateľ môže pred zmenou mierky potrebovať špeciálne prípravky, sledovateľnosť šarží a stabilný profil tlače. V prípade zákazkovej práce s malým objemom je praktickým cieľom najprv opakovateľnosť, potom zlepšenie ceny prostredníctvom vkladania, rozloženia zostavy a efektivity dokončovania.
Kedy má služba 3D tlače PEEK zmysel a kedy nie
Služba 3D tlače PEEK má najväčší zmysel, keď je diel geometricky zložitý, objem je nízky až stredný a aplikácia vyžaduje kombináciu tepelnej, chemickej odolnosti a mechanického výkonu materiálu. Funkčné prototypy, malé výrobné série, náhradné diely a návrhy s vnútornými kanálmi alebo konsolidovanými zostavami sú prirodzenými kandidátmi. Tlač môže tiež skrátiť cestu od iterácie návrhu k testovateľnej časti, keď je alternatívou dlhá forma alebo obrábací program.
Má to menší zmysel, keď je diel jednoduchý, veľký a geometricky šetrný k obrábaniu. Obyčajný blok, krúžok alebo doska môžu byť rýchlejšie a ekonomickejšie v tvare materiálu PEEK, najmä ak sa vyžadujú prísne tolerancie. Tlač je tiež nevhodná, keď dizajn vyžaduje povrchovú úpravu, ktorá by si vyžadovala rozsiahlu ručnú prácu, alebo keď bude diel vystavený podmienkam mimo vhodnosti PEEK, ako je napríklad trvalé vystavenie ultrafialovému žiareniu bez ochrany. PEEK je pevný materiál, ale nie je to univerzálny materiál.
Otázka objemu je dôležitá. Pri veľmi malom objeme sa tlač vyhne nástrojom a dokáže rýchlo dodať zložitý tvar. Pri vyššom objeme sa ekonomika môže posunúť smerom k lisovaniu, obrábaniu alebo inému procesu, v závislosti od geometrie a tolerancie. Správna odpoveď nie je pravidlo založené na jedinom množstve. Ide o porovnanie celkových nákladov, času prípravy, rizika a hodnoty slobody dizajnu.
Pre prípravky, kryty a ľahké konštrukčné diely, kde je nepretržitá teplota nižšia ako rozsah PEEK, môže byť PAHT-CF praktickejšou cestou z vysokoteplotných nylonových uhlíkových vlákien. Môže znížiť zaťaženie procesu a zároveň poskytnúť užitočnú tuhosť a tepelný výkon pre mnohé priemyselné časti.
 Vysokoteplotná 3D tlač z nylonových uhlíkových vlákien PAHT CF Praktická cesta FDM pre ľahké konštrukčné prvky a kryty vyžadujúce tuhosť a tepelný výkon pod rozsahom PEEK, so silným pomerom pevnosti k hmotnosti. Zobraziť produkt →
Dobrý poskytovateľ služieb vám povie, kedy PEEK nie je najlepším využitím rozpočtu. To nie je predajné zlyhanie; je to znak toho, že dodávateľ posudzuje žiadosť. Požiadajte o pohľad vedľa seba na PEEK, vysokoteplotnú zmes a opracovanú alebo kovovú trasu, ak sú tieto možnosti relevantné. Najlepšia trasa je tá, ktorá spĺňa funkciu s najmenším počtom nekontrolovaných rizík.
Kontroly kvality na vyžiadanie od výrobcu 3D tlače PEEK
Kontrola kvality pre PEEK by mala byť úmerná riziku. Pri chemickom tesnení, vysokotepelnom izolátore alebo nosnej konzole nestačí vizuálna kontrola. Kupujúci by mal požiadať o dôkaz, že materiál, stroj a tepelný cyklus boli kontrolované. Presný balík sa môže líšiť, ale kategórie sú konzistentné.
- Vysledovateľnosť materiálu. K dispozícii by mala byť trieda, šarža, certifikát dodávateľa a história skladovania. Ak dodávateľ nevie identifikovať šaržu, je ťažké obhajovať majetkové nároky.
- Záznam o sušení a skladovaní. Jednoduchý protokol môže ukázať, že vlákno bolo vysušené a chránené pred zostavením.
- Zostavte záznam. Tlačiareň, tryska, výška vrstvy, teplota komory, orientácia zostavy a akékoľvek prerušenie by mali byť zdokumentované.
- Záznam o žíhaní. Rýchlosť nábehu, teplota namáčania, čas zdržania, rýchlosť chladenia a použitý prípravok by mali byť vysledovateľné k dielu alebo sérii.
- Rozmerná správa. Kritické vlastnosti by sa mali merať po žíhaní a konečnej úprave, nie skôr.
- Validácia materiálu. Údaje o hustote, kryštalinite alebo mechanickom kupóne môžu podporiť nárokovanie procesu, najmä pre nový materiál alebo kritickú aplikáciu.
- Nedeštruktívne preskúmanie. Vizuálna kontrola, hromadná kontrola a tam, kde je to opodstatnené, CT alebo ultrazvuková kontrola môžu odhaliť vnútorné dutiny alebo defekty vrstiev.
Opýtajte sa, ako dodávateľ rieši neúspešnú stavbu alebo neúspešnú kontrolu. Časť PEEK, ktorá je po žíhaní mimo tolerancie, by sa nemala potichu prerábať bez nového plánu kontroly. Kupujúci by mal vedieť, či bol diel zošrotovaný, prepracovaný alebo prijatý s odchýlkou. Táto úroveň disciplíny je cennejšia ako nablýskaná brožúra.
Ku kvalitnému rozhovoru patrí aj dôvernosť. Časti PEEK sa často objavujú pri vývoji nových produktov a výkresy môžu odhaliť funkciu zostavy. Dodávateľ, ktorý má na starosti globálnu prácu OEM, by mal mať jasný prístup k riadeniu súborov, prístupu a projektovej komunikácii. Kupujúci by si nemal vyberať medzi transparentnosťou procesu a ochranou duševného vlastníctva.
Kde sa Jiaheng hodí do vysokovýkonného stavebného programu
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. pôsobí skôr ako partner pre presnú výrobu na jednom mieste než ako jednoprocesová tlačiareň. Publikovaný rozsah služieb zahŕňa 3D tlač, CNC obrábanie, vákuové odlievanie a replikáciu a povrchovú úpravu. Táto kombinácia je užitočná, keď sa hodnotenie PEEK zmení na širší program s prototypmi polymérov, kovovými konzolami, kópiami silikónových foriem a kozmetickou úpravou.
Publikovaná zostava 3D tlače zahŕňa živicu SLA, živicu DLP, nylon SLS, kov SLM a plasty FDM. V rámci FDM stránky materiálov zahŕňajú štandardné PLA, PETG a ABS, plus vysokoteplotné možnosti ako HT-PLA, PAHT-CF a PPS-CF. Rad SLS zahŕňa čierny nylon, biely nylon a nylon so skleneným vláknom. Rad SLM zahŕňa zliatinu hliníka, nehrdzavejúcu oceľ, zliatinu titánu a nástrojovú oceľ. Tieto trasy nenahrádzajú overený proces PEEK, ale poskytujú kupujúcemu praktické alternatívy, keď aplikácia nepotrebuje celú obálku PEEK.
V prípade programu, ktorý začína požiadavkou podobnou PEEK, je prvým krokom oddelenie nevyhnutných vlastností od preferovaného materiálu. Ak je nevyhnutná chemická odolnosť a trvalé teplo, PEEK môže zostať referenčným materiálom. Ak diel potrebuje hlavne tuhosť, tepelnú odolnosť a ľahkú štruktúru, môže stačiť PPS-CF alebo PAHT-CF. Ak súčiastka potrebuje pevnosť alebo tepelnú vodivosť na úrovni kovu, lepšou cestou môže byť titán SLM alebo nehrdzavejúca oceľ. Ak dizajn potrebuje hladký kozmetický povrch alebo farebne zladené puzdro, možnosti povrchovej úpravy sa stanú súčasťou plánu.
Jiaheng tiež podporuje CNC frézovanie, CNC sústruženie a presné CNC frézovanie, čo je dôležité pre diely PEEK, ktoré po tlači potrebujú tesné rozhrania. Vákuové liatie a replikácia silikónových foriem môžu podporovať výrobu mostíkov alebo maloobjemových kópií, ak to materiál a geometria dovoľujú. Maľovanie, lakovanie, laserové gravírovanie, leštenie, pieskovanie, galvanické pokovovanie, eloxovanie a úprava priehľadných dielov dopĺňa stránku následného spracovania. Hodnota nie je v tom, že každý projekt využíva každú službu; spočíva v tom, že prechody medzi tlačou, obrábaním, dokončovaním a kontrolou možno riadiť na jednom mieste.
Keďže PEEK nie je uvedený medzi publikovanými materiálovými stránkami, kupujúci s povinnou požiadavkou PEEK by to mal zvýšiť skôr. Tím môže skontrolovať kresbu, teplotu, chemickú expozíciu, toleranciu a objem a potom potvrdiť, či je PEEK tým správnym riešením, alebo či je praktickejšia porovnateľná cesta. Táto konverzácia je užitočnejšia ako nútiť každú vysoko výkonnú časť do jedného názvu materiálu.
Získavanie 3D tlačených dielov PEEK: výrobca, dodávateľ alebo veľkoobchodník?
Slová výrobca, dodávateľ a veľkoobchodník sa pri získavaní zdrojov často používajú zameniteľne, ale pre vlastnú časť PEEK znamenajú rôzne veci. Výrobca riadi tlač, tepelný cyklus, obrábanie a proces kontroly. Dodávateľ môže koordinovať prácu, ale nie je vlastníkom procesu. Veľkoobchodník je relevantnejší pre štandardné skladové tvary, vlákna alebo komponenty katalógu ako pre zákazkovú tlačenú časť s overovacím záznamom. Pre kritický komponent PEEK by mal kupujúci vedieť, kto skutočne riadi proces.
To neznamená, že dodávateľ nemôže byť užitočný. Schopný dodávateľ dokáže riadiť komunikáciu, kvalitnú dokumentáciu, logistiku a viaceré procesy. Riziko vzniká vtedy, keď kupujúci predpokladá, že dodávateľ je výrobcom, a potom zistí, že záznam o procese kontroluje tretia strana. Opýtajte sa priamo: kto tlačí súčiastku, kto ju žíha, kto ju obrába a kto podpisuje protokol o kontrole? Ak sa odpoveď mení v každom kroku, zodpovednosť za kvalitu musí byť jasná.
Dobrá žiadosť o cenovú ponuku pre PEEK 3D tlač by mala obsahovať výkres, funkciu dielu, prevádzkovú teplotu, chemickú expozíciu, očakávanú životnosť, kritické rozmery, požiadavku na povrch, úroveň kontroly a cieľové množstvo. Malo by sa tiež uviesť, či je PEEK povinný alebo či dodávateľ môže navrhnúť alternatívu. Tento posledný bod môže výrazne ušetriť čas a náklady.
V prípade globálnych programov OEM pridajte komerčné požiadavky včas: Incoterms, balenie, označovanie, dôvernosť a kontrola zmien. Nízku kusovú cenu môže zmazať zásielka, ktorá dorazí bez správnej dokumentácie alebo diel, ktorý sa nedá dohľadať k jej materiálovej šarži. Rozhodnutie o zdroji by malo byť založené na celkovom dodanom balíku, nie na samotnom riadku cenovej ponuky.
Aplikácie, kde si 3D tlač PEEK zasluhuje svoje miesto
PEEK sa často hodnotí v automobilovom, leteckom, kozmickom, ropnom a plynárenskom priemysle, polovodičoch, zdravotníckych zariadeniach, robotike a priemyselných strojoch. Spoločnou niťou nie je jediné odvetvie; je to kombinácia tepla, chemikálií, opotrebovania a hmotnosti. Časť, ktorá vidí iba vzduch s izbovou teplotou, nemusí potrebovať PEEK. Časť, ktorá vidí horúcu kvapalinu, opakované čistenie alebo trvalé zaťaženie pri zvýšenej teplote, má silnejšie puzdro.
V automobilovom a priemyselnom zariadení možno PEEK zvážiť pre komponenty pod kapotou, tesnenia, puzdrá, oterové podložky a príslušenstvo, ktoré je vystavené teplu alebo chemikáliám. V oleji a plyne môže byť dôležitá chemická odolnosť a rozmerová stálosť pre tesnenia, izolátory a komponenty dier, hoci požiadavky na validáciu sú prísne. Pri výrobe polovodičov a elektroniky sa PEEK môže objaviť pri manipulácii s plátkami, testovacích prípravkoch a izolačných častiach, kde záleží na tvorbe častíc a chemickej expozícii. V lekárskych zariadeniach sa PEEK používa v nástrojoch a komponentoch zariadení, ale aplikácie prichádzajúce do kontaktu s pacientom alebo implantovateľné aplikácie vyžadujú regulačnú cestu, ktorá je oddelená od procesu tlače.
Robotika a programy dronov alebo eVTOL často začínajú redukciou hmotnosti. PEEK môže byť užitočný tam, kde musí byť vysokoteplotná polymérová časť tiež pevná a chemicky odolná, ale nie je to automaticky najľahšia alebo najekonomickejšia voľba. Pre daný držiak alebo puzdro môže byť lepšia vysokoteplotná zmes z uhlíkových vlákien, časť s kovovou prísadou alebo opracovaný hliníkový dizajn. Správna odpoveď závisí od dráhy zaťaženia, tepelnej expozície a objemu výroby.
Spotrebná elektronika je ďalšou oblasťou, kde by sa mal výber materiálu spochybniť. PEEK môže poskytnúť tepelnú odolnosť a rozmerovú stabilitu vo vnútorných zariadeniach, ale kozmetické kryty často vyžadujú povrchovú úpravu a kontrolu farby, čo môže byť jednoduchšie s inými polymérmi. Ak je dielom funkčný vnútorný komponent, PEEK môže byť odôvodnený. Ak ide o viditeľnú škrupinu, náklady na konečnú úpravu a riziko povrchových defektov môžu prevážiť materiálne výhody.
Bežným režimom zlyhania je špecifikovať PEEK pre každú vysokovýkonnú aplikáciu bez kontroly skutočného servisného stavu. Lepší prístup je uviesť požiadavky, zoradiť ich a otestovať dve najlepšie cesty materiálu. To je viac práce na prednej strane, ale znižuje to možnosť drahého dielu, ktorý vyrieši nesprávny problém.
Často kladené otázky: Polyéter éter ketónová 3D tlač
Je polyéteréterketónová 3D tlač možná na bežnej stolnej tlačiarni?
Zvyčajne nie. PEEK potrebuje vysokoteplotný hotend, vyhrievanú komoru, stavebný povrch, ktorý toleruje teplo, a stratégiu riadeného chladenia. Štandardná stolná tlačiareň môže dosiahnuť vysokú teplotu trysky na papieri, ale často nedokáže udržať teplotu v komore alebo zvládnuť tepelné zaťaženie pre spoľahlivú zostavu. Dokonca aj na výkonnom stroji proces vyžaduje overený profil a žíhanie po tlači.
Aké teploty trysky a komory potrebuje PEEK?
Presné hodnoty závisia od triedy a tlačiarne, ale PEEK je spracovaný vysoko nad štandardné technické plasty. Teploty trysiek sa bežne pohybujú nad 350 °C a teploty v komorách sú často v rozsahu 150 °C až 200 °C. Niektoré procesy používajú nižšiu teplotu komory a spoliehajú sa na žíhanie. Kupujúci by mali požiadať o overené okno dodávateľa a nie o jedno číslo skopírované z údajového listu.
Prečo potrebuje PEEK po vytlačení žíhanie?
Žíhanie môže zvýšiť kryštalinitu a zmierniť zvyškové napätie z vrstvy po vrstve. To môže zlepšiť rozmerovú stabilitu a podporiť profil vlastností, ktorý aplikácia očakáva. Rizikom je, že zle kontrolované žíhanie môže diel zdeformovať. Cyklus by mal byť prispôsobený geometrii a hrúbke steny s rozmerovými kontrolami po cykle.
Je 3D tlačený PEEK taký pevný ako opracovaný PEEK?
Nie automaticky. Extrúzia materiálu vytvára hranice vrstiev, takže dielec môže byť anizotropný. Potlačená a žíhaná časť PEEK môže fungovať dobre pri kompresii alebo v smeroch zarovnaných s vrstvami, ale nemusí sa zhodovať s opracovanou časťou v každom smere. Pri vysoko zaťažených dieloch by mal návrh zohľadňovať orientáciu vrstvy a môže vyžadovať opracovanie, hrubšie časti alebo iný proces.
Môžu byť diely PEEK opracované po 3D tlači?
áno. Mnoho vysokovýkonných dielov je vytlačených takmer v čistom tvare a potom opracovaných na kritických rozhraniach. To môže zlepšiť toleranciu, rovinnosť a povrchovú úpravu. Plán obrábania by mal zohľadňovať stav napätia tlačeného materiálu a cyklus žíhania a konečná kontrola by sa mala uskutočniť po všetkých tepelných a obrábacích krokoch.
Koľko stojí 3D tlač PEEK?
Bez geometrie a úrovne overenia neexistuje žiadna užitočná jednotná cena. Materiál, strojový čas, odstránenie podpory, žíhanie, obrábanie, kontrola a riziko šrotu, to všetko prispieva. Malá, jednoduchá časť a veľká kritická časť sa môžu značne líšiť. Najlepším prístupom je uviesť diel s jasným plánom inšpekcie a oddeleným príspevkom na inžinierske práce a konečnú úpravu.
Je jedlo PEEK bezpečné alebo biokompatibilné?
Nepovažujte „PEEK“ za všeobecný súhlas. Aplikácie v kontakte s potravinami a medicínske aplikácie závisia od konkrétnej triedy, prísad, spracovania, čistenia a regulačnej cesty. Potlačený diel môže mať aj vlastnosti povrchu a pórovitosti, ktoré sa líšia od opracovaných alebo lisovaných dielov. Tieto aplikácie vyžadujú osobitnú kontrolu súladu, nie samotný názov materiálu.
Aký je rozdiel medzi PEEK a PPS-CF pre 3D tlač?
PEEK vo všeobecnosti ponúka vyšší strop vlastností, najmä čo sa týka odolnosti voči teplu a chemikáliám, ale vyžaduje si aj väčšiu kontrolu procesu a náklady. PPS-CF je vysokoteplotná zmes uhlíkových vlákien, ktorá môže byť praktickou voľbou pre upevňovacie prvky, držiaky a chemicky exponované časti, ktoré nepotrebujú plný PEEK obal. Správna voľba závisí od podmienok služby a plánu validácie.
Ako si mám vyžiadať cenovú ponuku od výrobcu 3D tlače PEEK?
Pošlite výkres, funkciu, prevádzkovú teplotu, chemickú expozíciu, kritické rozmery, požiadavku na povrch, úroveň kontroly a cieľové množstvo. Uveďte, či je PEEK povinný alebo či možno navrhnúť alternatívy. Opýtajte sa, kto riadi tlač, žíhanie, obrábanie a kontrolu. Tieto informácie vytvoria užitočnejšiu cenovú ponuku ako samotná kresba.
Dodáva Jiaheng 3D tlač PEEK?
PEEK nie je uvedený medzi publikovanými materiálovými stránkami. Dostupné cesty zahŕňajú SLS nylon, PPS-CF, PAHT-CF, iné FDM plasty, SLA a DLP živice, SLM kovy, CNC obrábanie, vákuové liatie a povrchovú úpravu. Ak je PEEK povinný, podeľte sa o požiadavky na aplikáciu, aby tím mohol potvrdiť, či je to správne riešenie alebo či je praktickejšia porovnateľná cesta.
Pokračujte v skúmaní výrobnej cesty
Ak porovnávate požiadavku PEEK s inými vysokovýkonnými cestami, pomôže vám vidieť celý rozsah procesov predtým, ako bude rozhodnuté o materiáli. Jednorazová výrobná platforma môže porovnať polymérovú tlač, kovovú tlač, CNC dokončovanie a povrchovú úpravu v rámci jedného kvalitného rozhovoru.
Najužitočnejším ďalším krokom je umiestniť výkres a prevádzkové podmienky vedľa seba. To dáva dodávateľovi dostatok informácií na to, aby bez hádania odporučil PEEK, vysokoteplotnú zmes, kovovú dráhu alebo opracovaný dizajn. To tiež dáva kupujúcemu jasný základ na porovnanie ceny, dodacej lehoty a rizika.
Polyéter éter ketónová 3D tlač je silnou možnosťou pre správnu časť, ale nie je to skratka okolo inžinierstva. Materiál odmeňuje riadené sušenie, stabilné teplo komory, premyslenú orientáciu, dokumentované žíhanie a kontrolu po tepelnom spracovaní. Trestá domnienky. Dodávateľ, ktorý dokáže vysvetliť tieto kontroly, je cennejší ako ten, ktorý jednoducho uvádza PEEK na stránke materiálu.
Pre kupujúcich je praktickou cestou definovanie funkcie, zoradenie požiadaviek a porovnanie aspoň dvoch ciest. PEEK môže byť správnou odpoveďou pre chemické tesnenie, vysokoteplotný izolátor alebo opotrebiteľnú časť. PPS-CF, PAHT-CF, SLS nylon, SLM kov, presné CNC alebo ich kombinácia môže byť lepšou odpoveďou pre konzolu, puzdro, prípravok alebo prototyp. Cieľom nie je vyhnúť sa PEEKu. Cieľom je použiť ho tam, kde jeho vlastnosti riešia skutočný problém a kde je možné proces overiť.
-
 Služba 3D tlače PPS+CF materiálom vystuženým uhlíkovými vláknami
-
 Štandardná služba 3D tlače materiálov FDM (PLA, PETG, ABS)
-
 Služba 3D tlače HT-PLA vysokoteplotného materiálu PLA
-
 Služba 3D tlače PAHT+CF High Temp Nylon Carbon Fiber Material
-
 Služba 3D tlače z titánovej zliatiny Ti6Al4V
-
 Služba 3D tlače z priehľadnej živice
Kontaktné informácie
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PRIDAŤ
-

Budova 7, č. 188, časť Hongni na ulici Zha Wang, obvod Danghu, mesto Pinghu, mesto Jiaxing, provincia Zhejiang, Čína
Autorské práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobcovia integrovanej inteligentnej výrobnej platformy OEM/ODM
