- Služby 3D tlače

- Služby CNC obrábania

- Služby vákuového liatia

- Služby povrchovej úpravy

Sprievodca 3D tlačou, CNC frézovaním, sústružením a vákuovým liatím v Číne
Priama odpoveď: Výber medzi FDM, CNC a vákuovým liatím
Ak porovnávate fdm Služba 3D tlače proti CNC frézovaniu, CNC sústruženiu alebo vákuovému odlievaniu pre nadchádzajúcu súčiastku, rozhodnutie závisí od troch faktorov: ako rýchlo potrebujete fyzický objekt, aká tesná musí byť tolerancia a či je geometria rotačná, prizmatická alebo organická. FDM tlač plastov je najrýchlejší a najúspornejší spôsob, ako udržať tvar v ruke za jeden deň, CNC frézovanie je tým správnym nástrojom pre prizmatické diely s plochými plochami, vreckami a otvormi, ktoré vyžadujú skutočnú toleranciu, CNC sústruženie je bezkonkurenčné pre valcové a rotačne symetrické komponenty a vákuové odlievanie je správnou voľbou v momente, keď overený majster potrebuje získať dvadsať alebo viac identických kópií . Žiadna z týchto štyroch trás nenahrádza ostatné; každý pokrýva odlišnú geometriu a objemové okno a všetky štyri spolu pokrývajú takmer každú časť, ktorú kedy mechanický dizajn vytvorí.
Krátke orientačné pravidlo: siahnite po možnosti plastovej 3D tlače, keď je diel zložitý, má malý objem a toleranciu; siahnite po továrni na CNC frézovanie, keď súčiastku definujú ploché plochy, vrecká, drážky alebo presné otvory; siahnite po spoločnosti na sústruženie CNC, keď je dielom hriadeľ, puzdro, vreteno alebo akýkoľvek iný valcový tvar; a siahnite po vlastnom výrobcovi vákuových odliatkov, keď sa z jedinej schválenej vzorky musí stať dávka konzistentných funkčných dielov, ktoré je možné natierať. China Custom Precision CNC Milling Factory, ktorá tiež prevádzkuje FDM a vákuové liatie pod jednou strechou, umožňuje jedinému dielu pohybovať sa ľubovoľnou kombináciou týchto ciest, ktorú skutočne potrebuje, bez zmeny dodávateľa v každej fáze.
Nasledujúce časti podrobne vysvetľujú každý proces, porovnávajú ho so skutočnými údajmi o tolerancii a nákladoch a prechádzajú cez to, ako vákuové odlievanie a lisované silikónové diely rozširujú rovnakú platformu do malosériovej výroby.
Plastová 3D tlač FDM: Rýchla, ekonomická geometria pre iteráciu
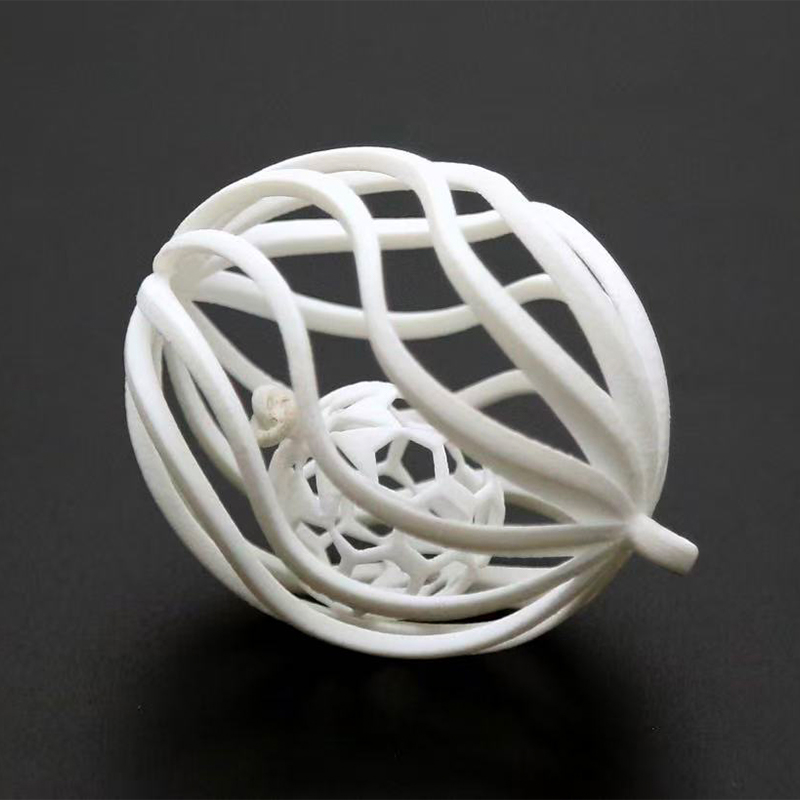
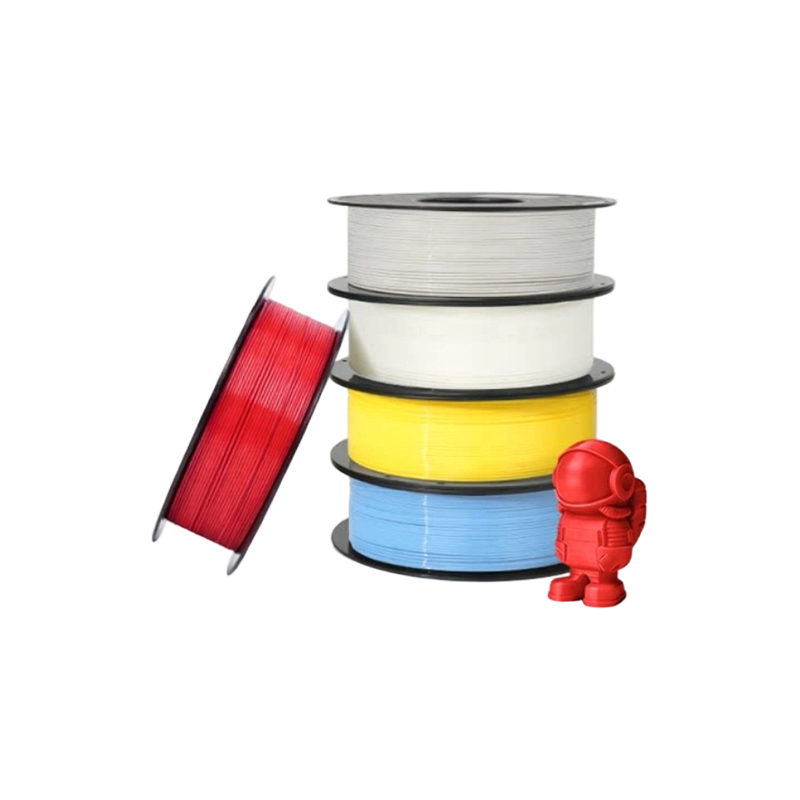
Fused Deposition Modeling vytvára diely vytláčaním roztaveného termoplastického vlákna vrstvu po vrstve cez vyhrievanú trysku. Ide o najrozšírenejší aditívny proces na svete z jednoduchého dôvodu: zariadenie je spoľahlivé, materiálový rozsah široký a továreň China FDM Plastic 3D Printing Service Factory dokáže premeniť súbor dizajnu na fyzickú súčasť rýchlejšie ako takmer akýkoľvek iný spôsob výroby. Vďaka tomu je tlačová služba fdm predvolenou voľbou pre skoré koncepčné modely, prípravky, prípravky, makety krytov a akúkoľvek časť, kde je cieľom skôr kontrola vhodnosti a tvaru než certifikácia konečného mechanického výkonu.
Výber materiálu, na ktorom záleží
Čínsky vlastný výrobca plastovej 3D tlače FDM má zvyčajne na sklade ABS pre univerzálnu húževnatosť, PLA pre rozmerovo stabilné lacné modely, PETG pre rovnováhu pevnosti a odolnosti proti vlhkosti a technické vlákna, ako je nylon, polykarbonát a kompozity plnené uhlíkovými vláknami pre diely, ktoré musia prežiť skutočnú manipuláciu a mechanické zaťaženie. Priľnavosť vrstiev je smerová , čo znamená, že diely FDM sú zreteľne pevnejšie, keď sú naložené v rovine každej vrstvy, než keď sú naložené cez hranice vrstiev, takže kompetentný dodávateľ 3D tlače plastových prototypov FDM z Číny úmyselne nasmeruje diel okolo jeho očakávanej dráhy zaťaženia, namiesto toho, aby ho vytlačil v akejkoľvek polohe, pri ktorej by sa použilo najmenej materiálu.
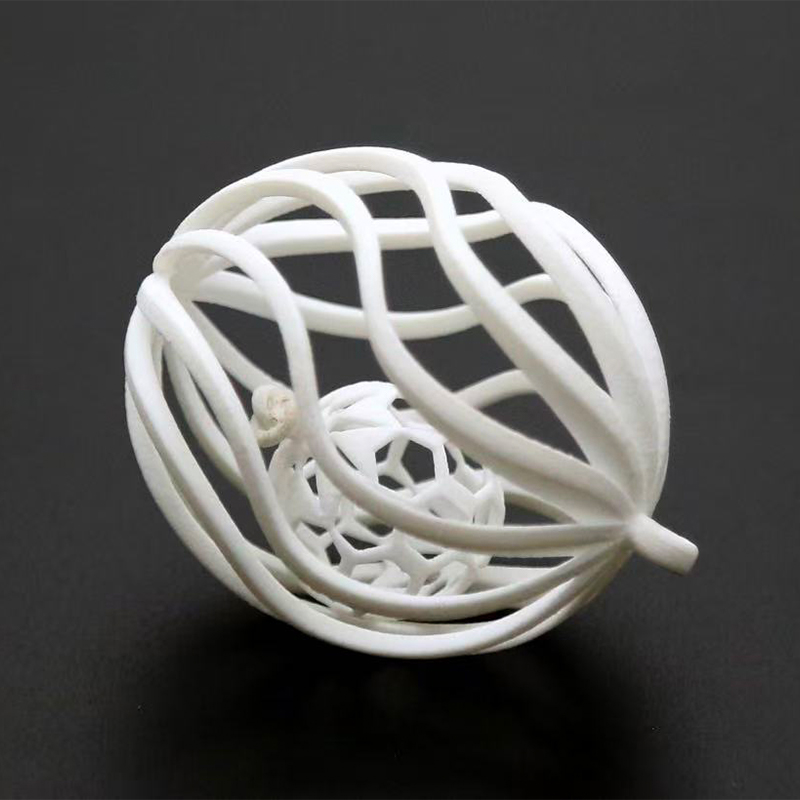
Postavený povrch vykazuje viditeľné čiary vrstiev s typickým rozlíšením medzi 0,1 mm a 0,3 mm, hrubšie ako živicové procesy, ale úplne prijateľné pre funkčné prototypy, vnútorné komponenty a diely určené na lakovanie po brúsení. Pre aplikácie, kde je viditeľná textúra neprijateľná, služby plastovej tlače vo všeobecnosti odporúčajú namiesto toho proces živicového alebo nylonového prášku, pričom si FDM vyhradzujú pre jeho skutočné silné stránky: rýchlosť, nízke náklady na diel pri malom objeme a veľmi širokú škálu dostupných technických materiálov.
CNC frézovanie: Štandard pre presné hranolové diely
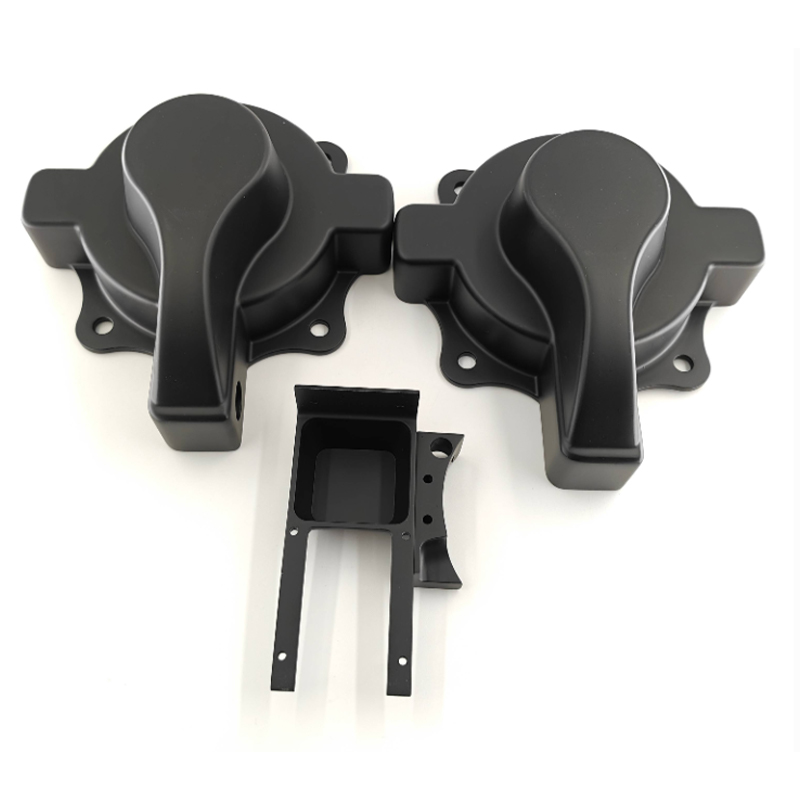
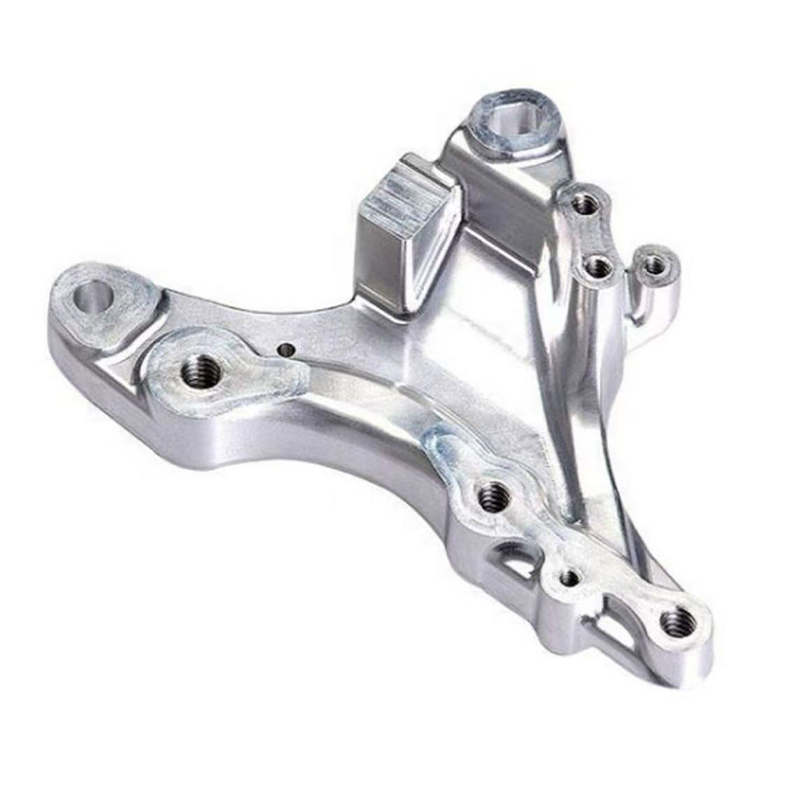
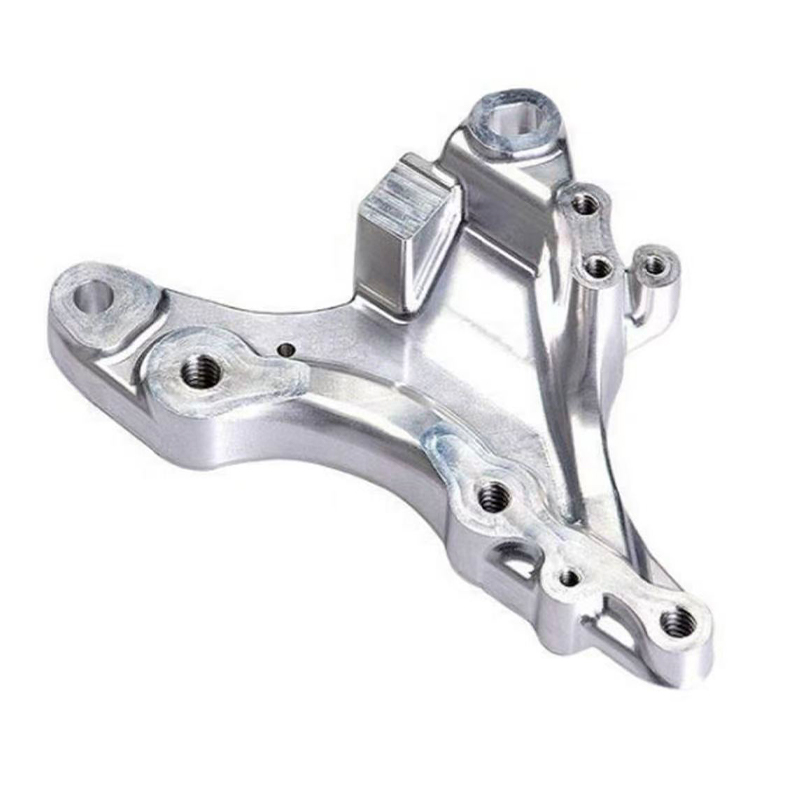
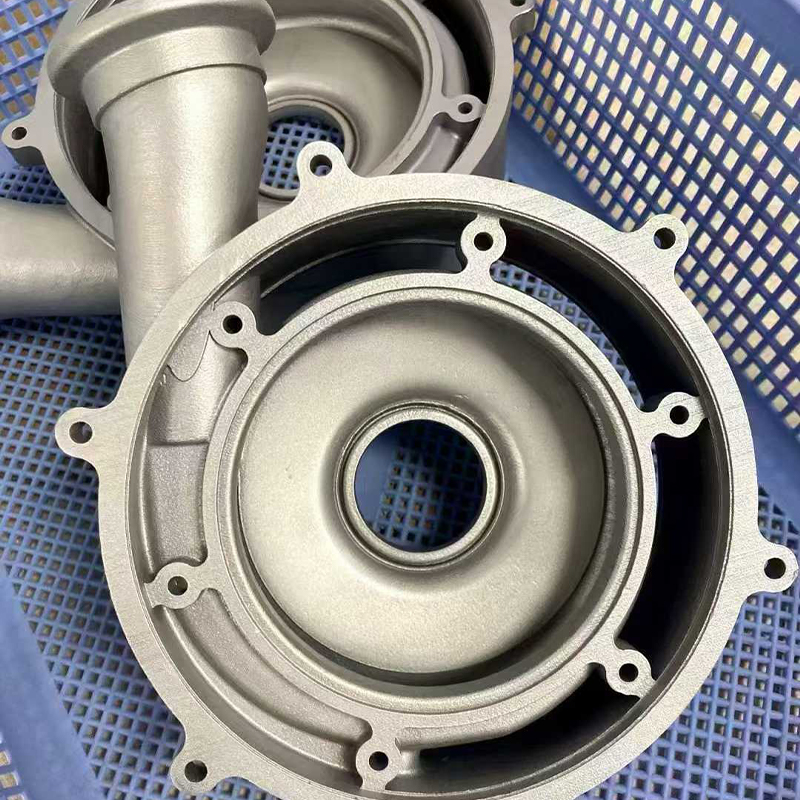
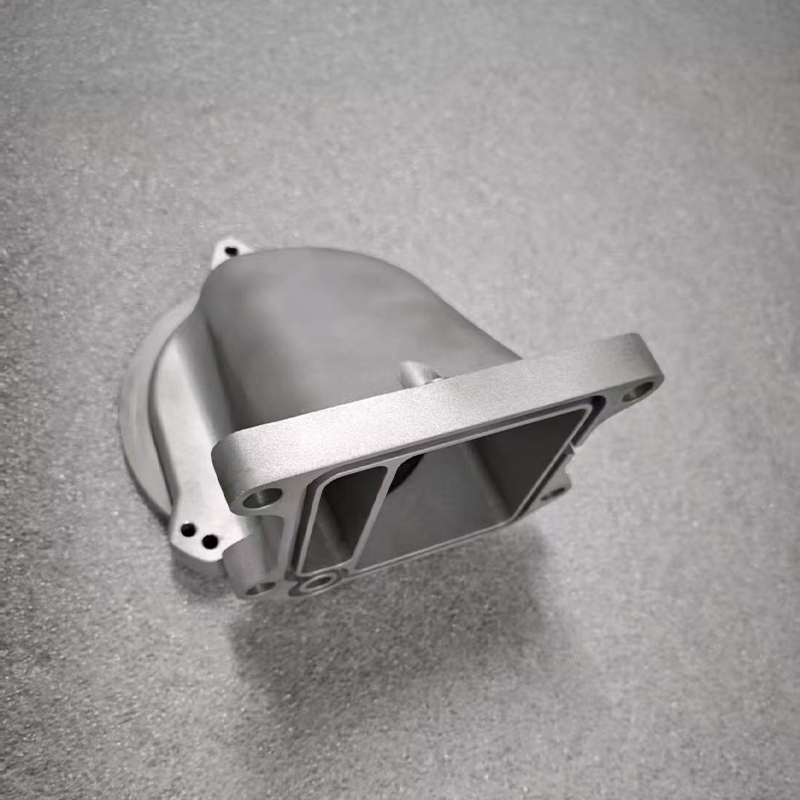
CNC frézovanie odstraňuje materiál z pevného bloku pomocou rotujúcich rezných nástrojov vedených po naprogramovaných dráhach a zostáva primárnou cestou pre diely definované plochými plochami, vreckami, štrbinami, presnými otvormi a montážnymi prvkami. Výrobca CNC frézovacích služieb v Číne vyrába z hliníka, ocele, nehrdzavejúcej ocele, mosadze, titánu a radu technických plastov a proces sa mení od jedného prototypu CNC frézovania až po výrobné série tisícok identických dielov.
Trojosové verzus viacosové frézovanie
Štandardné trojosové frézovanie efektívne zvláda väčšinu prizmatickej geometrie a je základom akejkoľvek vlastnej CNC frézovacej operácie. Diely s prvkami na viacerých plochách si však vyžadujú premiestnenie medzi operáciami, pokiaľ dielňa nemá štvor- alebo päťosovú kapacitu, a každé premiestnenie predstavuje malú príležitosť na chybu nahromadenia. Oddelenie CNC frézovania kovov vybavené viacosovými strojmi môže držať prvky na niekoľkých plochách do jedného súradnicového systému v jednom nastavení, čo podstatne zlepšuje vzťah medzi týmito prvkami v porovnaní s dielom, ktorý bol dvakrát prevrátený a znovu upnutý.
Kde veľké cnc frézovanie mení konverzáciu
Pri nadmerných doskách, konštrukčných konzolách a základových rámoch závisí veľké cnc frézovanie na portálových strojoch s predĺženým pojazdom, a nie na štandardných vertikálnych obrábacích centrách. Tepelná stabilita sa stáva dominantným problémom veľkých častí , keďže kolísanie teploty na hliníkovej doske s metrovým rozmerom môže merateľne posunúť prvok z tolerancie ešte predtým, ako diel vôbec opustí stroj, a preto seriózne veľkoformátové dielne vyrábajú v prostrediach s regulovanou teplotou a umožňujú normalizáciu zásob pred konečnými rezmi.
CNC sústruženie: Správny proces pre rotačnú geometriu
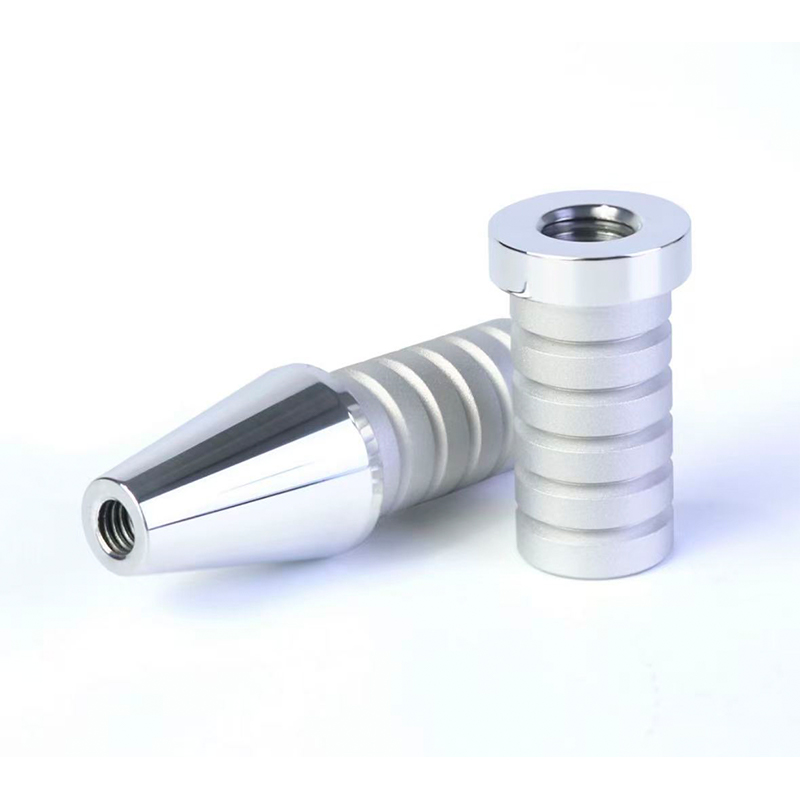
CNC sústruženie otáča obrobok proti stacionárnemu alebo pohyblivému reznému nástroju, čím sa stáva prirodzeným procesom pre akúkoľvek časť, ktorá je v podstate valcová: hriadele, puzdrá, vretená, čapy, valčeky a závitové armatúry. Čínska továreň na CNC sústruženie má zvyčajne prísnejšie tolerancie a dokončuje povrchy dôslednejšie na rotačných častiach, než kedy by frézovanie dokázalo, pretože kontinuálna rotácia vytvára prirodzene rovnomerný povrch a nie sériu samostatných prechodov nástrojom.
Živé nástroje a kombinované operácie
Moderné sústružnícke centrá vybavené nástrojmi pod napätím dokážu frézovať ploché, vŕtať krížové otvory a rezať drážky pre pero bez prenosu dielu na samostatnú frézku, čo je presne spôsob, akým spoločnosť na sústruženie cnc znižuje počet nastavení, ktoré vyžaduje zložitý rotačný diel. To je dôležité, pretože presné sústruženie cnc závisí vo veľkej miere od zachovania jedinej, neprerušenej referencie od surového tyčového materiálu až po hotový diel; každý ďalší presun medzi strojmi je ďalšou šancou na posun sústrednosti.
Čínsky OEM dodávateľ CNC sústruženia vyrábajúci veľké objemy jedného rotačného dielu, ako je puzdro alebo ramenná skrutka, zvyčajne vykonáva prácu na CNC sústruhu s podávaním tyče, čo umožňuje nepretržitú bezobslužnú výrobu po overení programu. Čínsky výrobca CNC sústruženia ODM, ktorý vyvíja nový rotačný komponent z koncepcie klienta, naproti tomu strávi úmerne viac času overovaním prvého článku, kým sa zaviaže k tejto nepretržitej prevádzke.
Frézovanie a sústruženie vedľa seba
Nasledujúca tabuľka sumarizuje, kde sa frézovanie a sústruženie prirodzene používa, aby pomohla konštrukčnému tímu nasmerovať diel do správneho procesu ešte pred vyžiadaním cenovej ponuky.
| Atribút | CNC frézovanie | CNC sústruženie |
|---|---|---|
| Najvhodnejšia geometria | Prizmatické bloky, dosky, puzdrá | Hriadele, puzdrá, rotačné časti |
| Typická tolerancia | ±0,02 mm | ±0,01 mm v priemere |
| Povrchová úprava | Ra 1,6-3,2 µm | Ra 0,8-1,6 µm |
| Typické nastavenia pre zložitý diel | 2–4 (alebo 1 s 5 osami) | 1–2 so živými nástrojmi |
| Materiálové využitie | Stredná, bloková zásoba | Vysoká, barová zásoba |
Tabuľka objasňuje bod, ktorý mnohým kupujúcim, ktorí nakupujú prvýkrát, uniká: sústruženie má vo všeobecnosti väčšiu priemerovú toleranciu ako frézovanie na ekvivalentnom lineárnom rozmere, pretože rotujúci obrobok proti pevnému nástroju odstraňuje chybu polohovania, ktorá pochádza z pohybu frézy cez viacero osí. Frézovanie na oplátku ponúka geometrickú slobodu, ktorú sústruženie jednoducho nedokáže: vrecká, nevalcovité náliatky a sady prvkov s viacerými plochami sú prirodzenou oblasťou frézovania. Časť, ktorá kombinuje valcové telo s plochými montážnymi prvkami, ako je opracovaná konzola s hriadeľom na jednom konci, je často vedená oboma procesmi postupne. , najprv sústružené pre rotačné teleso a potom vyfrézované pre plochy, otvory a drážky pre pero, ktoré dokončujú diel.
Presné CNC frézovanie: Tolerancia držania, na ktorej skutočne záleží
Slovo presnosť sa voľne používa v celom odvetví, takže stojí za to ho definovať konkrétne. Čínsky výrobca presného CNC obrábania, ktorý ponúka vysoko presné CNC frézovanie, by mal byť schopný bez váhania uviesť, akú toleranciu má ich zariadenie pre konkrétny typ funkcie, podľa akej metódy kontroly a na akej úrovni spoľahlivosti. Tvrdenia služby Precision CNC Milling Service, ktoré nemôžu byť podložené správou o meraní a kalibrovaným prístrojom, nie sú tvrdeniami, na ktoré sa oplatí spoliehať pri kritickej montáži.
Čo vlastne poháňa presnosť na frézovanej časti
Výsledky presného frézovania v skutočnom svete dominujú štyri faktory: tuhosť stroja a tepelná stabilita, dizajn upínacieho prostriedku, ktorý eliminuje pohyb dielu pri zaťažení rezom, výber nástroja prispôsobený materiálu a hĺbke prvku a meranie počas procesu, ktoré zachytí posun ešte predtým, než sa ovplyvní celá dávka. Diel obrobený v jedinom nastavení na pevnej 5-osovej platforme bude konzistentne prekonávať rovnakú časť obrobenú v štyroch samostatných zostavách na základnom 3-osovom stroji aj keď oba stroje sú nominálne schopné rovnakej presnosti polohovania, pretože každá udalosť opätovného upevnenia znovu zavedie neistotu vyrovnania.
Kde služby prototypovania cnc zapadajú do presnej konverzácie
Presnosť sa nevzťahuje len na výrobné série. cnc prototypovacie služby existujú špecificky na overenie toho, že najpresnejšie vlastnosti dizajnu môžu byť skutočne zachované pred tým, než sa zaviažete k plnej dávke. Jediný presne spracovaný prototyp, meraný na výkrese pomocou súradnicového meracieho stroja, povie dizajnérskemu tímu viac o vyrobiteľnosti ako akékoľvek množstvo simulácií a je oveľa lacnejšie objaviť problém tolerancie na jednom diele ako na päťsto.
Porovnanie doby prípravy medzi FDM, frézovaním, sústružením a odlievaním
Vodorovný stĺpcový graf nižšie porovnáva typický uplynutý čas prípravy, od uvoľneného súboru po zabalené časti, v rámci štyroch doteraz pokrytých procesov pre stredne zložitú časť s veľkosťou dávky dvadsať kusov.
Čítanie tejto tabuľky spolu s predchádzajúcimi popismi procesov objasňuje bežnú mylnú predstavu: pri dávke dvadsiatich kusov nie je vákuové liatie automaticky najrýchlejšou možnosťou, pretože samotná výroba formy trvá niekoľko dní, kým sa môže začať akékoľvek odlievanie. FDM plastová tlač zostáva najrýchlejšou cestou pri tejto veľkosti šarže, konkrétne preto, že dvadsať dielov je často možné poskladať a vytlačiť spolu v jednom cykle zostavovania, najmä v prípade menších komponentov. CNC sústruženie dokončuje pred frézovaním pri tejto veľkosti série dielov skutočne vhodných pre sústruh, čo odráža efektivitu kontinuálnej výroby s posuvom tyče po overení prvého dielu. CNC frézovanie sedí v strede, jeho presná poloha do značnej miery závisí od toho, koľko nastavení si konkrétna geometria vyžaduje. Obrázok vákuového odlievania by sa nemal chápať ako slabina procesu ; skôr to odzrkadľuje, že sedem dní zahŕňa výrobu formy a že časová investícia sa vyplatí práve vtedy, keď séria presiahne dvadsať kusov, čo už ukázala skoršia krížová analýza v tejto sérii.
Vákuové liatie a polyuretánové živice: Násobenie overeného dielu
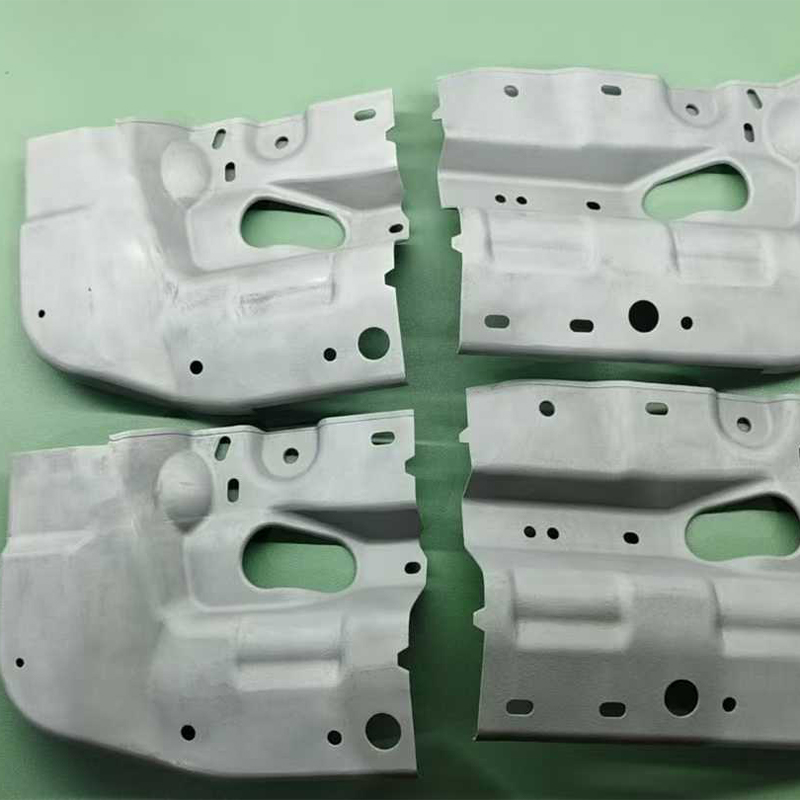
Po overení návrhu, či už ako opracovaného prototypu alebo tlačenej predlohy, môže čínsky výrobca vákuového odlievania premeniť túto jedinú schválenú vzorku na konzistentnú dávku bez nákladov alebo prípravného času na tvrdé nástroje. Proces začína vzorovým vzorom, najčastejšie precízne opracovaným dielom alebo dielom vytlačeným živicou, ktorý je dokončený na presný povrch, aký si výrobný diel vyžaduje, pretože silikónová forma verne reprodukuje každý detail tejto predlohy, vrátane akejkoľvek nedokonalosti.
Prečo je výber polyuretánovej živice dôležitý
Čínsky výrobca vákuového odlievania silikónových foriem má na sklade celý rad polyuretánových živíc navrhnutých tak, aby simulovali špecifické výrobné plasty: pevné triedy podobné ABS pre kryty, flexibilné triedy podobné gume pre tesnenia a rukoväte, triedy plnené sklom pre tuhosť a priehľadné triedy pre svetlovody a šošovky. Polyuretánové vákuové liatie môže tiež obsahovať prvky, ktoré by boli ťažké v lisovanej výrobnej časti ako sú viacnásobné tvrdomery odliate do jedného komponentu postupným odlievaním alebo kovové vložky umiestnené vo forme pred zavedením živice.
Lisované silikónové diely ako doplnková cesta
Tam, kde je dielom skutočne silikónová gumová súčiastka, a nie tvrdá plastová simulácia, čínsky výrobca na mieru vyrobených lisovaných silikónových dielov používa úplne iný proces: surový silikónový kaučuk sa vloží do vyhrievanej kovovej dutiny formy a vytvrdí sa pod tlakom, čím sa vyrobia tesnenia, tesnenia, klávesnice, rukoväte a iné elastomérne časti s materiálovými vlastnosťami pravého silikónu, a nie živice, ktorá len pripomína plast. Táto cesta sa zvyčajne volí vtedy, keď sa diel musí v prevádzke opakovane ohýbať, odolávať širokému teplotnému rozsahu alebo poskytovať skutočné elastomérne tesnenie, pri aplikáciách, kde by simulácia polyuretánového vákuového odlievania časom neobstála.
Efektívnosť nákladov naprieč veľkosťami dávok: Zobrazenie stĺpcového grafu
Stĺpcový graf nižšie indexuje relatívne úsilie na diel pre FDM, CNC obrábanie a vákuové liatie v piatich veľkostiach sérií s použitím indexovej stupnice, kde nižšia je efektívnejšia, aby sa ukázalo, ako sa najefektívnejšia trasa posúva s rastúcim objemom.
Tento stĺpcový graf robí krížový vzor skôr konkrétnym než abstraktným. V jednom kuse je FDM jednoznačne najefektívnejšou cestou, pretože nevyžaduje žiadne programovanie, žiadne upínanie a vôbec žiadne investície do nástrojov. O desať kusov sa už tieto tri cesty zreteľne zblížili, pričom vákuové liatie zaplnilo veľkú časť medzery, pretože cena formy sa začala rozširovať na viac častí. Pri tridsiatich kusoch sú tri stĺpce blízko seba a označujú prechodovú zónu, kde správna voľba závisí viac od tolerancie a požiadaviek na materiál ako od surovej účinnosti. O sto kusov sa vákuové odlievanie stalo výrazne menej efektívne ako FDM alebo CNC pre tento konkrétny profil dielu, čo je pripomienkou, že bod kríženia sa posúva s veľkosťou dielu a jeho zložitosťou, a nie podľa jedného univerzálneho čísla. Pri troch stovkách kusov zostáva CNC obrábanie a FDM životaschopné, zatiaľ čo vákuové odlievanie pre tento profil by sa zvyčajne nahradilo rozhovorom o výrobnom nástroji , ktorá leží mimo rámca štyroch tu porovnávaných procesov.
Porovnanie schopností naprieč všetkými štyrmi trasami
Radarová tabuľka nižšie hodnotí FDM tlač plastov, CNC frézovanie, CNC sústruženie a vákuové odlievanie na základe piatich kritérií, ktoré sa neustále opakujú v reálnych konverzáciách o zdrojoch na stupnici od jednej do piatich.
Štyri prekrývajúce sa tvary rozprávajú súvislý príbeh, ktorý sa raz číta vedľa seba. FDM siaha najďalej smerom k rýchlosti a geometrickej voľnosti jednotlivých kusov, čím potvrdzuje svoju úlohu najrýchlejšieho spôsobu držania zložitého tvaru bez akéhokoľvek náradia. CNC sústruženie sa výrazne rozširuje smerom k riadeniu tolerancie, čo odráža jeho prirodzenú výhodu v diametrálnej presnosti pre rotačné prvky, zatiaľ čo sa zmenšuje na geometrickej voľnosti, pretože je zásadne obmedzené na tvary, ktoré možno vyrobiť otáčaním. CNC frézovanie zaberá široký, vyvážený záber naprieč toleranciou, povrchovou úpravou a rozsahom materiálov, čo je presne dôvod, prečo zostáva predvolenou voľbou pre všeobecné presné komponenty. Vákuové liatie výrazne ťahá smerom k škálovateľnosti šarží a povrchovej úprave, pričom sa prudko sťahuje späť rýchlosťou jedného kusu, čím sa zhoduje s jeho identitou ako multiplikačný proces postavený na vrchole už overeného dielu. Absencia jediného dominantného tvaru na tomto grafe je ústrednou lekciou celého porovnania : dizajn, ktorý začína ako koncepčný model FDM, prechádza cez CNC frézovanie alebo sústruženie na funkčné overenie a končí ako vákuovo odlievaná dávka, ktorá jednoducho sleduje prirodzenú cestu, pre ktorú bol každý proces vytvorený.
O spoločnosti Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
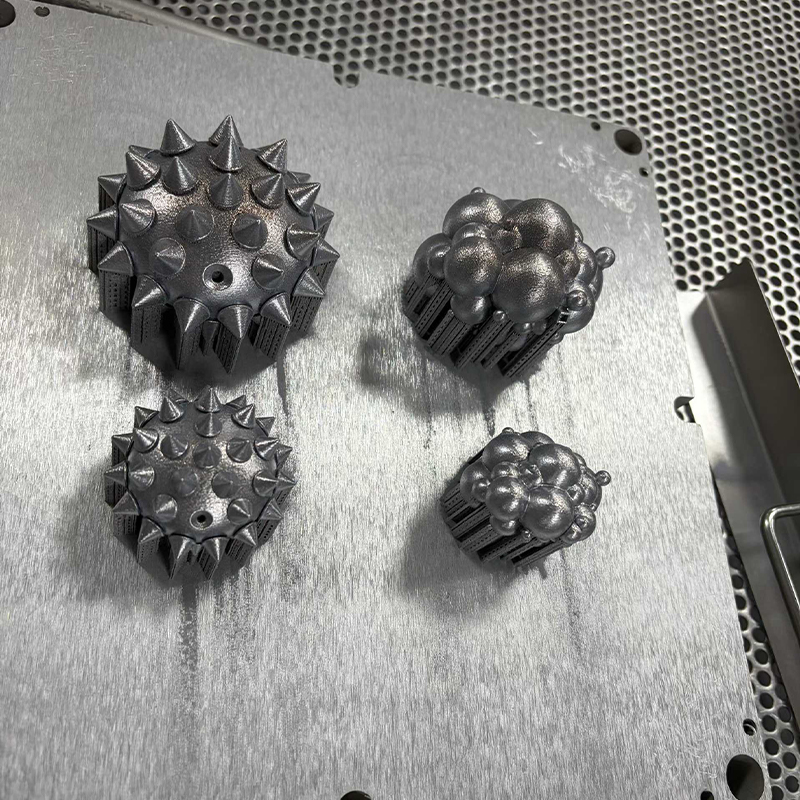
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je priekopníkom v oblasti priemyselných inovácií a výroby. Náš odborný dizajnérsky tím premieňa nápady klientov na praktické, estetické návrhy produktov. Ponúkame 3D tlač na živicu, nylon, kov a iné materiály a máme pokročilé obrábanie. Replikácia silikónovej formy umožňuje nízkonákladovú, vysoko presnú výrobu v malých sériách. Povrchové úpravy ako lakovanie zlepšujú vzhľad produktu. S našou komplexnou službou môžu klienti dokončiť proces od návrhu k produktu na jednej platforme, čím ušetria čas a náklady. Naším cieľom je byť spoľahlivým dlhodobým partnerom pre priemyselný rozvoj.
V rámci tejto štruktúry plastová tlač FDM podporuje najskoršie iterácie koncepcie, presné CNC frézovanie a sústruženie overuje a vyrába funkčné kovové a plastové komponenty, vákuové odlievanie a lisované silikónové diely rozširujú overený dizajn do konzistentnej malej šarže a povrchová úprava dodáva každý diel v stave, ktorý vyžaduje jeho zamýšľaná aplikácia. Každá fáza beží na rovnakom súbore dielov a rovnakom inžinierskom kontaktnom bode , čo v skutočnosti odlišuje platformu na jednom mieste od kolekcie samostatne spravovaných predajcov.
Príprava dielu na frézovanie, sústruženie alebo odlievanie
Dobre pripravený súbor skracuje čas citovania a znižuje riziko nesprávne interpretovanej požiadavky. Nižšie uvedený zoznam obsahuje detaily, ktoré priamo ovplyvňujú to, či sa frézovaný, sústružený alebo odlievaný diel vráti presne tak, ako bol zamýšľaný.
- Vždy, keď ide o presnú funkciu, poskytnite namiesto exportu siete natívny súbor alebo súbor STEP.
- Uveďte dve alebo tri funkcie, ktoré skutočne kontrolujú prispôsobenie alebo funkciu, namiesto toho, aby ste označili každý rozmer za kritický.
- Uveďte základnú schému, ktorú dielec použije pri konečnej montáži.
- Presne špecifikujte triedu materiálu, pretože hliník 6061 a 7075 alebo nehrdzavejúca oceľ 303 a 316 sa pri rovnakej dráhe nástroja správajú veľmi odlišne.
- Uveďte množstvo teraz a očakávané množstvo v nasledujúcich mesiacoch, pretože sa mení, či je efektívnejšia cesta frézovanie, sústruženie alebo vákuové liatie.
Dodávateľ, ktorý dostane tieto informácie v prvej správe, môže zvyčajne vrátiť zmysluplnú cenovú ponuku a komentár k spracovateľnosti v ten istý deň, namiesto toho, aby cyklicky prechádzal sériou objasňujúcich otázok ešte predtým, než sa začne skutočná konverzácia.
Často kladené otázky
Q1: Kedy by som si mal zvoliť FDM tlač namiesto CNC obrábania pre prototyp?
Vyberte si FDM, keď je prioritou rýchlosť a geometrická zložitosť, a nie prísna tolerancia alebo špecifický certifikovaný materiál. FDM vyniká vo vnútorných dutinách, organických tvaroch a rýchlych iteráciách dizajnu, kde sa súčiastka môže meniť trikrát za týždeň. Akonáhle sa dizajn stabilizuje a diel potrebuje špecifický inžiniersky materiál, úzku toleranciu alebo hotový vzhľad, CNC obrábanie sa stáva vhodnejšou cestou.
Q2: Aký je rozdiel medzi trojosovým a päťosovým CNC frézovaním v praxi?
Trojosové frézovanie pohybuje rezným nástrojom v troch lineárnych smeroch a efektívne zvláda väčšinu plochej a kapsovej geometrie, ale vyžaduje premiestnenie dielu, aby sa dostali k prvkom na iných plochách. Päťosové frézovanie pridáva simultánny rotačný pohyb, čo umožňuje nástroju dosiahnuť zložené uhly a viaceré plochy bez premiestňovania dielu. Praktickou výhodou je, že prvky obrábané v jednej päťosovej zostave si zachovávajú užší vzťah medzi sebou ako rovnaké prvky obrábané v niekoľkých trojosových zostavách.
Q3: Prečo je CNC sústruženie vo všeobecnosti presnejšie ako frézovanie pre valcové prvky?
Sústruženie otáča obrobok nepretržite proti reznému nástroju, čo vytvára prirodzene rovnomerný, sústredný povrch bez diskrétnych segmentov dráhy nástroja, ktoré by si vyžadovalo frézovanie kruhového prvku. Tento prístup kontinuálneho rezu znižuje chybu polohovania, ktorá sa hromadí, keď sa fréza priblíži k zakrivenému povrchu z viacerých uhlov, čo je dôvod, prečo sú priemerové tolerancie na sústružených častiach zvyčajne prísnejšie ako ekvivalentné frézované prvky.
Q4: Ako sa vákuové odlievanie líši od lisovaných silikónových dielov?
Vákuové liatie naleje polyuretánovú živicu do silikónovej formy, aby simuloval vzhľad a mechanické správanie výrobných plastov, ako je ABS alebo polypropylén, a vyberá sa, kedy bude finálny diel skutočne vyrobený z tuhého alebo polotuhého plastu. Kompresné silikónové diely používajú pravú silikónovú gumu vytvrdenú za tepla a tlaku v kovovej forme a vyberajú sa, keď samotná časť musí byť skutočným elastomérom, ako je tesnenie, tesnenie alebo úchyt, ktorý sa musí opakovane ohýbať a odolávať širokému teplotnému rozsahu.
Otázka 5: Koľko nastavení vyžaduje typický komplexný obrobený diel?
Na štandardnom trojosovom stroji si súčiastka s prvkami na viacerých plochách bežne vyžaduje dve až štyri samostatné nastavenia, z ktorých každá zahŕňa premiestnenie a opätovnú referenciu súčiastky. Na päťosovom stroji je možné dosiahnuť mnohé z rovnakých funkcií v jedinom nastavení, čo znižuje uplynutý čas obrábania a nahromadenú chybu polohy medzi funkciami. Správny počet nastavení pre daný diel závisí od jeho špecifickej geometrie a mal by byť prediskutovaný s dodávateľom pred konečnou cenovou ponukou.
Q6: Aké informácie by som mal uviesť pri vyžiadaní cenovej ponuky na frézovanie alebo sústruženie?
Zahrňte súbor STEP, 2D výkres označujúci kritické rozmery a ich tolerancie, presný požadovaný druh materiálu, požadovanú povrchovú úpravu a množstvo potrebné teraz spolu s akýmkoľvek očakávaným budúcim objemom. Všímanie si prevádzkového prostredia dielu, vrátane vystavenia teplotám a akéhokoľvek chemického kontaktu, tiež pomáha dodávateľovi potvrdiť, že výber materiálu je vhodný skôr, než sa začne obrábanie, a nie po tom, čo už bola narezaná prvá dávka.
Kontaktné informácie
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PRIDAŤ
-

Budova 7, č. 188, časť Hongni na ulici Zha Wang, obvod Danghu, mesto Pinghu, mesto Jiaxing, provincia Zhejiang, Čína
Autorské práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobcovia integrovanej inteligentnej výrobnej platformy OEM/ODM
