- Služby 3D tlače

- Služby CNC obrábania

- Služby vákuového liatia

- Služby povrchovej úpravy

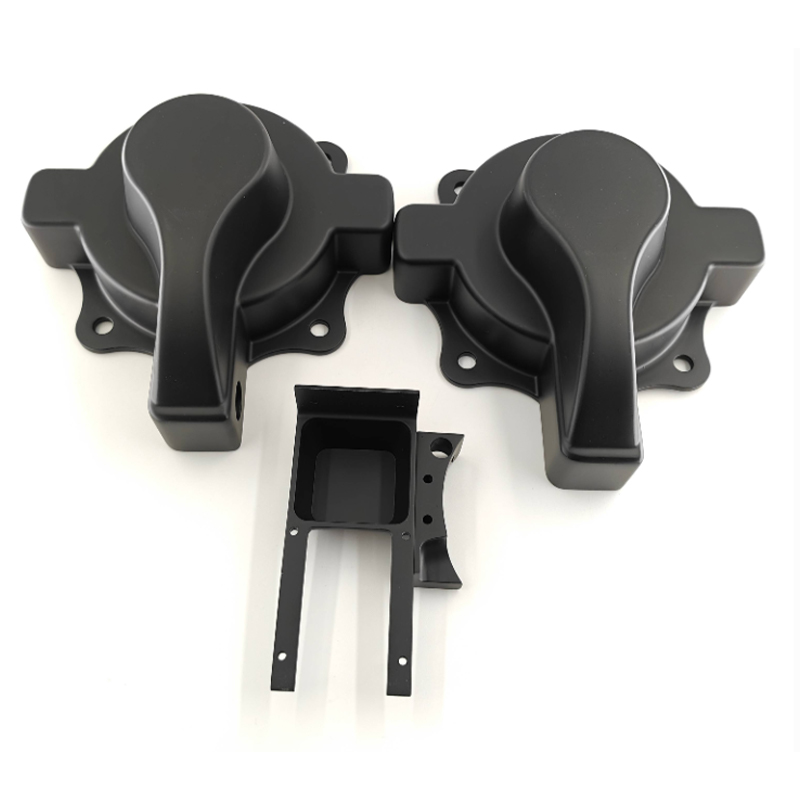
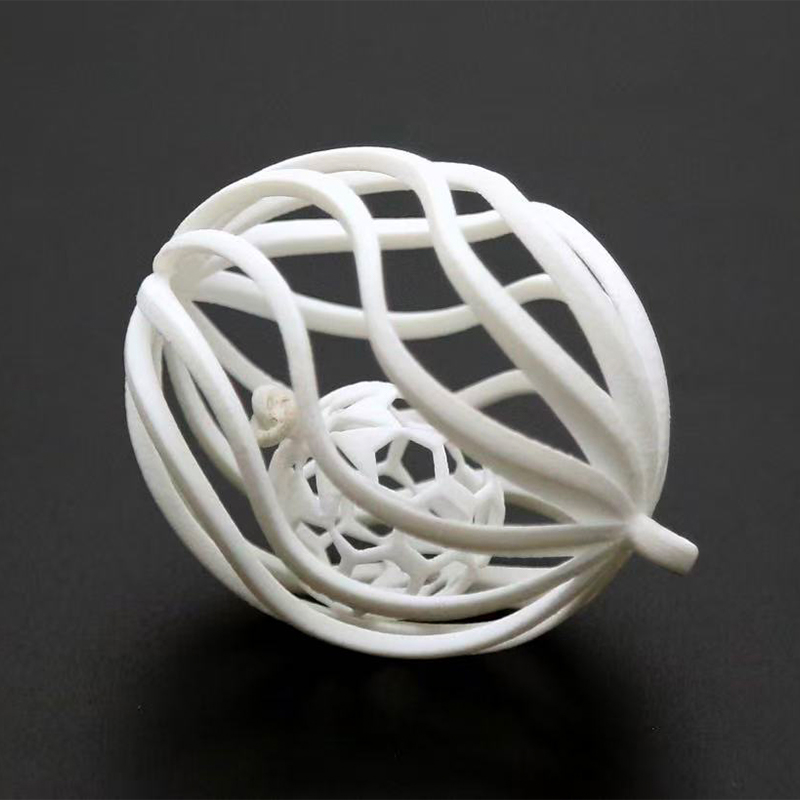
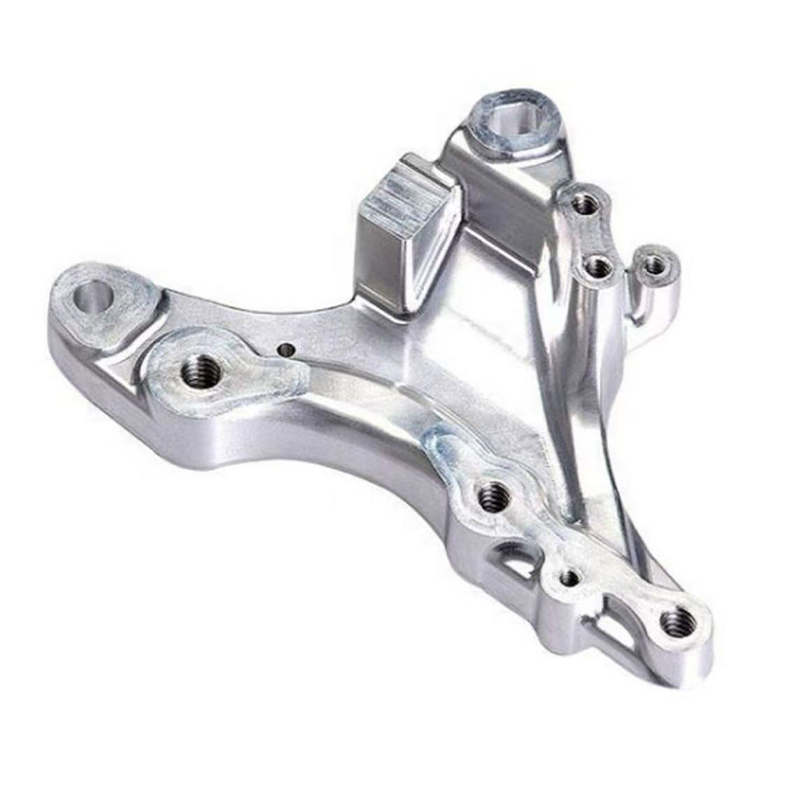
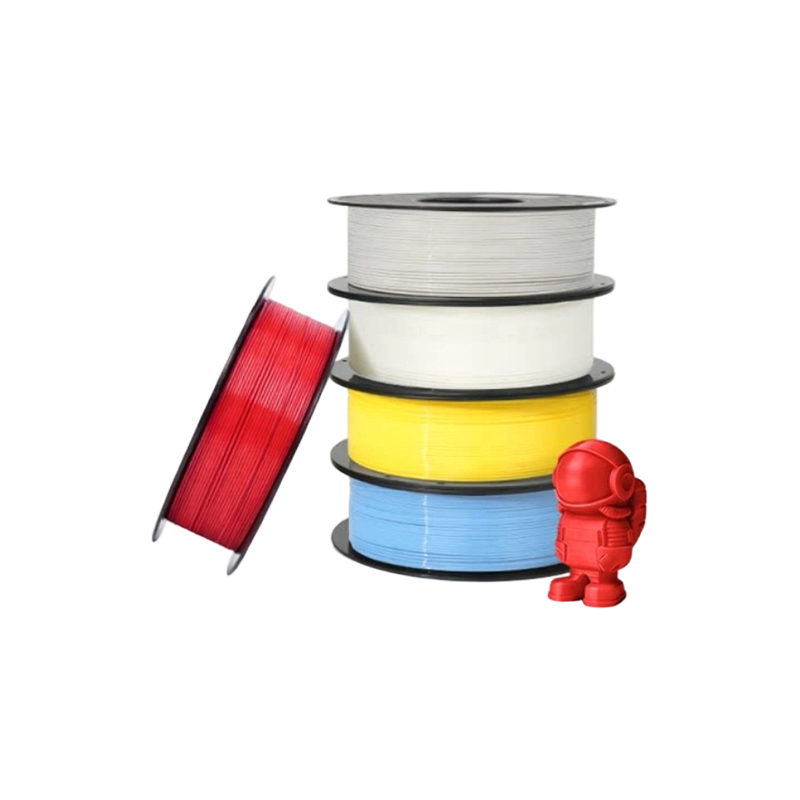
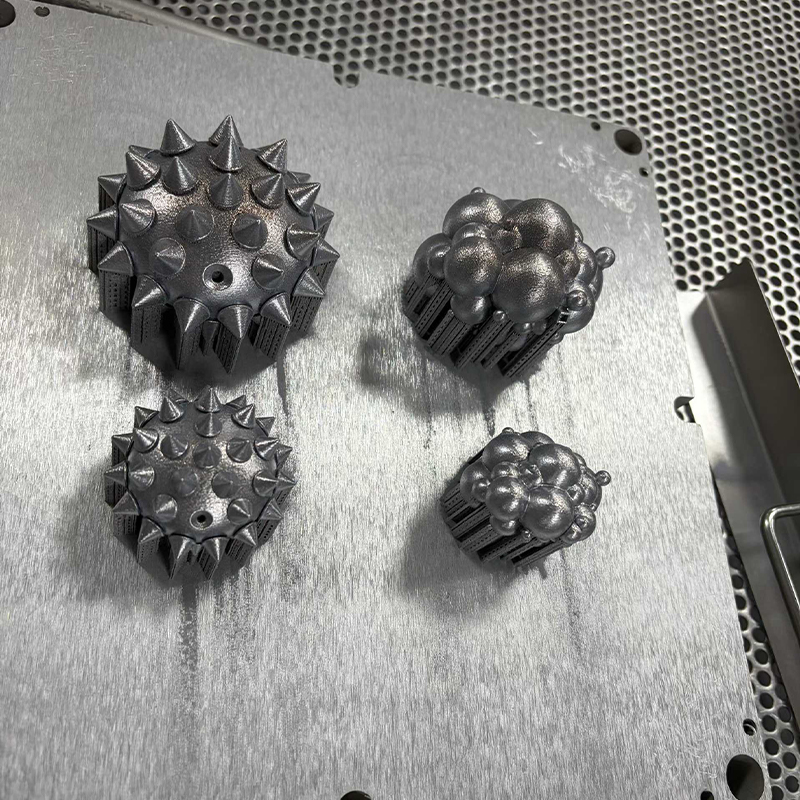
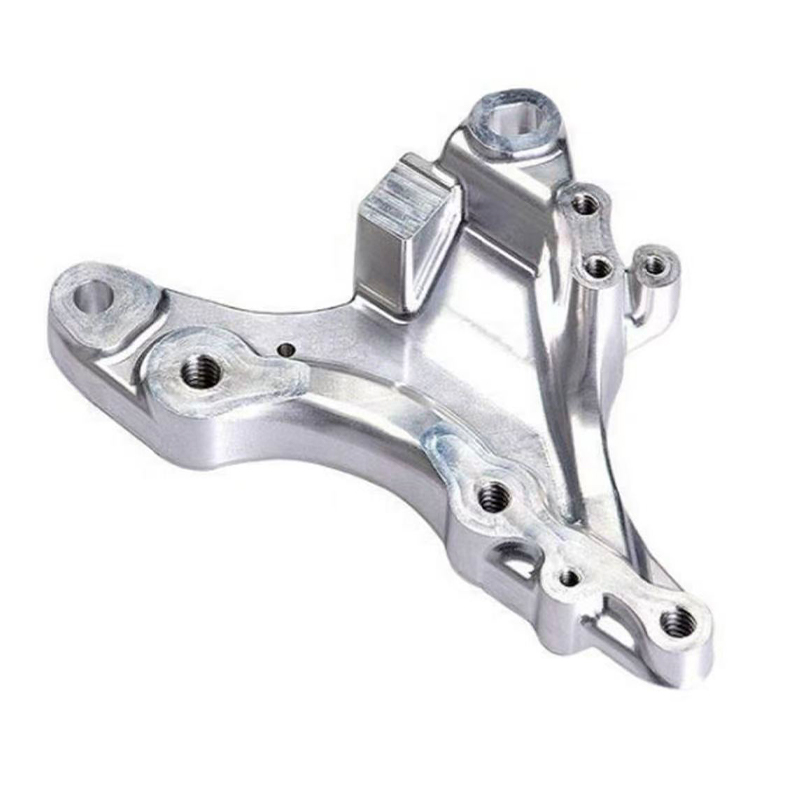
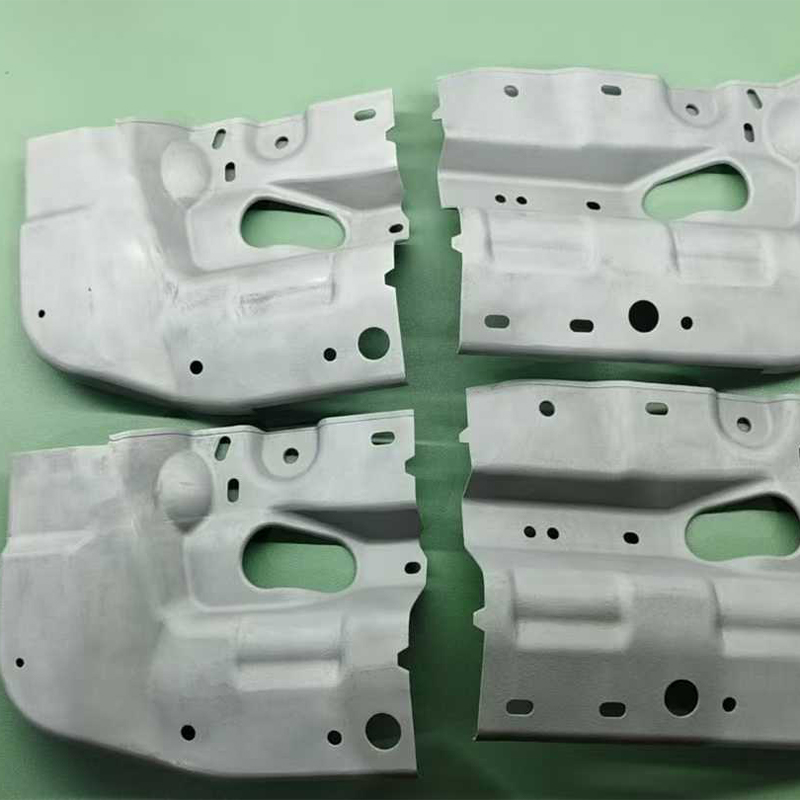
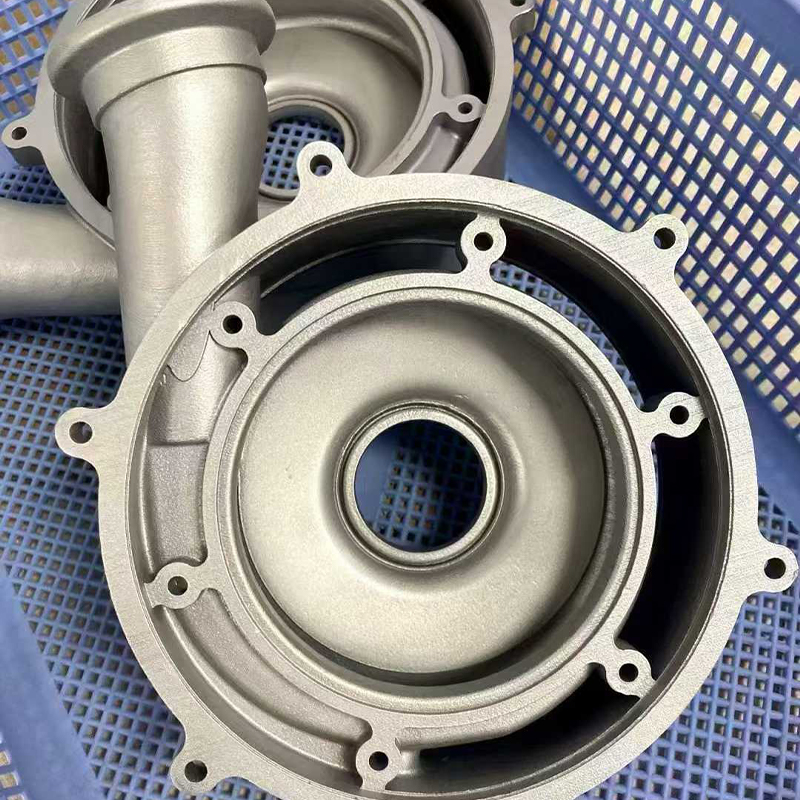
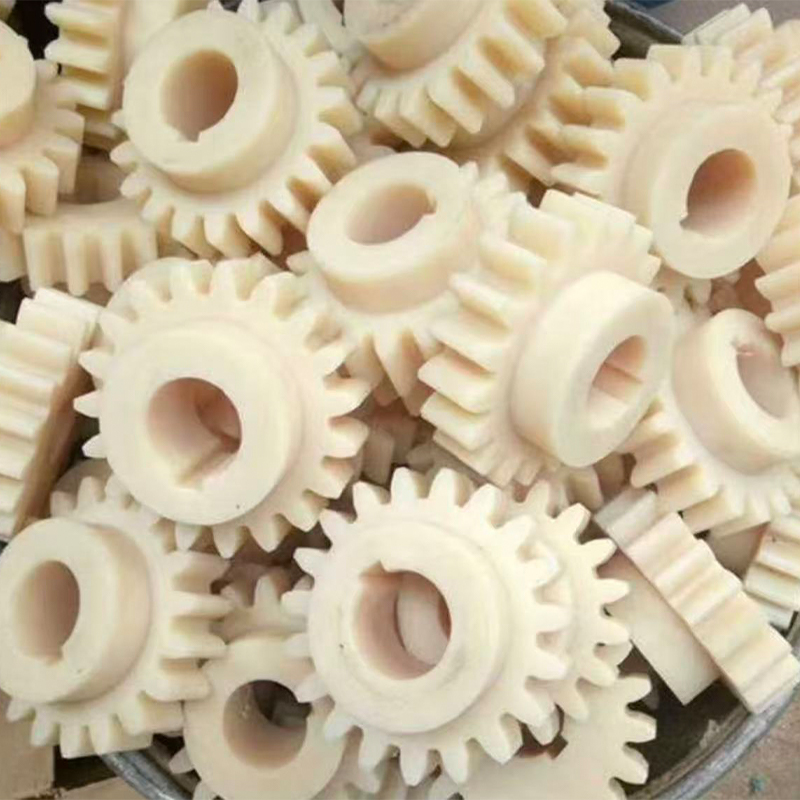
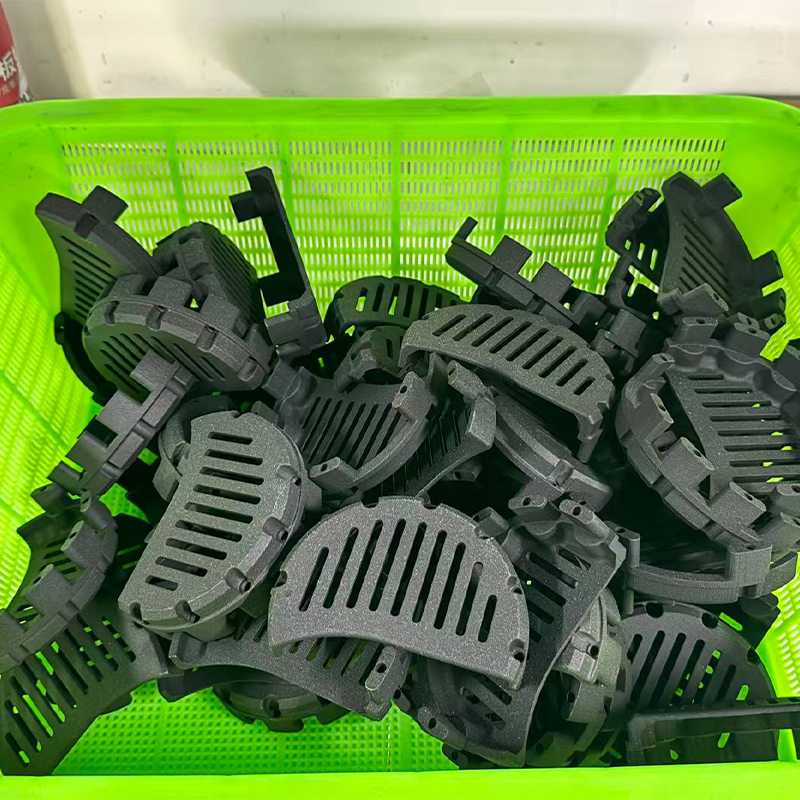
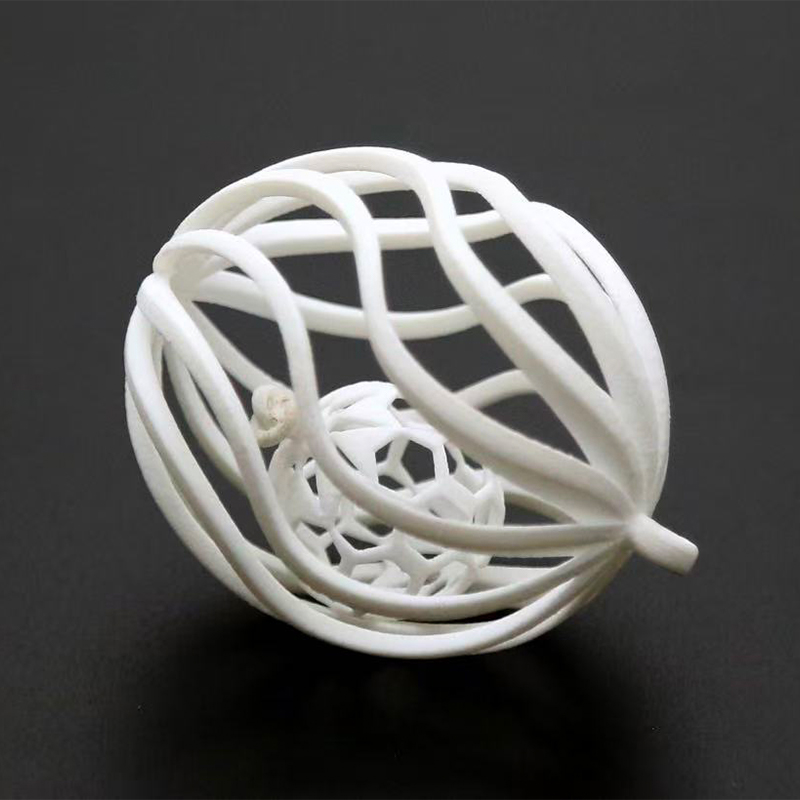
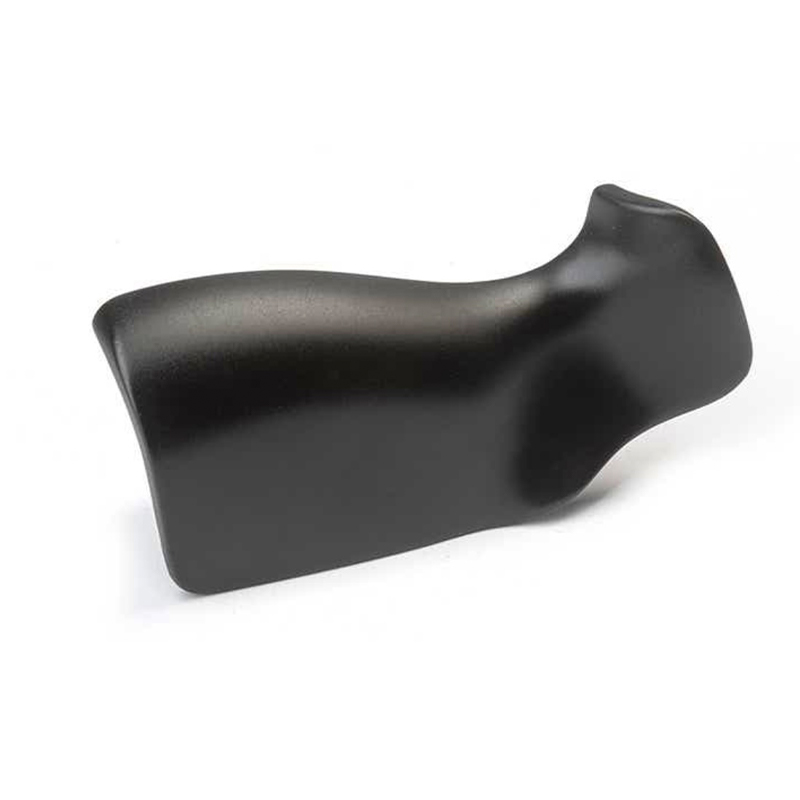
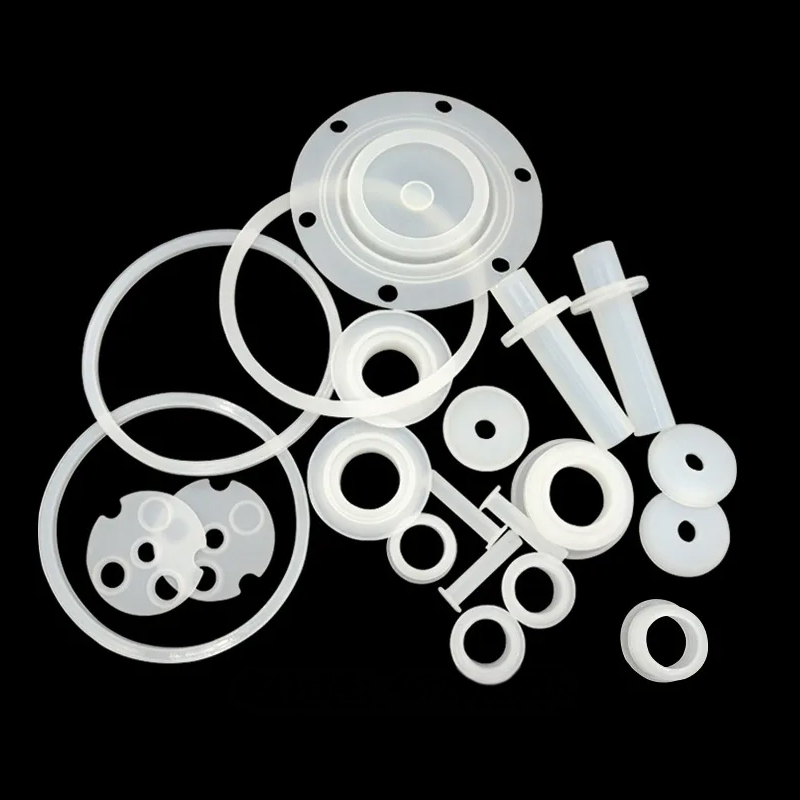
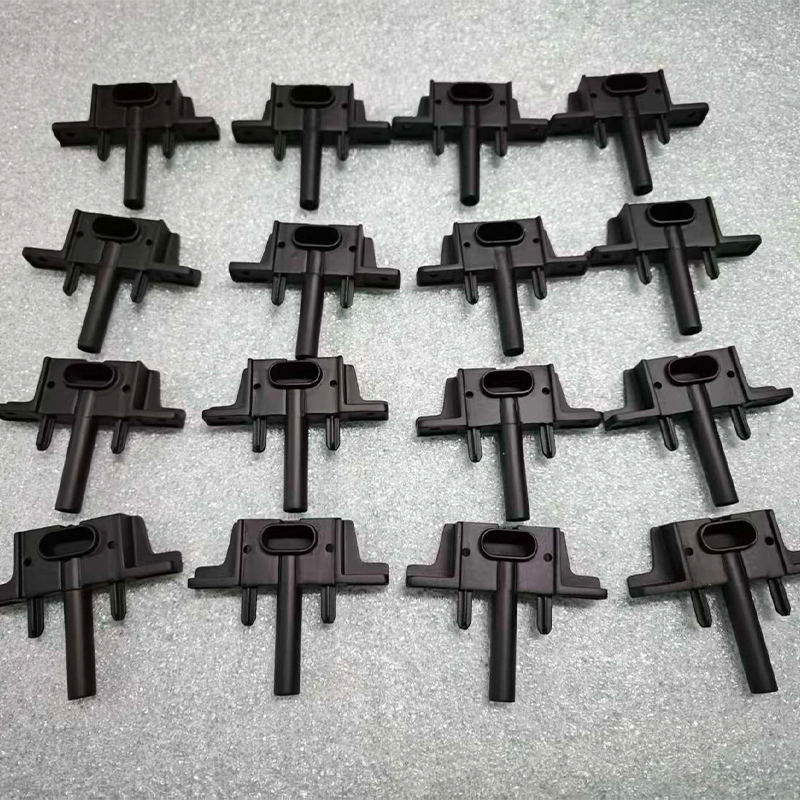
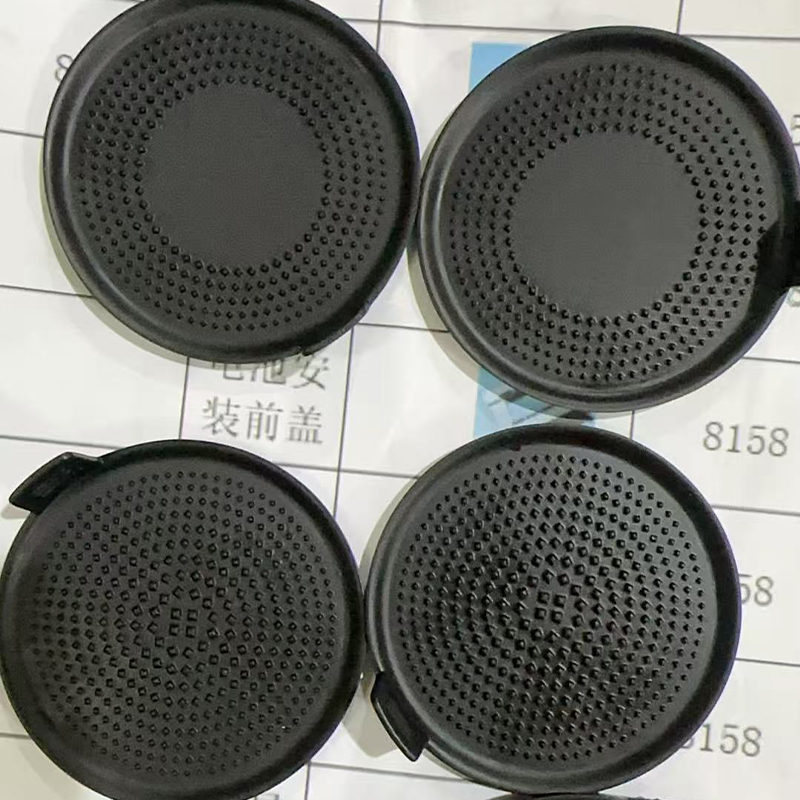
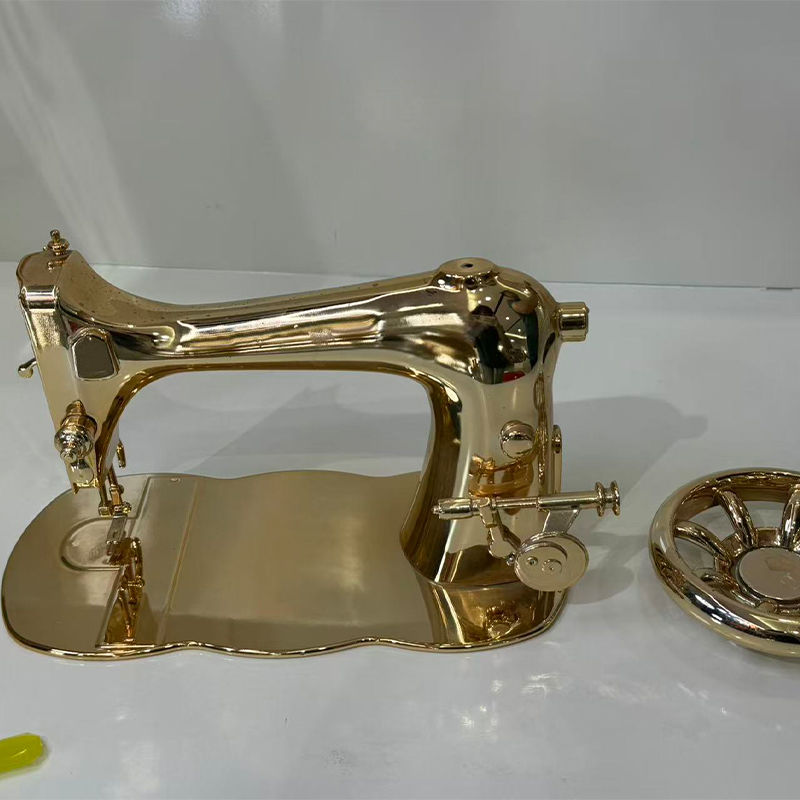
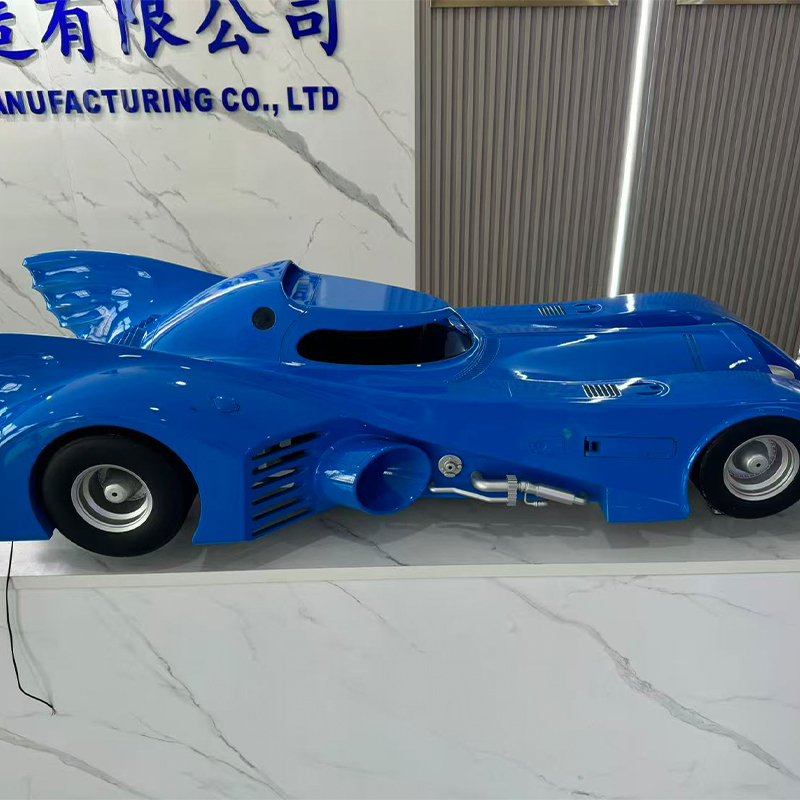
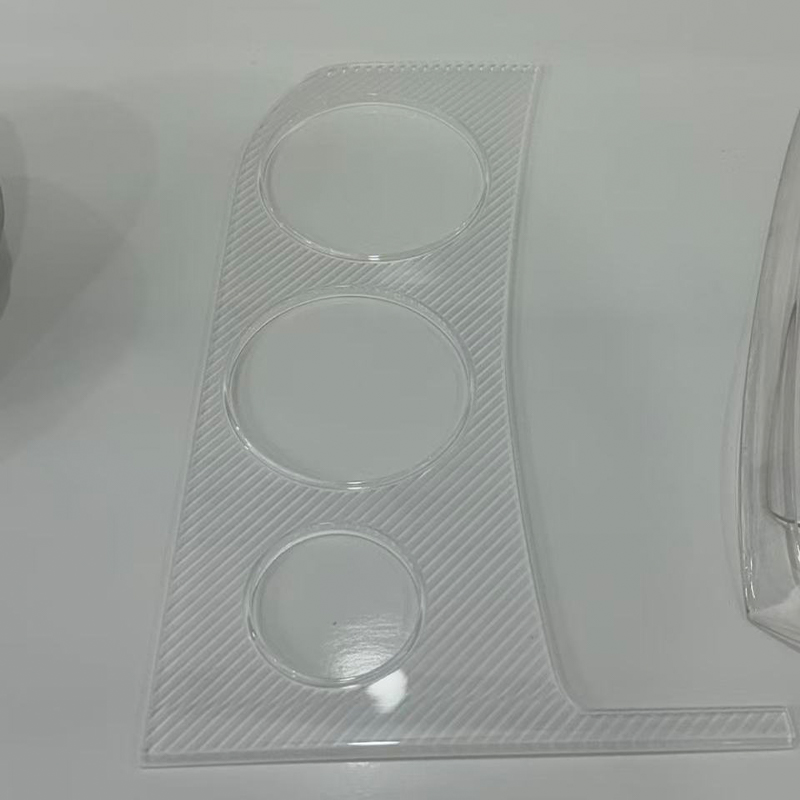
Čína Továreň na 3D tlač a vákuové odlievanie SLA, DLP, SLS a SLM
Priama odpoveď: Prispôsobenie technológie tlače požiadavkám na diel
Ak porovnávate SLA, DLP, SLS a SLM pred zadaním objednávky s čínskou továrňou SLA Resin 3D Printing Service Factory alebo továrňou SLS Nylon 3D Printing Factory v Číne, rozhodnutie sa zredukuje na tri otázky položené v tomto poradí: akú povrchovú úpravu musí diel opustiť stroj, aké mechanické zaťaženie skutočne unesie a koľko kusov je potrebných tento mesiac v porovnaní s týmto rokom. SLA a DLP živicové procesy vyhrávajú na hladkosti povrchu a rozmerovej vernosti, SLS nylon víťazí na funkčnej odolnosti bez nosných štruktúr a SLM kov víťazí na častiach, ktoré musia prežiť skutočné mechanické a tepelné zaťaženie . Vákuové liatie je spojené so všetkými tromi ako mostík k sériám dvadsiatich až dvesto kusov po overení vzoru a povrchová úprava je krokom, ktorý premení ktorýkoľvek z týchto výstupov na diel, ktorý vyzerá a funguje ako hotový výrobok.
Užitočná skratka pre prvú špecifikáciu: vyberte si SLA alebo DLP, keď bude dielec posúdený okom alebo bude vybavený s tesnou vôľou, vyberte SLS nylon, keď sa s dielom bude opakovane manipulovať, bude ho upínať alebo montovať, vyberte SLM kov, keď je diel vystavený teplu, tlaku alebo štrukturálnemu zaťaženiu, ktoré plast nedokáže prežiť, a vyberte si vákuové odlievanie v momente, keď sa z jedinej overenej predlohy musia stať desiatky identických kópií. Čínsky vlastný výrobca 3D tlače na báze SLA živice, ktorý tiež prevádzkuje DLP, SLS, SLM, vákuové odlievanie a povrchovú úpravu pod jednou strechou, odstraňuje potrebu žonglovať so samostatnými dodávateľmi pre každú fázu tohto rozhodnutia.
Zvyšok tohto článku podrobne preberá každú technológiu, porovnáva ich s kritériami, ktoré v skutočnosti riadia rozhodnutia o získavaní zdrojov, a vysvetľuje, ako vákuové odlievanie a povrchová úprava dopĺňajú cestu od jedného vytlačeného prototypu k sérii dielov produkčnej kvality.
SLA živicová 3D tlač: Štandard pre hladké a presné prototypy
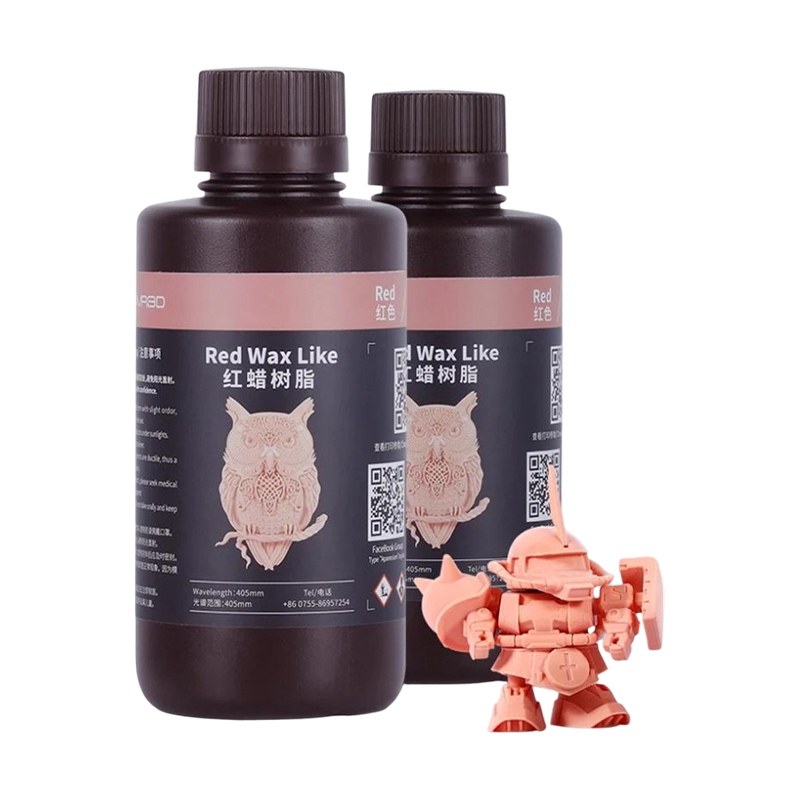
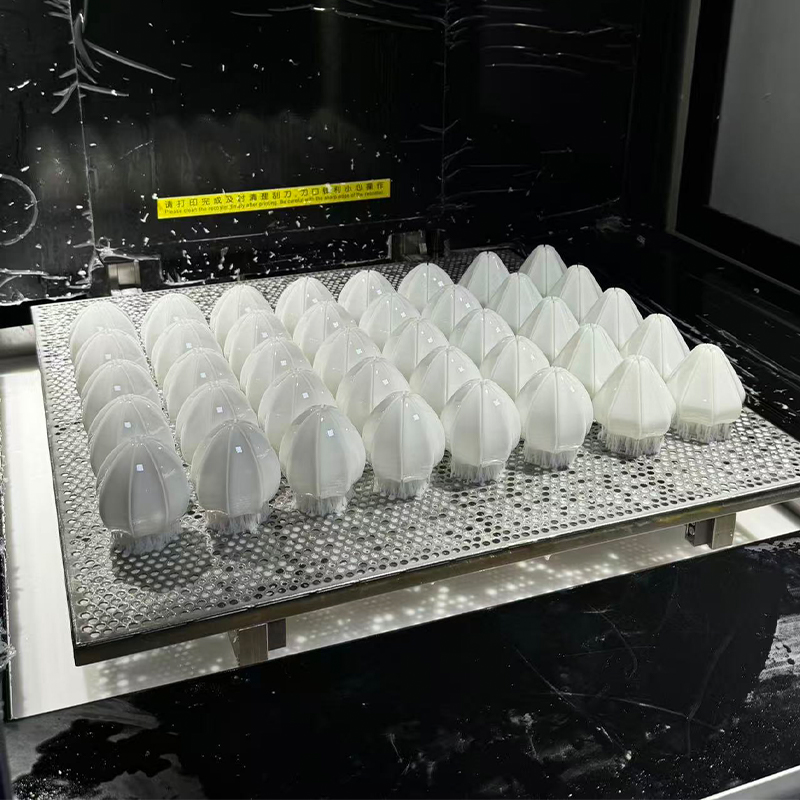
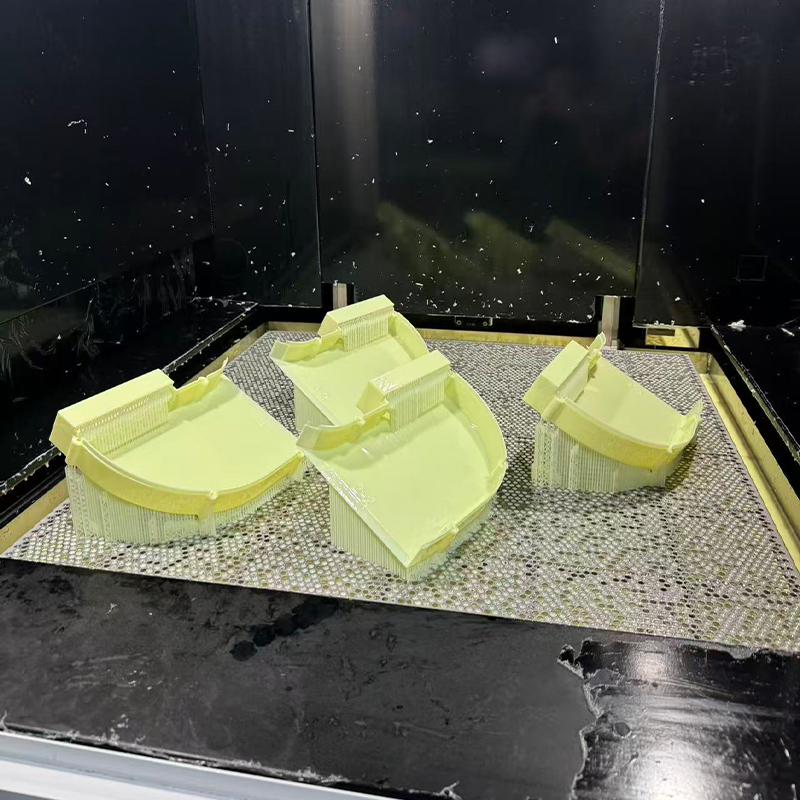
Stereolitografia vytvrdzuje tekutú živicu vrstvu po vrstve pomocou lasera prechádzajúceho cez stavebnú plochu, čo vytvára niektoré z najhladších povrchov, aké sú k dispozícii v akomkoľvek procese 3D tlače. Služba sla 3D tlače je zvyčajne prvou zastávkou pre modely vzhľadu, priehľadné kryty, zacvakávacie kryty a hlavné vzory určené na vákuové odlievanie, pretože povrch opúšťajúci stroj sa už blíži k dokončeniu, ktoré ostatné procesy dosiahnu až po sekundárnom brúsení.
Kde si svoje miesto získava SLA živicová tlač
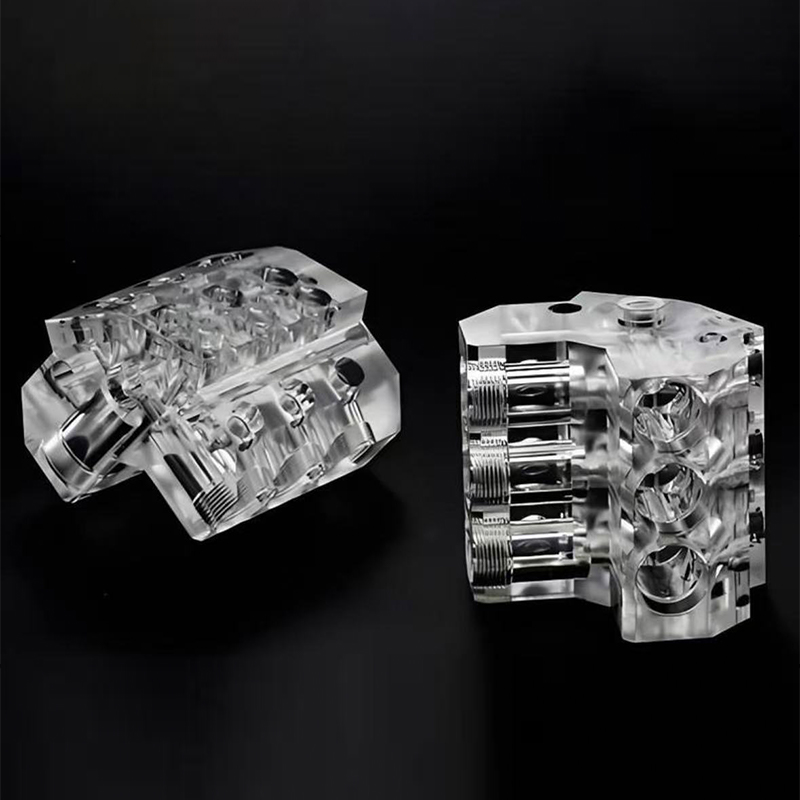
Čínsky dodávateľ živicových 3D tlačových služieb SLA bežne skladuje štandardné, pevné, priehľadné a tepelne odolné živice, z ktorých každá je formulovaná na iný následný účel. Štandardné živice uprednostňujú jemné detaily a sú predvolené pre hodnotenie dizajnu. Pevné a odolné živice zmenšujú medzeru pomocou technických termoplastov a priliehajú k obleku a pri ľahkých funkčných testoch. Transparentné živice umožňujú kontrolu vnútorných prvkov bez delenia dielu, čo je cenné pre fluidné a svetelné návrhy. Tepelne odolné druhy držia svoj tvar za teplých podmienok a sú obvyklou voľbou, keď sa živicová časť musí zdvojnásobiť ako krátkodobá predloha formy, pretože predloha musí prežiť opakované cykly odlievania silikónu bez zmäknutia.
Bežné sú výšky vrstiev medzi 0,025 mm a 0,1 mm a dobre opracovaný diel SLA možno obrúsiť a natrieť základným náterom na povrch nerozoznateľný od vstrekovanej vzorky akonáhle prejde povrchovou úpravou. To je presne dôvod, prečo sa sla živicová tlač tak často spája s vákuovým odlievaním: tlačená časť nie je konečným produktom, je to predloha, ktorá definuje každú nasledujúcu kópiu.
DLP živicová 3D tlač: Rýchlosť a opakovateľnosť pre prototypy
Digital Light Processing vytvrdzuje celý prierez živice v jedinom záblesku premietaného svetla, namiesto toho, aby ju sledoval bod po bode, čo poskytuje výrobcovi 3D tlačovej služby China DLP Resin významnú rýchlostnú výhodu na dieloch s malým pôdorysom a výraznou výškou. Pretože každá vrstva vytvrdzuje pri jednej expozícii bez ohľadu na to, koľko detailov obsahuje, DLP je obzvlášť efektívne pre malé, geometricky zložité komponenty vyrábané v skromných množstvách, a preto je úzko spojené s prototypovou službou 3D tlače, ktorá potrebuje rýchlo zmeniť iterácie dizajnu.
DLP zdieľa chemickú chémiu živice SLA, a teda veľkú časť jej kvality povrchu, ale tieto dve technológie sú optimalizované pre rôzne tvary zostavy: SLA sa škáluje elegantnejšie na veľkej plochej ploche, zatiaľ čo DLP sa škáluje efektívnejšie vo vertikálnom smere pre menšie časti. Schopný poskytovateľ 3D prototypovacích služieb pridelí úlohu ktorémukoľvek z týchto dvoch strojov, ktorý vyhovuje jeho geometrii, namiesto toho, aby pre každú požiadavku použil jednu technológiu.
Typické aplikácie DLP
- Malé kryty konektorov a spony vyžadujúce jemné závity alebo zacvakávacie detaily.
- Dentálne komponenty, načúvacie prístroje a šperky, ktoré si vyžadujú textúru povrchu na úrovni mikrónov.
- Cykly iteračného návrhu, kde sa musí vytlačiť a porovnať niekoľko revízií v rámci jedného pracovného dňa.
- Hlavné vzory pre malé liate komponenty, ktoré budú replikované vákuovým odlievaním v dávkach.
Čínsky dodávateľ prototypov DLP živice 3D tlače, ktorý tiež obrába a povrchovo upravuje diely, môže preniesť predlohu DLP priamo do vákuového odlievania bez odovzdania, čo je miesto, kde služba prototypu 3D tlačiarne prestáva byť samostatným krokom a stáva sa súčasťou nepretržitej výrobnej cesty.
Porovnanie SLA a DLP na metrikách, na ktorých záleží
Kupujúci sa často pýtajú, či je lepšou voľbou SLA alebo DLP bez toho, aby si uvedomovali, že oba patria do rovnakej rodiny vytvrdzujúcich živice a líšia sa hlavne tým, ako sa aplikuje svetlo. Stĺpcový graf nižšie hodnotí obe technológie na základe piatich praktických kritérií na stupnici od jednej do desať na základe typického výkonu v dobre riadenom produkčnom prostredí.
Z tohto porovnania vyčnieva päť bodov. Veľká rýchlosť plochej plochy uprednostňuje SLA, pretože jej laser dokáže sledovať celú širokú platformu jedným prechodom bez penalizácie za rozlíšenie, ktorému DLP čelí, keď sa jeho pevný projektor musí škálovať cez veľké pole. Vertikálna rýchlosť malej časti uprednostňuje DLP z opačného dôvodu: malý pôdorys znamená, že každá vrstva bliká takmer okamžite bez ohľadu na to, ako vysoká časť rastie. Jemné detaily povrchu sú v podstate zviazané, pretože oba sú obmedzené rovnakou chémiou živice a porovnateľnou veľkosťou bodu alebo pixelov pri typických nastaveniach. Veľký objem zostavy jednoznačne uprednostňuje SLA, ktorej laserový prístup sa rozširuje na väčšie platformy oveľa ekonomickejšie ako systém založený na projektore. Opakovateľnosť dávky mierne uprednostňuje DLP, pretože identické časti sú vnorené cez pevné projekčné pole s menšou polohovou odchýlkou ako laser zametaný širokú oblasť. Žiadna technológia nie je kategoricky lepšia; správna voľba závisí výlučne od veľkosti dielu a tvaru dávky , čo je dôvod, prečo seriózna dielňa na prototypovanie služieb 3D tlače ponecháva obidva typy strojov k dispozícii namiesto toho, aby nútila každú úlohu cez jednu platformu.
SLS Nylon 3D Printing: Funkčné diely bez podporných štruktúr
Selektívne laserové spekanie spája práškový nylon s laserom vo vyhrievanom práškovom lôžku a neroztavený prášok okolo každej časti funguje ako vlastná podpora počas vytvárania. Táto jediná skutočnosť mení všetko na tom, čo môže produkovať služba 3D tlače z nylonu: vnútorné kanály, do seba zapadajúce zostavy, tenké rebrá a živé pánty môžu byť vložené a vytlačené spolu bez jedinej podpornej konštrukcie, ktorú potom treba odstrániť.
Materiálne správanie, ktoré je dôležité pre skutočné časti
PA12 zostáva pracantom pre tlač sls nylonu, ktorý ponúka dobrú rovnováhu tuhosti, odolnosti proti nárazu a chemickej odolnosti pre všeobecné funkčné použitie. PA11 ponúka väčšie predĺženie pred zlomením, čo vyhovuje vlastnostiam zaklapnutia a častiam, ktoré sa pri prevádzke opakovane ohýbajú. Nylonové triedy plnené sklom a karbónom podstatne zvyšujú tuhosť a rozmerovú stabilitu, čo je dôležité pre prípravky, prípravky a držiaky, ktoré musia držať presný základ pod upínacou silou. Pretože 3D nylonové diely vychádzajú zo stroja s dostatočne izotropnými mechanickými vlastnosťami vo väčšine rovín možno s nimi zaobchádzať ako s originálnymi funkčnými prototypmi, a nie ako s modelmi displeja, za predpokladu, že orientácia dielu počas zostavovania bola zohľadnená pre skutočne viditeľné zaťaženie.
Zastavaný povrch má charakteristickú mierne zrnitú matnú textúru od okolitého prášku. V prípade dielov, ktoré smerujú k lakovaniu alebo kozmetickej úprave, sa táto textúra odstráni počas povrchovej úpravy otryskaním guľôčkami, vyhladzovaním parou alebo ručným brúsením pred aplikáciou akéhokoľvek náteru.
SLM Metal 3D Tlač: Geometria, ktorú obrábanie nedosiahne
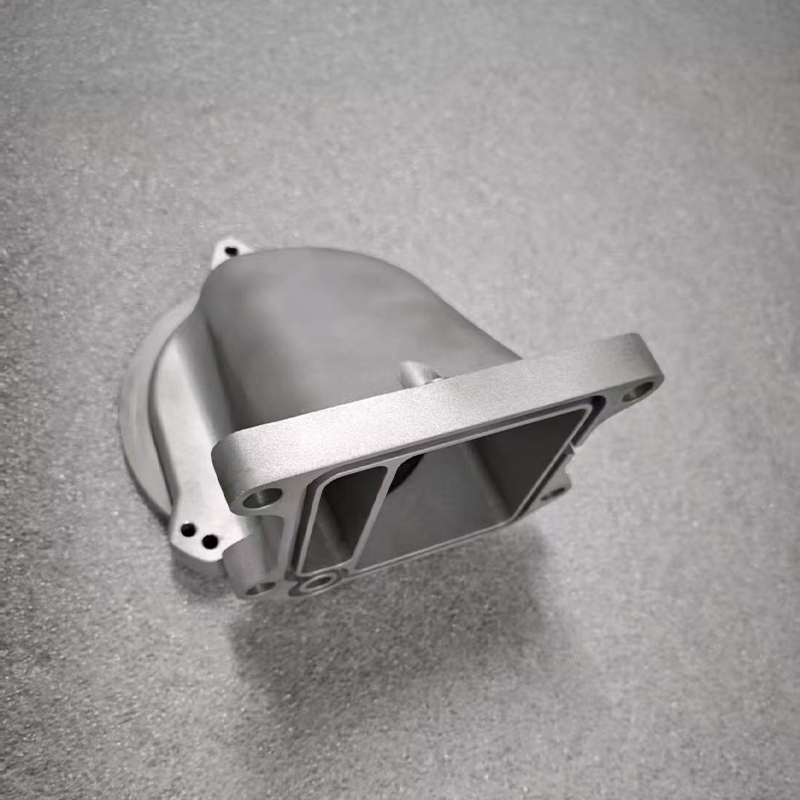
Selektívne laserové tavenie úplne roztaví kovový prášok vrstvu po vrstve a vytvorí husté, funkčné kovové časti priamo z digitálneho súboru. Operácia priemyselnej kovovej 3D tlače si zachováva svoju geometriu, ktorú rezací nástroj fyzicky nemôže dosiahnuť: konformné chladiace kanály, ktoré sledujú obrys dutiny formy, vnútorné mriežkové štruktúry, ktoré znižujú hmotnosť pri zachovaní tuhosti, a topologicky optimalizované dráhy zaťaženia, ktoré smerujú materiál len tam, kde to podľa analýzy napätia patrí.
Materiály a disciplína následného spracovania
China SLM Metal 3D Printing Service Factory zvyčajne spracováva hliníkové zliatiny pre ľahké konštrukčné diely, triedy nehrdzavejúcej ocele pre komponenty odolné voči korózii, nástrojové ocele pre vložky foriem, ktoré vyžadujú konformné chladenie, a titán pre aplikácie s vysokou pevnosťou a nízkou hmotnosťou. To, čo oddeľuje kvalitne vykonanú vlastnú kovovú 3D tlač od iba dekoratívnej funkcie, je postupnosť, ktorá nasleduje po zostavení: uvoľnenie napätia, kým je diel stále pripevnený k konštrukčnej doske, starostlivé odstránenie drôtovej EDM alebo pásovej píly z platne, odstránenie podpery a dokončovacie opracovanie každej tesniacej plochy, ložiskového otvoru a závitového prvku. SLM diel, ktorý nebol na svojich funkčných plochách opracovaný, by sa nikdy nemal inštalovať ako presný komponent , bez ohľadu na to, ako presne vyzerá nespracovaný výtlačok.
Pri väčších súčiastkach sa k veľkej kovovej 3D tlači vo všeobecnosti pristupuje cez starostlivú orientáciu dielov a tam, kde je to potrebné, segmentáciu a spájanie, pretože zostavy s kovovým práškom sú vo svojej podstate menšie ako polymérové systémy. Spoločnosti zaoberajúce sa 3D tlačou kovov, ktoré tiež prevádzkujú CNC oddelenia, môžu dokončiť opracovanie segmentovej kovovej zostavy na konečnú toleranciu v rovnakom zariadení, v ktorom ju vytlačili, čím sa vyhnú druhej nákladnej vetve čiastočne dokončenej, drahej kovovej časti.
Štyri technológie tlače vedľa seba
Nižšie uvedená tabuľka sumarizuje praktický rozsah SLA, DLP, SLS a SLM tak, ako sa zvyčajne dodávajú, aby sa podporil výber technológie prvého prechodu pred začatím podrobného plánovania procesu.
| Technológia | Typická výška vrstvy | Zastavaný povrch | Materiálna rodina | Najvhodnejšie použitie |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3-6 µm | Štandardná, húževnatá, transparentná, tepelne odolná živica | Modely vzhľadu, majstri foriem |
| DLP | 0,025–0,1 mm | Ra 3-6 µm | Štandardná a inžinierska živica | Malé detailné časti, rýchla iterácia |
| SLS | 0,06–0,12 mm | Ra 10-15 µm | PA12, PA11, plnený nylon | Funkčné diely, zložité zostavy |
| SLM | 0,02–0,06 mm | Ra 8-20 µm | Hliník, nerez, nástrojová oceľ, titán | Nosné a tepelne odolné diely |
Vzor na stole je konzistentný: rozlíšenie a kvalita povrchu sa pohybujú jedným smerom, keď sa materiál pohybuje od živice ku kovu, zatiaľ čo funkčná schopnosť sa pohybuje v druhom smere. SLA a DLP sedia na jemnom konci pre povrchovú úpravu, ale na mäkkom konci pre mechanickú prevádzku, SLS sedí v strede so skutočnou funkčnou odolnosťou a SLM sedí na vzdialenom konci, kde jednoducho nemôže nasledovať plastový proces. Žiadna technológia v tejto tabuľke neprevyšuje ostatné technológie v každom stĺpci , čo je presne dôvod, prečo čínsky dodávateľ služieb priemyselnej 3D tlače, ktorý prevádzkuje všetky štyri, ponecháva každú možnosť otvorenú pre klienta, ktorého časť sa vyvinie z modelu preskúmania dizajnu na nosný výrobný komponent.
Vákuové liatie: Znásobenie predlohy na dávku pripravenú na výrobu
Vákuové liatie, tiež známe ako replikácia silikónových foriem, zaberá priestor medzi jedným overeným prototypom a kompletným výrobným nástrojom. Čínska továreň na služby vákuového odlievania používa hlavný vzor, najčastejšie vyrobený tlačou SLA alebo DLP alebo presným obrábaním, a zabalí ho do tekutého silikónu, ktorý vytvrdzuje každý detail povrchu. Vytvrdená forma sa rozreže pozdĺž plánovanej deliacej čiary a do výslednej dutiny sa pod vákuom nalejú polyuretánové živice navrhnuté tak, aby simulovali ABS, polypropylén, gumu alebo priehľadný akrylát, čím sa eliminuje zachytený vzduch, ktorý by inak zanechal v hotovom odliatku dutiny.
Čiarový graf nižšie sleduje priemerný počet použiteľných kópií, ktoré zostávajú, keď sa po sebe idúce odliatky vyťahujú z jednej formy, čo ilustruje, prečo sa formy zvyčajne vyraďujú a nahrádzajú, a nie tlačia na neurčito.
Táto krivka vysvetľuje štandardné plánovacie pravidlo používané v celom odvetví. Rozmerová vernosť zostáva extrémne blízko predlohy počas prvých desiatich až pätnástich odliatkov, a preto sú skoré kópie z formy na nerozoznanie od samotnej predlohy. Pokles sa výrazne zrýchľuje po pätnástom odliatí, pretože silikón začína strácať elasticitu a ostré vnútorné rohy sa mierne zaobľujú s každým cyklom vyberania z formy. Približne pri dvadsiatich piatich odliatkoch sa vernosť zvyčajne natoľko znížila, že operácia zameraná na kvalitu odstaví formu, a nie riskovať, že sa diely, ktoré sú mimo tolerancie, dostanú ku klientovi. To je dôvod, prečo je plánovaná stokusová objednávka na štyri až päť paralelných foriem, a nie jedna forma, ktorá by sa vyčerpala , pretože paralelne prebiehajúce formy udržiavajú každý odliatok v oblasti vysokej vernosti tejto krivky. Praktickým riešením pre kupujúcich je, že cenové ponuky vákuového odlievania by mali špecifikovať, koľko foriem sa použije, nielen celkový počet kusov, pretože tento detail určuje rozmerovú konzistenciu dávky ako celku.
Služby povrchovej úpravy: Premena surovej časti na hotový výrobok
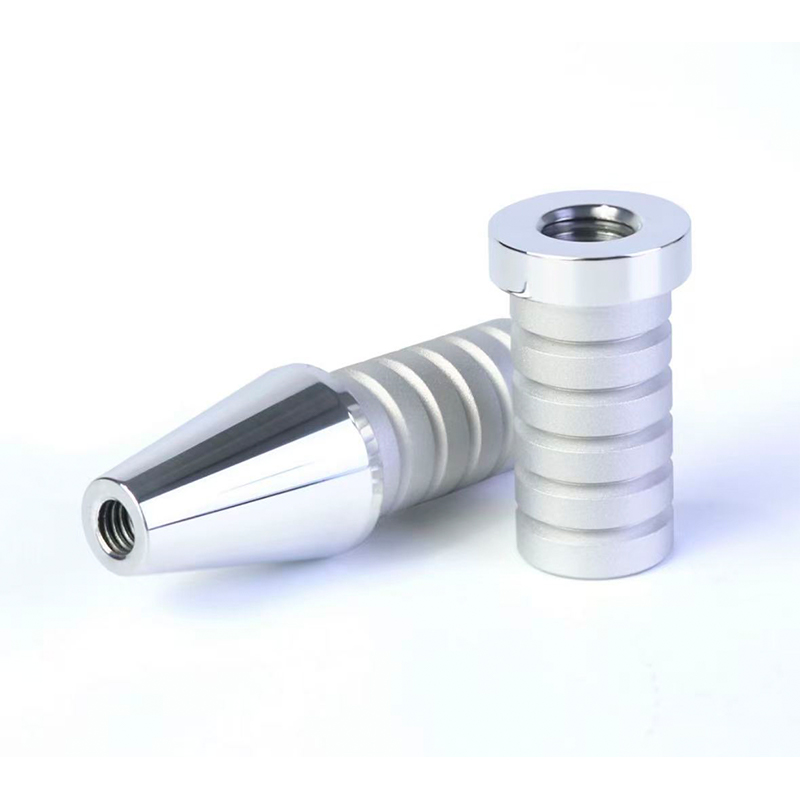
Každý proces opísaný vyššie zanecháva súčiastku s charakteristickou surovou textúrou a žiadna z nich sa zvyčajne nedodáva v tomto surovom stave konečnému zákazníkovi. Výrobca služieb povrchovej úpravy v Číne premieňa vytlačený, odlievaný alebo opracovaný polotovar na diel, ktorý zodpovedá jeho zamýšľanému vzhľadu a požiadavkám na funkčný povrch, pričom tento stupeň by mal byť špecifikovaný s rovnakou presnosťou ako akákoľvek rozmerová tolerancia.
Dostupné možnosti dokončovania pre tlačené, odlievané a obrábané diely
- Brúsenie a ručné leštenie na odstránenie vrstiev vrstiev z dielov SLA, DLP a SLS pred lakovaním.
- Otryskávanie perličkami a pieskom pre jednotnú matnú textúru na nylonových a kovových častiach.
- Vyhladzovanie pár pre nylonové diely vyžadujúce utesnený povrch s nízkym trením.
- Lakovanie striekaním prispôsobené dodanej referenčnej farbe v lesklom, saténovom, matnom alebo soft-touch systémoch.
- Eloxovanie pre hliníkové diely SLM vyžadujúce odolnosť proti korózii a konzistentnú farbu.
- Galvanické pokovovanie a vákuové pokovovanie pre reflexné dekoratívne povrchy na plastových alebo kovových podkladoch.
- Tampónová tlač, sieťotlač a laserové značenie pre logá, legendy a kódy sledovateľnosti.
Čínsky dodávateľ povrchovej úpravy CNC dielov, ktorý tiež prevádzkuje linky na tlač, odlievanie a obrábanie, môže časť preniesť cez túto fázu bez toho, aby ju preniesol externému predajcovi, čo je najdôležitejšie pri kozmetických zostavách, kde sa farba a lesk musia zhodovať s dielmi vyrobenými rôznymi procesmi. Maskovanie závitov, otvorov pre ložiská a tesniacich plôch pred povrchovou úpravou je najčastejším problémom kvality pri povrchovej úprave , pretože typický náter alebo pokovovací film pridáva 30 až 60 mikrónov na hrúbke, ktorá uzavrie funkčnú vôľu, ak prvok zostane nechránený.
Výber trasy podľa veľkosti dávky: Rozhodovací rámec
Objem je často tým najdôležitejším faktorom pri výbere medzi priamou tlačou a vákuovým odlievaním, viac ako samotný materiál alebo geometria. Nižšie uvedená tabuľka zobrazuje priemerné náklady na diel, vyjadrené ako relatívny index a nie ako menové číslo, oproti veľkosti šarže pre štyri technológie tlače a vákuové liatie.
Vzor kríženia v tomto grafe je jedinou najužitočnejšou informáciou pre rozhodnutie o veľkosti dávky. Pri jednej dávke je vákuové odlievanie na vrchole škály úsilia, pretože celý krok výroby formy je zaťažený jedným kusom, čo potvrdzuje, že by sa nikdy nemal zvoliť ako skutočne jednorazový. Približne o desať kusov krivka vákuového odlievania už prudko klesla a naďalej klesá rýchlejšie ako ktorákoľvek tlačová technológia s rastúcim objemom, pričom sa pohybuje pod hranicou SLA a DLP živicovej tlače ďaleko pred hranicou päťdesiatich kusov. Kov SLM je konzistentne umiestnený nad krivkami živice a nylonu pri každej zobrazenej veľkosti šarže, čo odráža dodatočné dodatočné spracovanie, ktoré si vyžaduje každá kovová potlač bez ohľadu na množstvo. Nylon SLS zostáva najplochejšou a najnižšou krivkou v takmer celom sortimente, čo je jeho hlavná obchodná výhoda: predvídateľné úsilie na diel bez potreby investícií do nástrojov pri akomkoľvek objeme. Bod prechodu medzi priamou tlačou a vákuovým liatím sa zvyčajne pohybuje medzi pätnástimi a tridsiatimi kusmi , čo je rozsah, v ktorom by väčšina kupujúcich mala aktívne porovnávať obe trasy, namiesto toho, aby predvolili tú, ktorú použili naposledy.
Porovnanie možností v celom rozsahu naprieč všetkými piatimi trasami
Radarová tabuľka nižšie hodnotí SLA/DLP živicu, SLS nylon, SLM kov a vákuové odlievanie na základe piatich kritérií, ktoré sa neustále opakujú v konverzáciách o zdrojoch, na stupnici od jednej do piatich, aby podporili porovnanie jedným pohľadom na každej trase uvedenej v tomto článku.
Vďaka tomuto prekrytiu sú naraz viditeľné kompromisy vo všetkých piatich kritériách. SLA a DLP tvoria tvar natiahnutý smerom k povrchovej úprave a rýchlosti jedného kusu, čím potvrdzujú svoju úlohu najrýchlejšej cesty k reprezentatívnemu prototypu, ale najslabšej z hľadiska mechanickej prevádzky. SLM metal silne ťahá smerom k mechanickej prevádzke a sortimentu materiálov, pričom uprednostňuje dávkovú škálovateľnosť a rýchlosť jedného kusu, čo odráža realitu, že každá kovová konštrukcia nesie značné pevné následné spracovanie bez ohľadu na to, aký jednoduchý je diel. Nylon SLS vytvára najvyváženejší, stredne veľký polygón zo skupiny, čo je v súlade s jeho úlohou ako spoľahlivého stredu pre funkčné diely, ktoré je potrebné vyrábať opakovane bez krehkosti živice alebo kovovej réžie. Vákuové liatie sa výrazne tiahne smerom k škálovateľnosti šarží a povrchovej úprave, pričom sa znižuje rýchlosť jedného kusu, čo presne zodpovedá jeho identite ako procesu násobenia, a nie procesu prvej zostavy. Žiadny jednotlivý tvar nepokrýva celú tabuľku , čo je najjasnejším dôkazom toho, že skutočne užitočný dodávateľský vzťah závisí od prístupu ku všetkým štyrom tlačiarenským technológiám plus odlievanie a konečná úprava, a nie na odbornosti iba v jednej.
O spoločnosti Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je priekopníkom v oblasti priemyselných inovácií a výroby. Náš odborný dizajnérsky tím premieňa nápady klientov na praktické, estetické návrhy produktov. Ponúkame 3D tlač na živicu, nylon, kov a iné materiály a máme pokročilé obrábanie. Replikácia silikónovej formy umožňuje nízkonákladovú, vysoko presnú výrobu v malých sériách. Povrchové úpravy ako lakovanie zlepšujú vzhľad produktu. S našou komplexnou službou môžu klienti dokončiť proces od návrhu k produktu na jednej platforme, čím ušetria čas a náklady. Naším cieľom je byť spoľahlivým dlhodobým partnerom pre priemyselný rozvoj.
V rámci tejto štruktúry SLA a DLP živicová tlač slúži najskorším konverzáciám o dizajne, SLS nylon nesie funkčné prototypovanie a maloobjemové koncové diely, SLM metal preberá geometriu a záťažové prípady, ktoré žiadny iný proces nedosiahne, vákuové liatie rozmnožuje overenú predlohu na dávku pripravenú na výrobu a povrchová úprava dodáva každú súčiastku v stave, aký očakáva koncový trh. Každý stupeň zdieľa rovnaký súbor dielu, rovnaký záznam kvality a rovnaký technický kontaktný bod , čo je skôr praktický význam platformy na jednom mieste než marketingový popis platformy.
Zadanie úlohy, aby sa vybrala správna technológia
Dobre špecifikovaná požiadavka odstráni väčšinu dohadov z výberu technológie a sekvencia nižšie odráža informácie, ktoré inžinier skutočne potrebuje pred odporúčaním SLA, DLP, SLS, SLM alebo vákuového odlievania.
- Jasne uveďte účel dielu: vizuálna kontrola, kontrola lícovania, funkčný test alebo komponent na konečné použitie.
- Uveďte množstvo potrebné teraz a množstvo, ktoré bude pravdepodobne potrebné v nasledujúcich šiestich mesiacoch.
- Identifikujte všetky prvky, ktoré musia byť vodotesné, nosné, priehľadné alebo vystavené teplu.
- Všimnite si, či dielec musí zodpovedať existujúcemu štandardu farby, štruktúry alebo lesku.
- Označte akúkoľvek vnútornú geometriu, ako sú kanály alebo mriežky, ku ktorým rezný nástroj nemá prístup.
- Skontrolujte prevádzkové prostredie vrátane teplotného rozsahu a vystavenia chemikáliám alebo slnečnému žiareniu.
China Custom DLP Resin 3D Printing Factory alebo dodávateľ kovov SLM, ktorý dostane tieto informácie vopred, môže odporučiť trasu s dôverou, namiesto toho, aby predvolene zvolil ktorýkoľvek stroj, ktorý je náhodou voľný. Rozhodnutie o technológii by sa malo riadiť požiadavkami dielu, nie naopak a dodávateľ, ktorý kladie tieto otázky pred uvedením cenovej ponuky, preukazuje presne túto disciplínu.
Často kladené otázky
Otázka 1: Aký je hlavný praktický rozdiel medzi tlačou SLA a DLP?
Obidve vytvrdzujú tekutú živicu a vytvárajú porovnateľnú kvalitu povrchu, ale odlišne sa usadzujú. SLA používa laser, ktorý sleduje každú vrstvu bod po bode, čo je efektívne škálovateľné naprieč veľkými plochými platformami. DLP premieta celú vrstvu naraz, čo je rýchlejšie pre malé časti s výraznou výškou, pretože čas zostavenia závisí skôr od počtu vrstiev než od množstva detailov na vrstvu. V praxi zvoľte SLA pre väčšie alebo širšie diely a DLP pre malé detailné komponenty vyrábané v skromných sériách.
Q2: Môžu sa nylonové diely SLS použiť ako konečné výrobné komponenty alebo sú to len prototypy?
Nylonové diely SLS sa bežne používajú ako finálne výrobné komponenty, najmä v triedach plnených sklom alebo uhlíkom, ktoré dodávajú tuhosť a rozmerovú stabilitu. Slúžia dobre ako držiaky, kryty, potrubia, prípravky a prípravky v mnohých priemyselných odvetviach. Hlavnými faktormi sú povrchová textúra, ktorú možno zjemniť otryskaním guľôčkami alebo vyhladením parou, a dlhodobé vystavenie ultrafialovému svetlu alebo trvalo zvýšenej teplote, pričom obe tieto vlastnosti by sa mali pred konečnou špecifikáciou skontrolovať v porovnaní so špecifickým materiálovým listom.
Otázka 3: Prečo potrebuje kovový diel SLM po výstupe z tlačiarne opracovanie?
Kovová tlač dosahuje dobrú, ale nie obrábaciu toleranciu funkčných prvkov, a jej povrchová úprava, hoci je prijateľná pre mnohé geometrie, je vo všeobecnosti príliš hrubá na utesnenie plôch, ložiskových otvorov alebo presných závitov. Dokončovacie obrábanie po uvoľnení napätia a odstránení podpory prináša tieto špecifické vlastnosti do tolerancie a povrchovej úpravy, ktorú aplikácia skutočne vyžaduje, pričom komplexná vnútorná geometria zostáva presne taká, ako je vytlačená. Táto kombinácia je dôvodom, prečo seriózni dodávatelia kovovej tlače prevádzkujú skôr obrábacie oddelenia, než aby odosielali diely priamo z konštrukčnej dosky.
Otázka 4: Pri akej veľkosti dávky sa vákuové odlievanie stáva efektívnejším ako priama tlač?
Prechod sa zvyčajne pohybuje medzi pätnástimi a tridsiatimi kusmi, v závislosti od veľkosti dielu a geometrickej zložitosti. Pod týmto rozsahom prevažuje fixné úsilie pri budovaní formy nad jej prínosom. Okrem toho sú náklady na formu rozložené na dostatok dielov, takže vákuové liatie sa stáva efektívnejšou cestou a jej výhoda stále rastie, keď sa veľkosť dávky zvyšuje smerom k bodu, kedy by bol výrobný nástroj nakoniec opodstatnený.
Q5: Koľko dielov je možné vyrobiť z jednej vákuovej odlievacej formy pred poklesom kvality?
Rozmerová vernosť zostáva blízka pôvodnej predlohe približne počas prvých pätnástich odliatkov a potom klesá, keď silikón postupne stráca elasticitu a ostré vnútorné rohy sa zjemňujú. Väčšina prevádzok s dôrazom na kvalitu vyraďuje formu z odlievania okolo dvadsiatich až dvadsiatich piatich odlievacích značiek namiesto toho, aby riskovali, že sa časti dostanú mimo toleranciu. Pri väčších objednávkach sa vyrába niekoľko foriem z rovnakej predlohy, ktoré bežia paralelne, pričom každý odliatok zostáva v rámci vernej časti krivky.
Q6: Mení povrchová úprava rozmery tlačenej alebo odliatej časti?
Áno, a toto je jeden z najčastejšie prehliadaných detailov v špecifikácii. Brúsením sa odstráni malé, vo všeobecnosti kontrolovateľné množstvo materiálu, zatiaľ čo lakovanie striekaním a pokovovanie pridávajú hrúbku materiálu, zvyčajne v rozsahu 30 až 60 mikrónov na povrch v závislosti od náterového systému. Akýkoľvek prvok s tesnou funkčnou vôľou, ako je vývrt ložiska, závitový otvor alebo tesniaca plocha, by mal byť zamaskovaný pred nanesením náteru alebo opracovaný po dokončení, a nie ponechaný absorbovať akúkoľvek hrúbku filmu, ktorú proces nanáša.
Kontaktné informácie
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PRIDAŤ
-

Budova 7, č. 188, časť Hongni na ulici Zha Wang, obvod Danghu, mesto Pinghu, mesto Jiaxing, provincia Zhejiang, Čína
Autorské práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobcovia integrovanej inteligentnej výrobnej platformy OEM/ODM
