- Služby 3D tlače

- Služby CNC obrábania

- Služby vákuového liatia

- Služby povrchovej úpravy

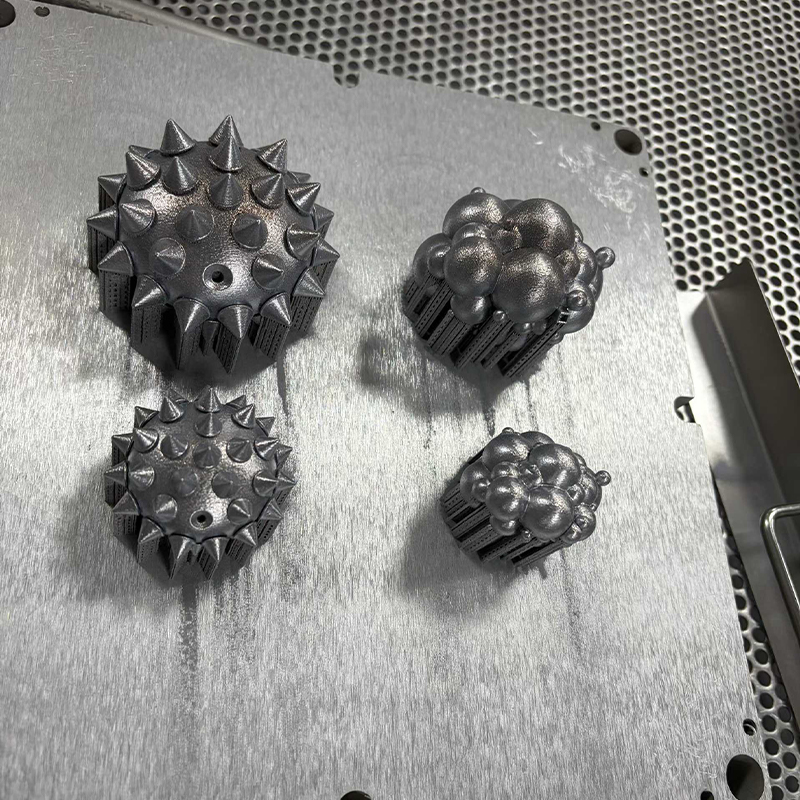
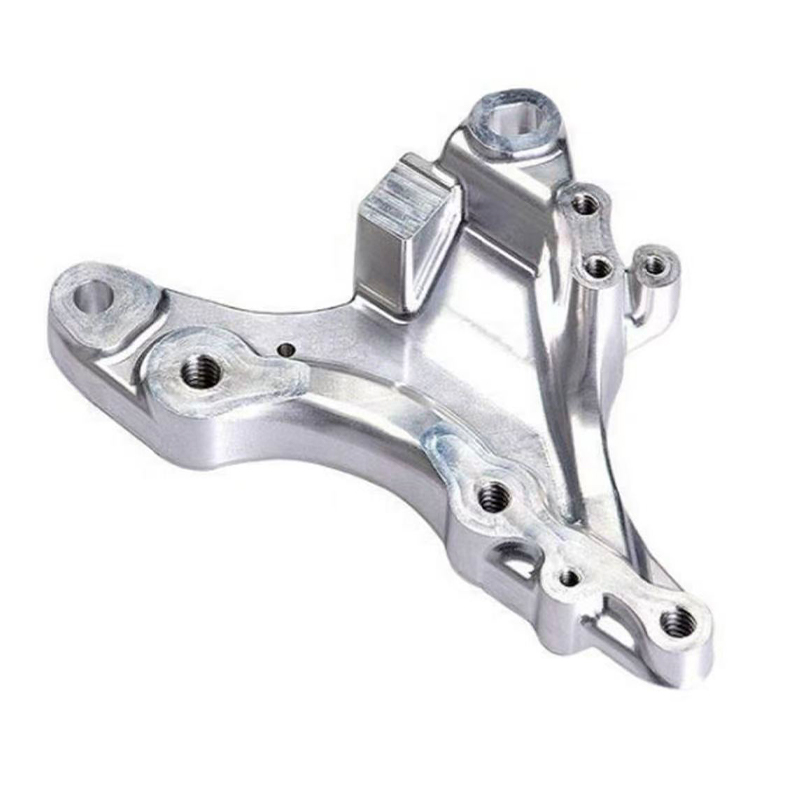
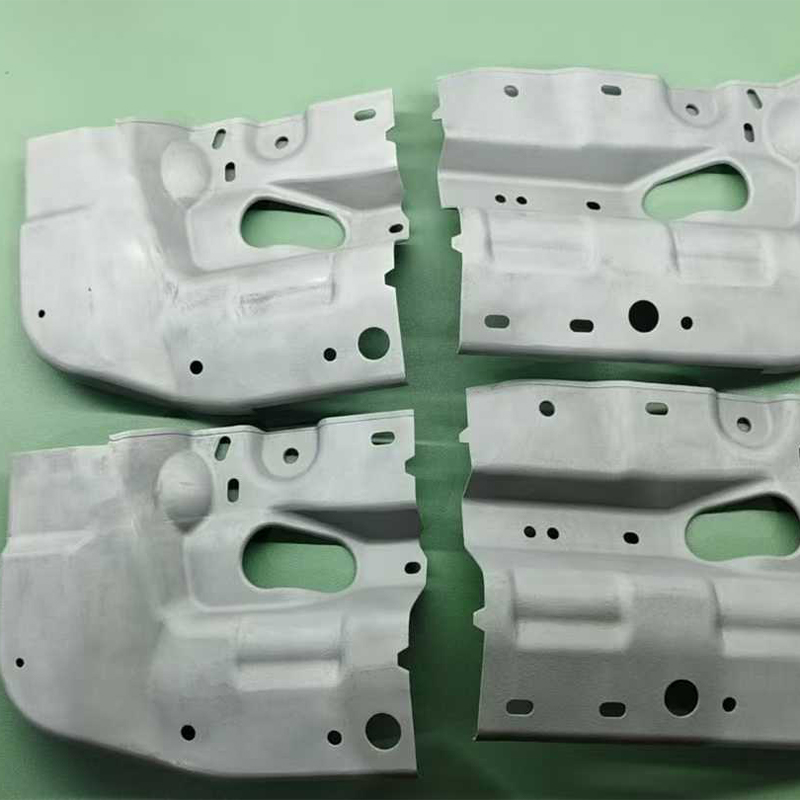
Sprievodca výrobcom 3D tlače a CNC obrábania v Číne
Priama odpoveď: Čo vlastne integrovaná inteligentná výrobná platforma prináša
Ak získavate diely z Číny Služby 3D tlače Výrobca, najužitočnejšia vec, ktorú by ste mali vedieť, je toto: na ceste procesu záleží menej ako na tom, či jeden dodávateľ kontroluje celý reťazec od digitálneho súboru až po hotovú, kontrolovanú časť . Kupujúci, ktorý pošle model jednému predajcovi na tlač, odošle výstup druhému predajcovi na opracovanie a potom dovezie diely tretiemu predajcovi na lakovanie, zvyčajne stráca sedem až dvanásť pracovných dní samotným odovzdaním a každé odovzdanie je miestom, kde sa zodpovednosť za toleranciu stáva nejednoznačnou. Integrovaná inteligentná výrobná platforma odstraňuje tieto medzery vykonaním kontroly dizajnu, aditívnej výroby, subtraktívneho obrábania, replikácie silikónových foriem, povrchovej úpravy a kontroly rozmerov v rámci jedného výrobného systému s jedným záznamom kvality.
V praxi to znamená jeden inžiniersky rozhovor namiesto troch, jeden súbor výkresov interpretovaných jedným spôsobom a jedna strana zodpovedná, keď sa otvor vráti o 0,05 mm nadrozmerný. Pre inžinierov, ktorí hodnotia poskytovateľov služieb 3D tlače, je kontrolný zoznam krátky a konkrétny: môžu tlačiť do živice, nylonu a kovu? môžu sledovať tlačený diel s CNC obrábaním na kritických prvkoch; môžu premostiť do malosériového objemu bez použitia tvrdých nástrojov; a vedia to všetko zdokumentovať. Dodávateľ, ktorý odpovedá áno na všetky štyri, ponúka jednorázové riešenia presnej výroby skôr ako jednoprocesový obchod.
Zvyšok tohto článku vysvetľuje, ako jednotlivé funkcie fungujú, kde je každá z nich tou správnou voľbou, akú presnosť a dodaciu lehotu môžete reálne očakávať a ako vyhodnotiť čínskeho výrobcu CNC obrábacích služieb alebo čínskeho dodávateľa služieb priemyselnej 3D tlače predtým, ako im zadáte program. Každé odporúčanie nižšie je napísané pre technického kupujúceho, ktorý musí interne obhájiť rozhodnutie o zdroji.
Prečo stojí fragmentované získavanie zdrojov viac, ako sa zdá
Väčšina obstarávacích tímov porovnáva dodávateľov na kótovanej riadkovej položke pre jednu operáciu. Toto porovnanie je neúplné, pretože skutočné bremeno roztriešteného dodávateľského reťazca leží v medziach medzi operáciami: opätovná cenová ponuka, opätovná fixácia, opätovná kontrola, preprava medzi závodmi a inžinierske hodiny strávené prekladom predpokladov jedného dodávateľa do jazyka iného dodávateľa. Súčiastka, ktorá si vyžaduje tlač, opracovanie, otryskanie guľôčkami a lakovanie, prechádza cez štyri plánovacie fronty, keď je rozdelená medzi štyroch dodávateľov, pričom čas v rade je takmer vždy dlhší ako čas spracovania.
Konsolidácia s jednou službou priemyselnej 3D tlače, ktorá prevádzkuje aj obrábacie a dokončovacie linky, mení aritmetiku. Údaje o fixovaní vytvorené pre vytlačený polotovar sa opätovne použijú v kroku obrábania. Materiálové certifikáty nasledujú po časti namiesto toho, aby prichádzali samostatne e-mailom. Nezhody sú zachytené na stanici, ktorá ich vytvorila, a nie o tri týždne neskôr u následného predajcu. V typických nízkoobjemových programoch konsolidácia znižuje celkový čas, ktorý uplynie od uvoľneného súboru po kontrolovanú časť, o 35 až 50 percent , a to aj vtedy, keď sú časy jednotlivých procesov nezmenené.
Kam vlastne idú dni
Nižšie uvedená tabuľka porovnáva typické uplynuté doby prípravy pre bežné procesné cesty, merané od momentu uvoľnenia vyrobiteľného súboru do momentu, kedy sú diely zabalené na odoslanie. Ide o pracovné dni na jednu zákazku v bežne vyťaženom obchode, nie teoretické minimá.
Niekoľko vecí sa oplatí prečítať si z tohto grafu, namiesto toho, aby ste ho preleteli. Po prvé, živicová tlač je najrýchlejšou cestou k fyzickému objektu, a preto služba tlače 3D modelov zostáva predvolenou pre skoré kontroly formulárov a fit, kde mechanické zaťaženie ešte nie je problémom. Po druhé, časti s prísadou kovu a časti vyrobené z nehrdzavejúcej ocele sa zbiehajú približne v rovnakom čase, pretože obom dominuje skôr následné spracovanie ako krok primárneho tvarovania: kovové výtlačky potrebujú uvoľnenie napätia, podporu odstraňovania a často dokončovacie obrábanie, zatiaľ čo obrábanie nehrdzavejúcej ocele vyžaduje pomalšie posuvy, viac výmen nástrojov a odstraňovanie otrepov. Po tretie, cesta silikónovej formy je najdlhšou jednotlivou cestou na grafe, ale toto číslo pokrýva päťdesiat hotových kópií namiesto jednej, takže jej čas na jeden kus je zďaleka najnižší zo šiestich. Po štvrté, priepasť medzi obrábaním hliníka a nehrdzavejúcej ocele nie je artefaktom plánovania, ale fyzikou a žiadny dodávateľ, ktorý ich uvádza ako identické, o tejto práci neuvažoval. Napokon, žiadne z týchto čísel sa príliš nezlepší výberom rýchlejšieho stroja; zlepšujú sa odstránením čakania medzi krokmi, čo je presne to, na čo je integrovaná platforma navrhnutá.
Schopnosti za profesionálnymi službami 3D tlače
Slovné spojenie 3D tlačové služby zahŕňa rodinu procesov, ktoré zdieľajú iba myšlienku stavebného materiálu vrstvu po vrstve. Ich tolerancie, povrchové vlastnosti, materiálové vlastnosti a ekonomické výhody sa výrazne líšia a nesprávny výber je najčastejšou príčinou sklamania medzi prvými kupujúcimi. Schopný čínsky výrobca zákazkovej 3D tlače jednoducho neprijme súbor a vytlačí ho na akomkoľvek zariadení, ktoré je nečinné; spýta sa, čo musí diel prežiť, koľko je potrebných a čo sa stane s dielom potom, čo opustí stavebnú komoru.
Živicové procesy pre vizuálnu a rozmerovú vernosť
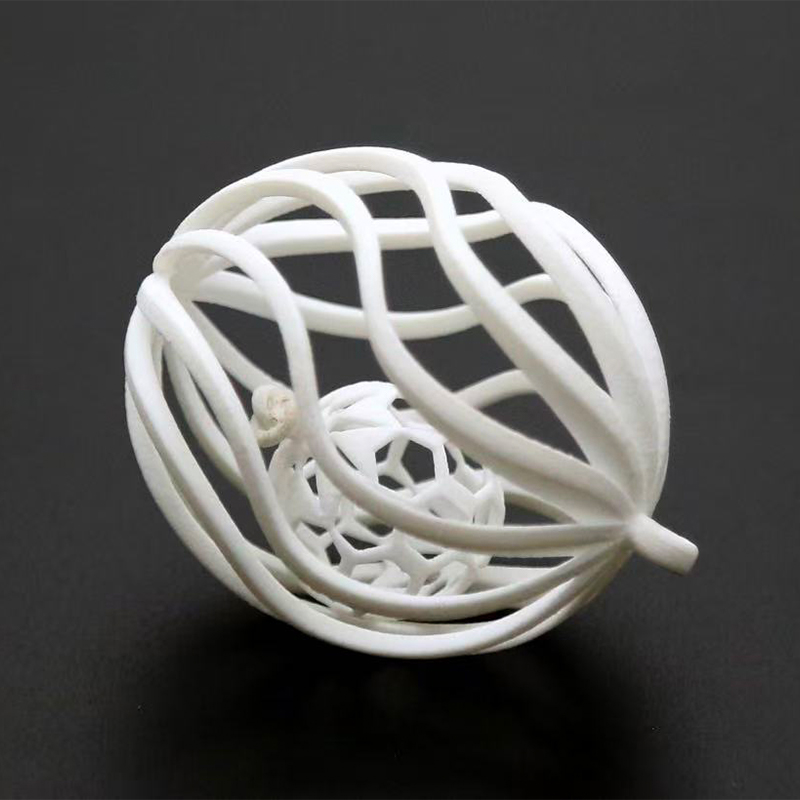
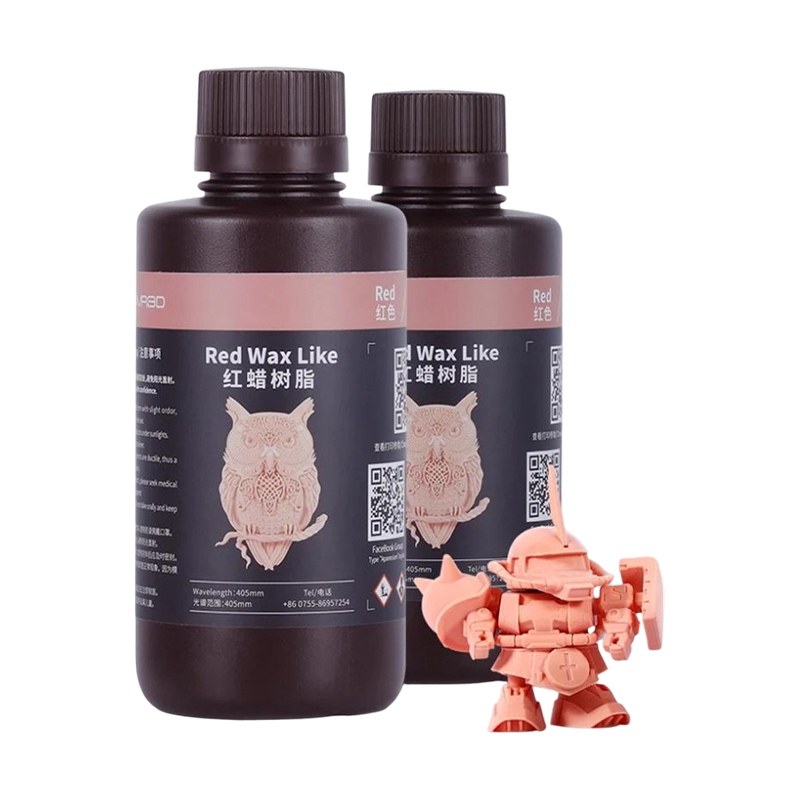
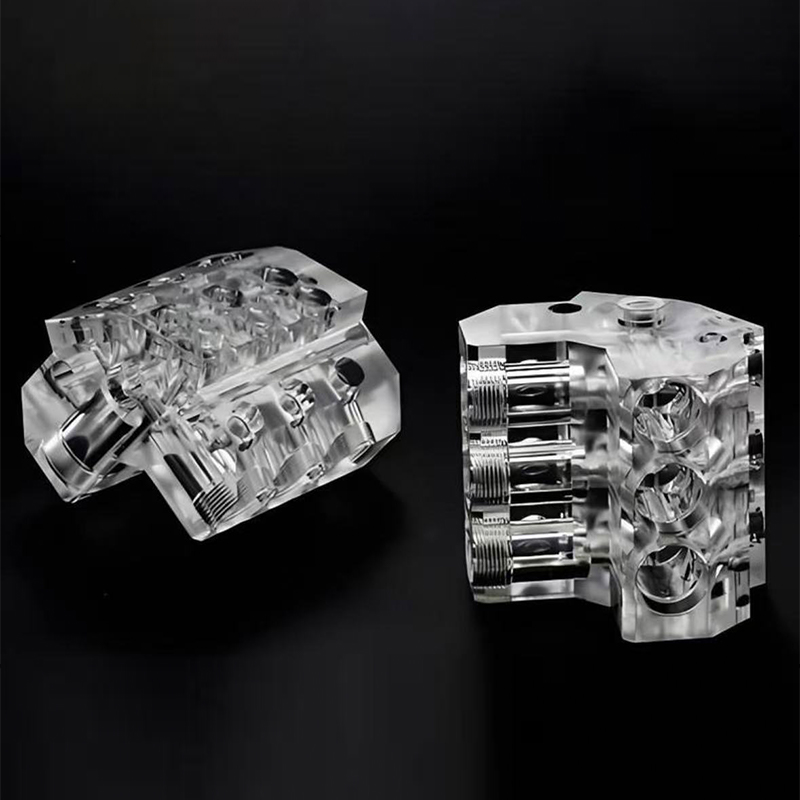
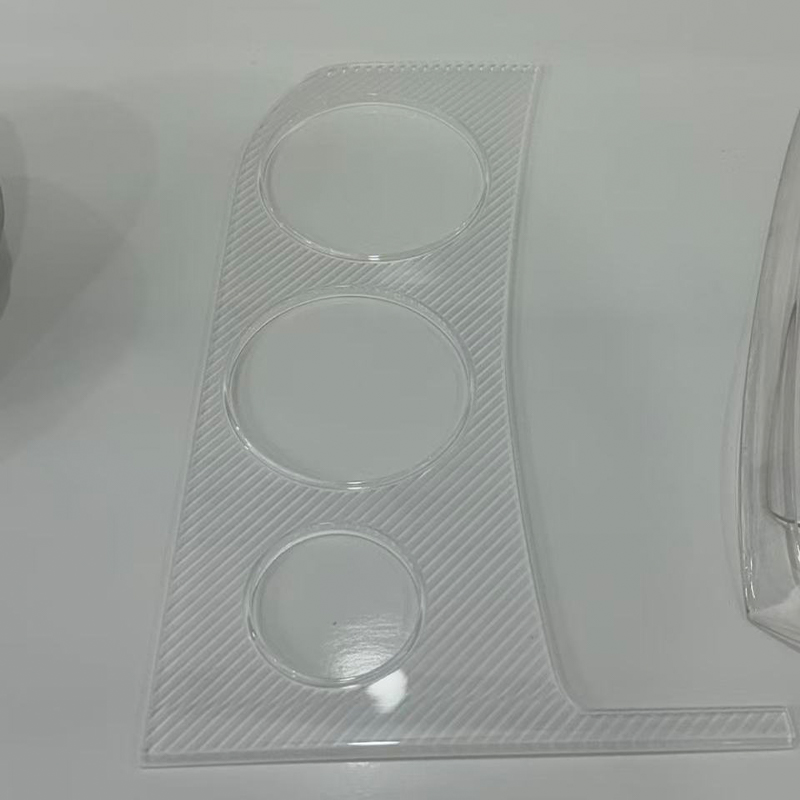
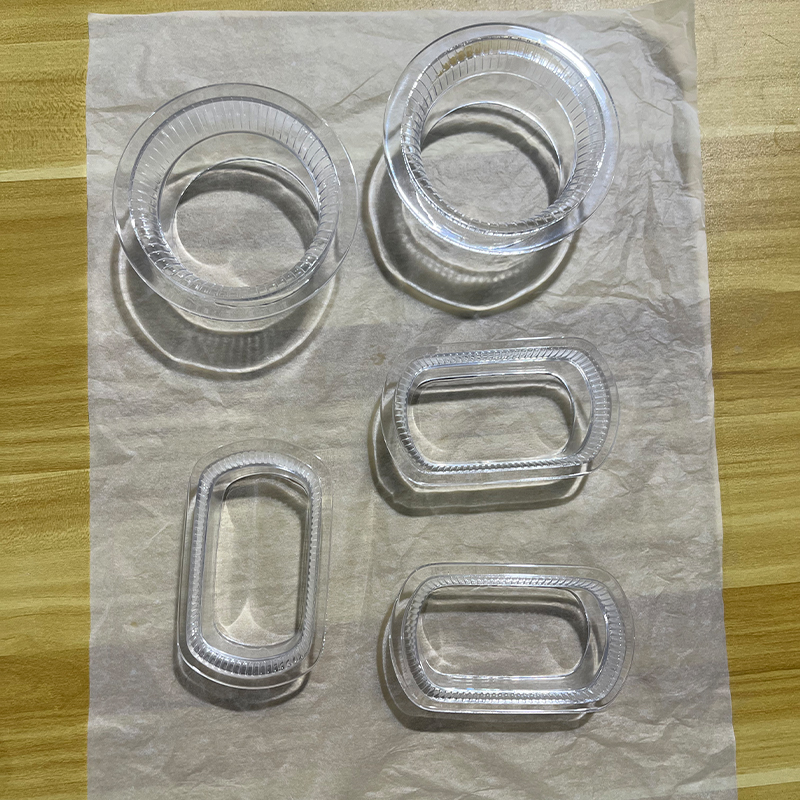
Stereolitografia a súvisiace živicové technológie vytvárajú najhladšie povrchy, aké sú k dispozícii pri aditívnej výrobe, s výškami vrstiev bežne medzi 0,025 mm a 0,1 mm. To z nich robí ten správny nástroj pre vzhľadové modely, priehľadné svetlovody, jemné mriežkové štruktúry a majstrovské vzory určené pre silikónové formy. Kompromis je mechanický: štandardné živice sú pomerne krehké a strácajú tuhosť, keď sú udržiavané pri zvýšenej teplote, takže živicová časť je vo všeobecnosti skôr komunikačným zariadením alebo vzorom než nosným komponentom. Inžinierske živice s vyššou tepelnou deformáciou a zlepšenou húževnatosťou zmenšujú túto medzeru a sú správnou špecifikáciou, keď je potrebné opakovane manipulovať s vytlačeným dielom v testovacom zariadení.
Procesy nylonového prášku pre funkčné časti
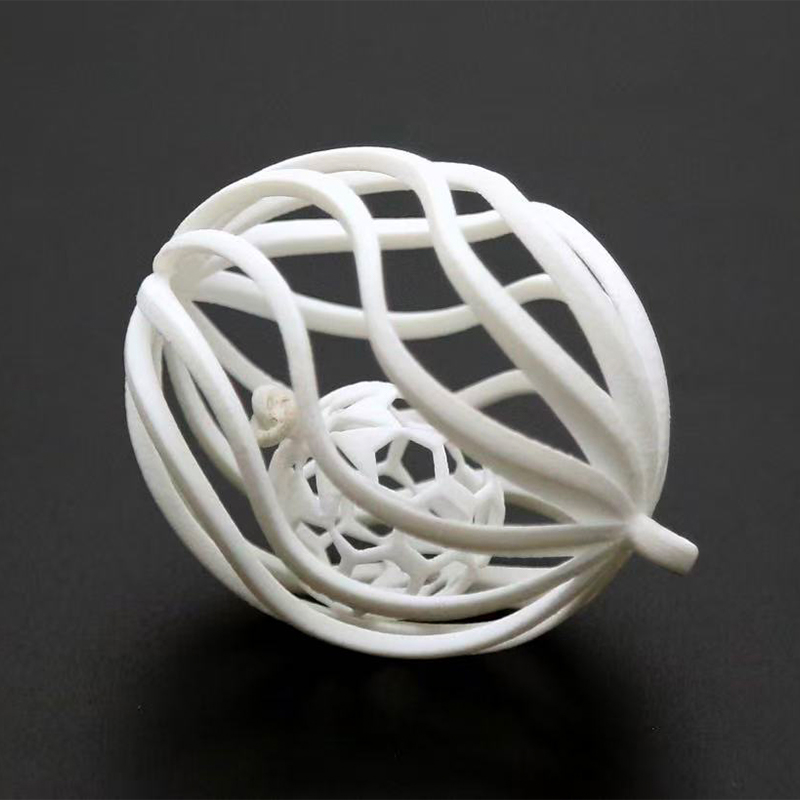
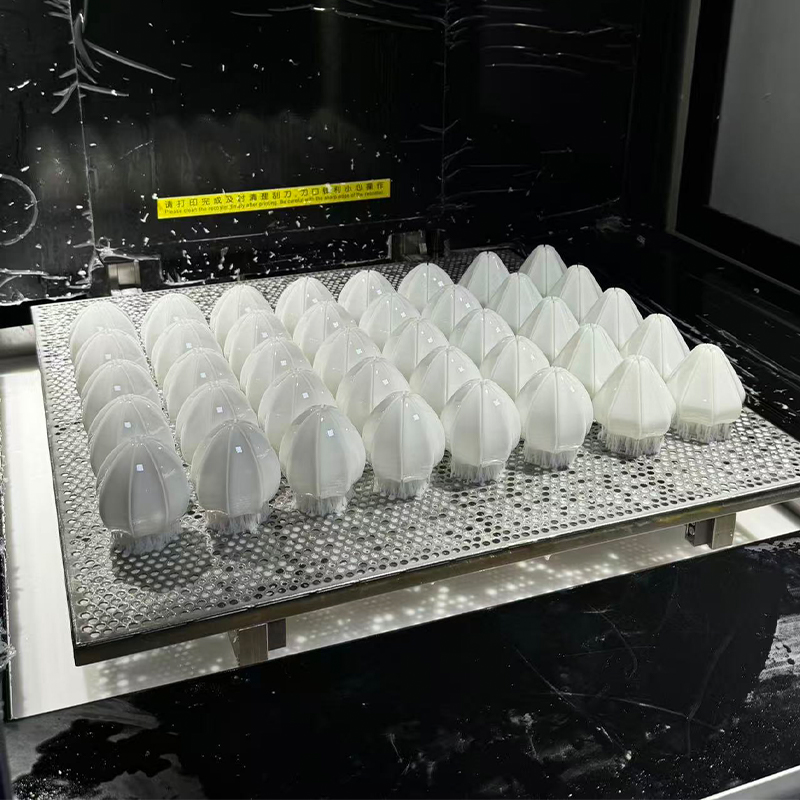
Nylonové procesy v práškovom lôžku sa stavajú bez podporných štruktúr, čo umožňuje návrhárovi vložiť komplexnú geometriu, vnútorné kanály a živé pánty, ktoré žiadna iná cesta nedokáže ekonomicky vyrobiť. Diely sú dodávané s jednotným matným povrchom a dostatočne izotropnými vlastnosťami na to, aby slúžili ako skutočné funkčné komponenty: konzoly, kanály, kryty, prípravky a koncové kryty. Nylonové triedy plnené sklom a karbónom zvyšujú tuhosť a rozmerovú stabilitu u prípravkov, ktoré musia pri upínacom zaťažení držať základ. Pre inžinierov nie je dôležitou vlastnosťou hlavná pevnosť v ťahu, ale schopnosť vložiť desiatky rôznych častí do jednej zostavy a získať ich všetky v rovnakom štvordňovom okne .
Kovová aditívna výroba pre geometriu, ktorá sa nedá opracovať
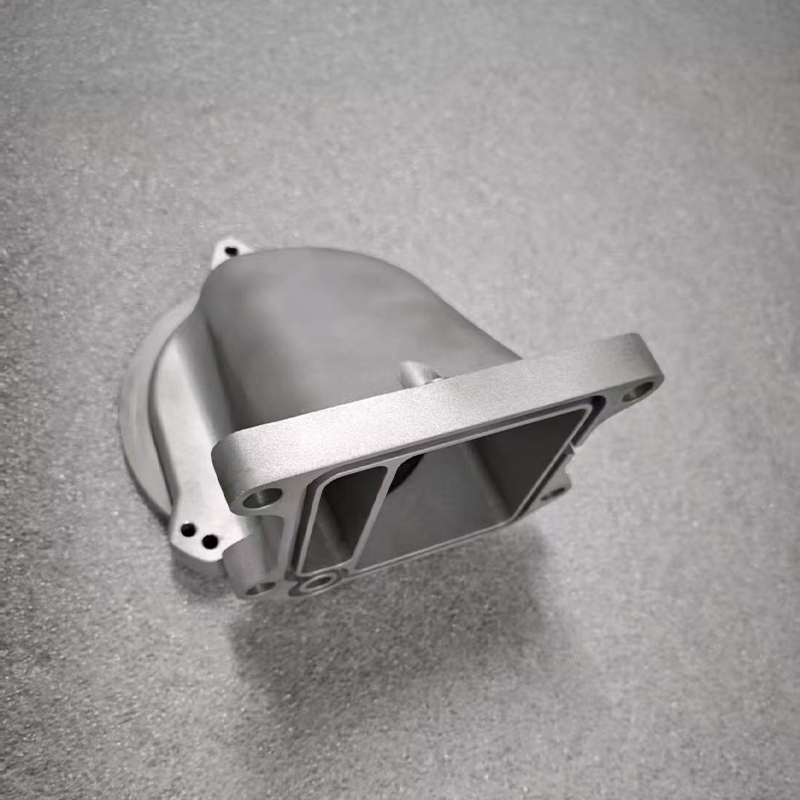
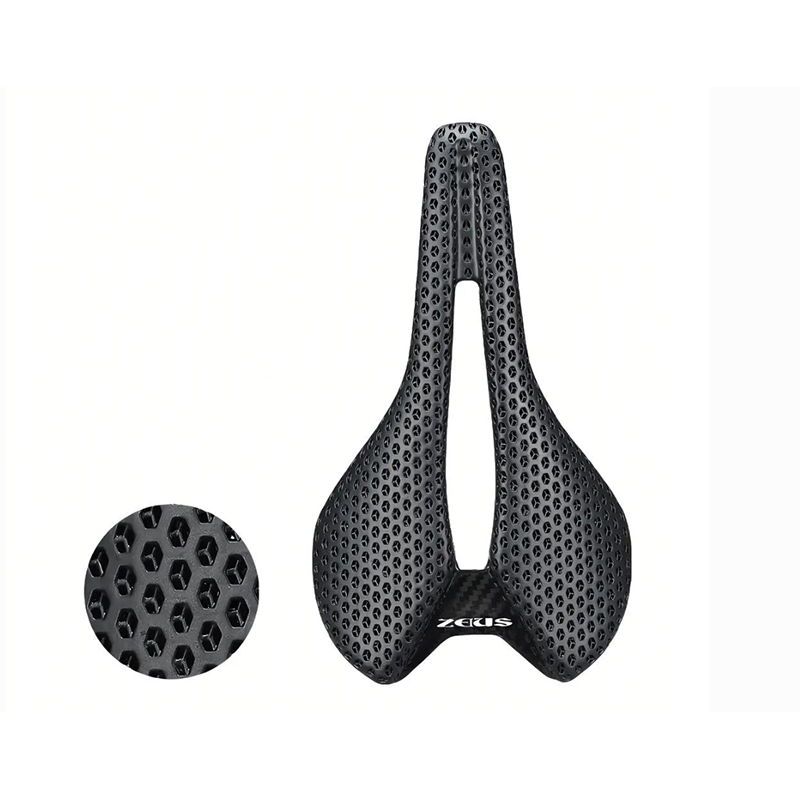
Kovová tlač si zasluhuje svoje miesto, keď súčiastka obsahuje konformné chladiace kanály, vnútorné rozvody, topologicky optimalizované dráhy zaťaženia alebo tenkostenné mriežky, ku ktorým sa fréza jednoducho nedostane. Bežne sa spracovávajú hliníkové zliatiny, nehrdzavejúce triedy, nástrojové ocele a titán. Disciplína, ktorá oddeľuje seriózneho dodávateľa od bežného, je následné spracovanie: správne uvoľnenie napätia pred tým, ako diel opustí konštrukčnú dosku, kontrolované odstránenie podpery, izostatické lisovanie za tepla, kde záleží na pórovitosti, a dokončenie opracovania každej tesniacej plochy, sedla ložiska a závitového otvoru. Kovová potlač, ktorá nebola dokončená, by sa nikdy nemala považovať za presný komponent.
Proces priraďovania k požiadavke: Porovnávacia tabuľka
Nižšie uvedená tabuľka sumarizuje praktickú obálku každej cesty, ako ju bežne dodáva služba priemyselnej 3D tlače, ktorá prevádzkuje aj obrábacie a formovacie linky. Tolerancie sú uvedené ako typicky dosiahnuteľné na dobre navrhnutej geometrii, nie ako absolútne limity, a predpokladajú, že súčiastka bola skontrolovaná z hľadiska výroby pred uvoľnením zákazky.
| Procesná cesta | Typická tolerancia | Zastavaný povrch | Materiálna rodina | Ekonomická dávka |
|---|---|---|---|---|
| Živica SLA | ±0,1 mm | Ra 3-6 µm | Štandardná a inžinierska živica | 1–20 |
| Nylonové práškové lôžko | ±0,2 mm | Ra 10-15 µm | PA12, PA11, plnený nylon | 1–500 |
| Kovové laserové práškové lôžko | ±0,2 mm | Ra 8-20 µm | Hliník, nerez, nástrojová oceľ, titán | 1–100 |
| 3-osové CNC obrábanie | ±0,02 mm | Ra 1,6-3,2 µm | Hliník, oceľ, mosadz, technické plasty | 1–2000 |
| 5-osové CNC obrábanie | ±0,01 mm | Ra 0,8-1,6 µm | Hliník, nerez, titán, superzliatina | 1–2000 |
| Replikácia silikónovej formy | ±0,15 mm | Zrkadlí majstra | PU živice simulujúce ABS, PP, gumu | 20–200 |
Čítajte tabuľku po stĺpcoch, nie po riadkoch. Stĺpec tolerancie ukazuje, prečo nie je dokončovacie obrábanie po tlači voliteľné pre presné prvky: najlepšia tolerancia aditív na zozname je stále o rád voľnejšia ako bežné 5-osové obrábanie . Stĺpec povrchu vysvetľuje, prečo maľované kozmetické diely takmer vždy začínajú ako živicové predlohy alebo opracované polotovary a nie ako nylonové výtlačky. Stĺpec šarže je ten, ktorý kupujúci najčastejšie ignorujú, a je to ten, ktorý určuje, či program zostane ziskový, keď objemy rastú.
Služba 3D tlače vo veľkom meradle: stavanie nad rámec štandardnej obálky
Dopyt po veľkej službe 3D tlače rástol rýchlejšie ako objemy výroby strojov a praktickou odpoveďou na nadrozmernú geometriu je len zriedka jediný obrovský stroj. Ide o inteligentné rezy: rozdelenie modelu pozdĺž rovín zvolených zo štrukturálnych a kozmetických dôvodov, tlač segmentov paralelne a ich spojenie alebo mechanické spojenie s umiestnenými prvkami navrhnutými do rozdelenia. Dobre urobené, delená časť je pevnejšia a rovnejšia ako jednodielna potlač rovnakej veľkosti, pretože každý segment má počas vytvárania menší tepelný gradient.
Nižšie uvedená tabuľka porovnáva najdlhší jednotlivý rozmer bežne dosiahnuteľný na každej trase predtým, ako bude potrebné vykonať rezy. Je to mapa schopností, nie hodnotenie, a ukazuje, prečo sú služby 3D tlače vo veľkom meradle a oddelenie obrábania prirodzenými partnermi a nie konkurentmi.
Táto tabuľka oplatí pozorné čítanie každému, kto špecifikuje nadrozmerné diely. Veľkoformátové vytláčanie dosahuje najväčší rozmer jedného kusu zo všetkých zobrazených aditív, a preto dominuje v aplikáciách, ako sú kontrolné prípravky, tvarovacie nástroje, makety a zlievarenské vzory, kde je prípustná rozmerová tolerancia v desatinách milimetra. Portálové frézovanie dosahuje takmer tak ďaleko, zatiaľ čo tolerancie sú približne dvadsaťkrát prísnejšie, takže tieto dva procesy sú často spárované: tlač hromadného tvaru, potom opracovanie základov a párových plôch na rovnakej platforme. Systémy s kovovým práškovým lôžkom sú umiestnené na spodnom konci rozmerovej osi, čo je jediné najväčšie obmedzenie pri prijímaní kovových prísad a dôvod, prečo sú veľké kovové zostavy zvyčajne vytlačené ako segmenty a spojené. Nylon a priemyselná živica zaberajú stredný pás a pohodlne pokrývajú väčšinu krytov spotrebných výrobkov a automobilových interiérových komponentov v jednom kuse. Praktický záver je taký obálka zostavy by sa mala považovať za vstup do návrhu z prvej relácie CAD, nie za obmedzenie objavené pri cenovej ponuke .
Zákazkové CNC obrábacie služby: Kde sa skutočne vytvára presnosť
Aditívna výroba vytvára geometriu; obrábanie vytvára presnosť. Každý dodávateľ OEM CNC obrábania v Číne, ktorý stojí za to zapojiť, by mal byť schopný bez vyzvania vysvetliť, ako držia pozíciu medzi operáciami, ako kompenzujú opotrebovanie nástroja v rámci série a ako overujú prvý článok pred uvoľnením zvyšku. Tieto tri odpovede odhaľujú viac o skutočných schopnostiach, než zoznam značiek strojov.
Úvahy o službách obrábania hliníka
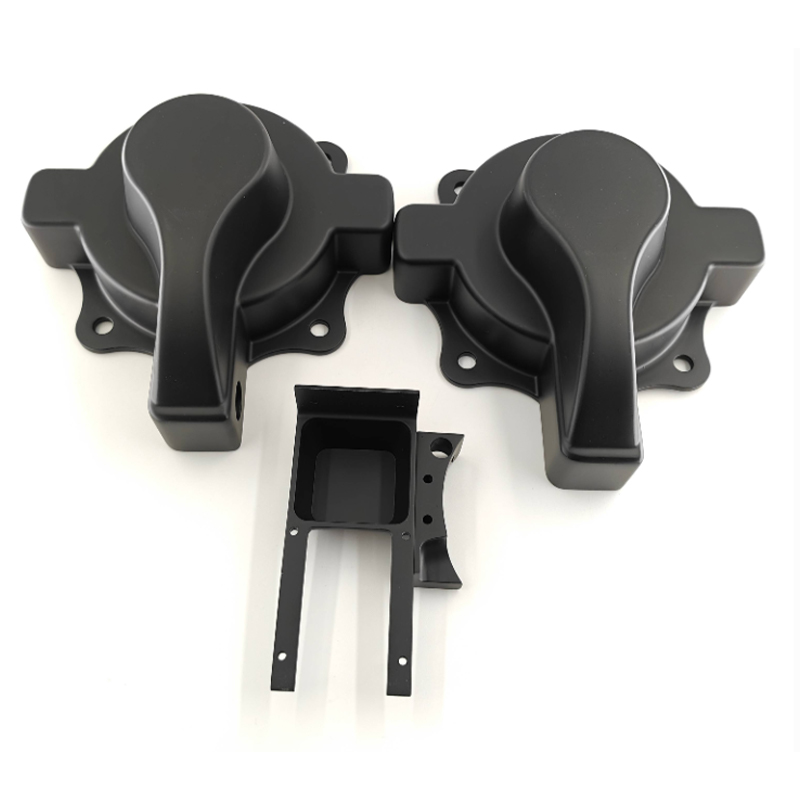
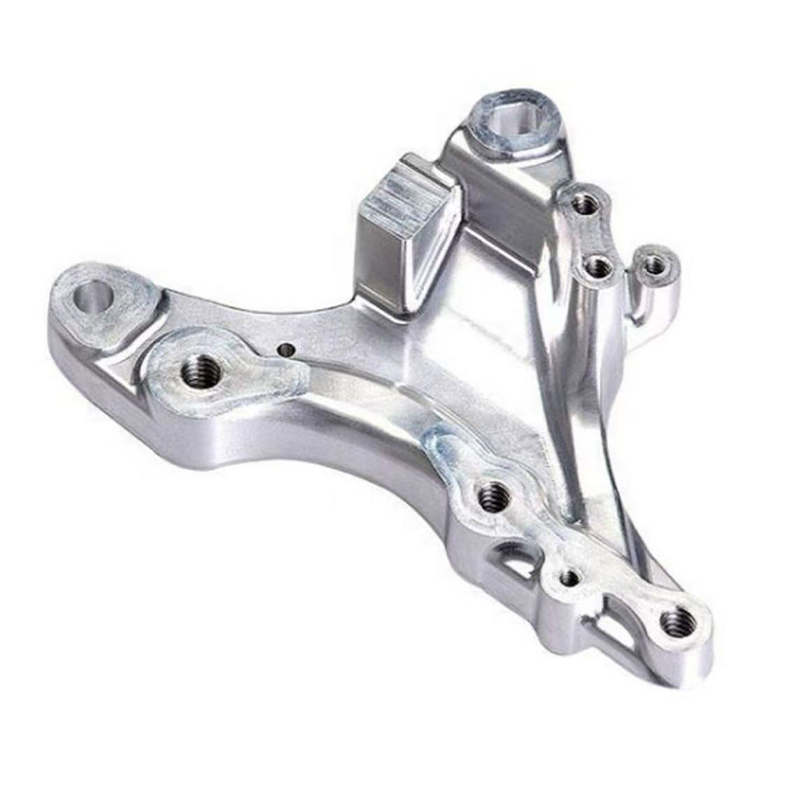
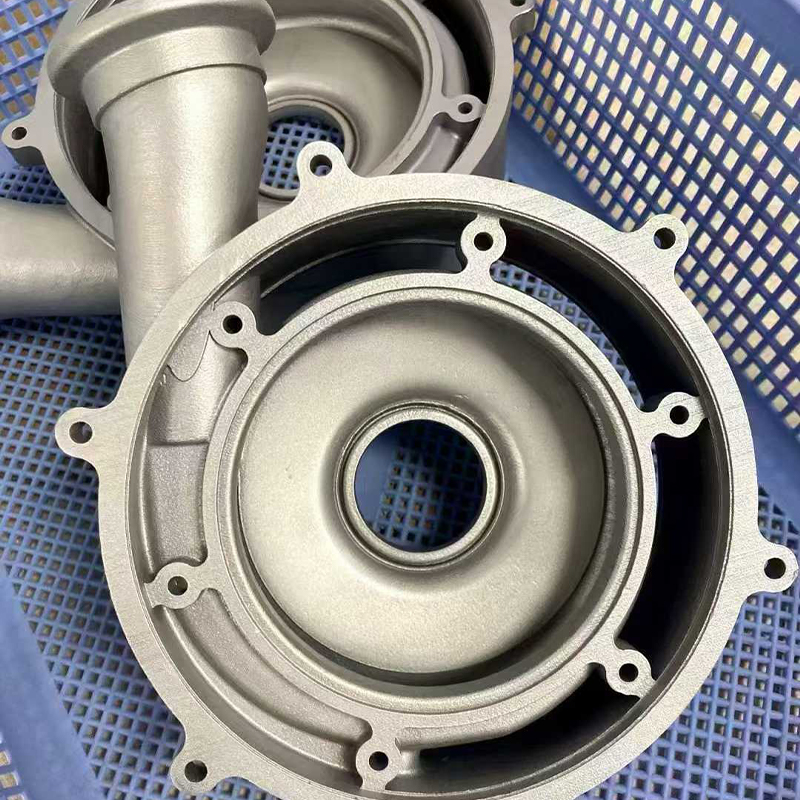
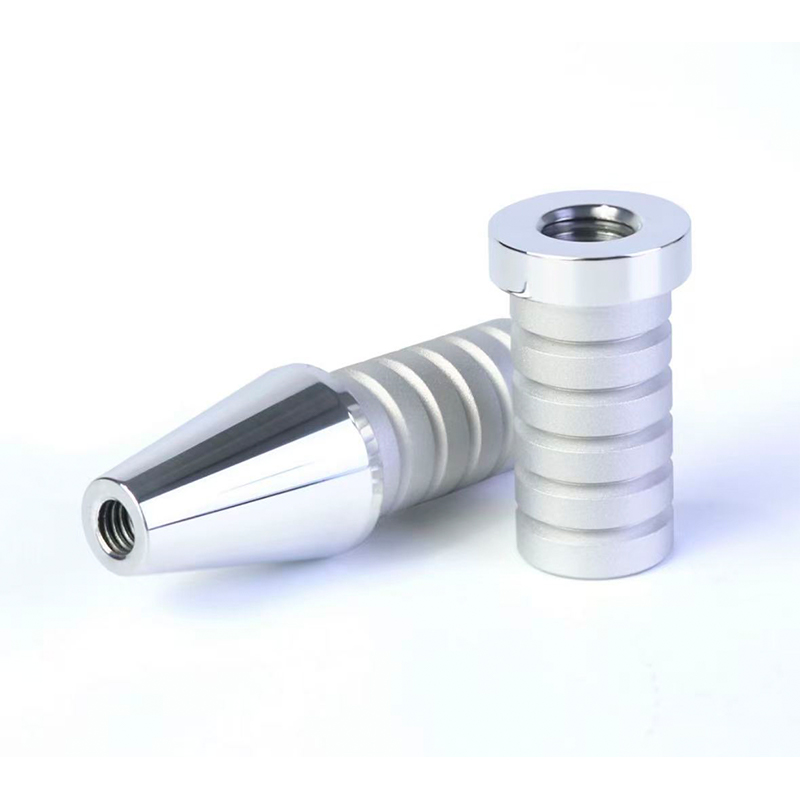
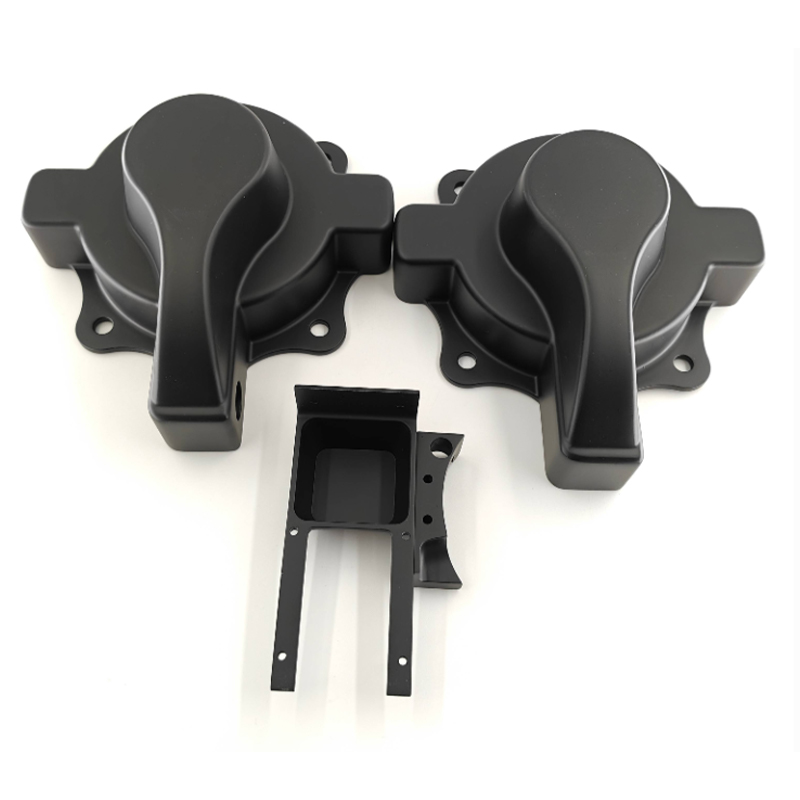
Hliník zostáva ťahúňom prototypovej a malosériovej výroby, pretože rýchlo reže, dobre drží toleranciu a akceptuje širokú škálu povrchových úprav. Efektívna hliníková cnc služba venuje pozornosť trom detailom, ktoré oddeľujú prijateľné časti od tých vynikajúcich: odvádzanie triesok v hlbokých vreckách, kde rezanie triesok zanecháva stopy svedkov; hrúbka steny vzhľadom na upínaciu silu, pretože tenké steny sa vychýlia a potom vyskočia z tolerancie; a správny výber medzi 6061, 7075 a 5052 v závislosti od toho, či je prioritou opracovateľnosť, pevnosť alebo tvárnosť. Dobre naplánovaný hliníkový diel sa môže presunúť zo surového materiálu na hotový komponent v jedinom nastavení na 5-osovom stroji, čím sa eliminuje chyba pri skladaní, ktorú by zaviedli tri samostatné nastavenia.
CNC služby z nehrdzavejúcej ocele a tvrdších kovov
Služby CNC obrábania z nehrdzavejúcej ocele vyžadujú iný spôsob myslenia. Pracovné kalenie znamená, že nástroj, ktorý namiesto rezania zotrváva alebo drhne, vytvorí vytvrdenú vrstvu, ktorá zničí ďalší prechod. Riadenie tepla, pevné upínanie, ostrejšia geometria nástroja a premyslené stratégie posuvu – to všetko je dôležitejšie ako rýchlosť vretena. Pre triedy 316 a duplex môže byť čas cyklu dvakrát až trikrát dlhší ako u ekvivalentného hliníkového dielu, čo je dôvod, prečo sú poctivé dodacie lehoty od dodávateľa nehrdzavejúcej ocele dlhšie a prečo by sa mala spochybňovať cenová ponuka, ktorá ignoruje rozdiel.
Prečo 5-osové cnc obrábacie služby menia konverzáciu o dizajne
Simultánna práca v piatich osiach umožňuje fréze priblížiť sa k obrobku z plynule meniacich sa uhlov. Technické výhody sú konkrétne: kratšie, tuhšie nástroje dosahujú hlboké vlastnosti bez chvenia; podrezanie a zložené uhly sú obrábané bez vlastných prípravkov; a čo je najdôležitejšie, prvky, ktoré musia byť navzájom sústredné, sú rezané v jednom nastavení, takže ich vzťah je definovaný strojom a nie opätovným upnutím operátorom. V prípade zložitých krytov, obežných kolies, rozdeľovačov a lekárskych nástrojov je to rozdiel medzi dielom, ktorý sa zmontuje, a dielom, ktorý sa takmer zmontuje.
Porovnanie troch základných trás podľa kritérií, na ktorých záleží
Inžinieri si zriedkavo vyberú proces na jednej osi. Radarová tabuľka nižšie hodnotí tri hlavné trasy ponúkané platformou s kompletnými službami v rámci šiestich kritérií, ktoré sa konzistentne objavujú pri rozhodovaní o zdrojoch, na stupnici od jednej do piatich. Je určený ako pomôcka pri rozhodovaní pri prvom rozhovore o projekte, keď proces ešte nie je stanovený.
Tvary rozprávajú jasnejší príbeh ako jednotlivé partitúry. 3D tlač vytvára vysoký, úzky profil, ktorý vyniká geometrickou voľnosťou a rýchlosťou jedného kusu, pričom klesá tolerancia a povrchová úprava, čo je presne znak procesu používaného na skorú iteráciu a na tvary, ktoré nemožno rezať. CNC obrábanie tvorí široký, vyvážený profil s jeho najsilnejšími stránkami v tolerancii, sortimente materiálov a povrchovej úprave, čím sa potvrdzuje jeho úloha ako cesty, ktorá premení koncept na kvalifikovaný komponent. Replikácia silikónovej formy sa nachádza medzi týmito dvoma a vymení trochu presnosti za schopnosť vyrábať desiatky rovnakých kozmetických dielov z jednej predlohy. Rozhodujúce je, že tieto tri polygóny sa skôr prekrývajú ako vnárajú, čo znamená, že nedominuje žiadny jednotlivý proces a správna odpoveď pre väčšinu skutočných programov je skôr sekvencia ako voľba. Praktickým dôsledkom je, že dodávateľ, ktorý ponúka iba jeden z týchto troch tvarov, môže slúžiť iba jednej fáze životnosti produktu , zatiaľ čo integrovaná platforma môže prenášať rovnakú časť z koncepčného modelu do pilotnej série bez zmeny dodávateľa.
Replikácia silikónovej formy: Most medzi prototypom a výrobou
Medzi jednorazovou tlačou a nástrojmi z tvrdej ocele je medzera, ktorá mnohé programy prekvapí. Tím potrebuje päťdesiat alebo sto dielov na skúšku v teréne, predloženie certifikácie alebo uvedenie na trh, ale objem nemôže ospravedlniť výrobnú formu a časový plán nemôže absorbovať dodaciu dobu nástrojov. Replikácia silikónovej formy, tiež nazývaná vákuové liatie alebo uretánové liatie, presne vyplní túto medzeru.
Pracovný postup je jednoduchý. Vyrobí sa hlavný vzor, zvyčajne živicovou tlačou s vysokým rozlíšením alebo opracovaním, a dopracuje sa presne na povrch, aký finálny diel vyžaduje, pretože silikón verne kopíruje každý detail vrátane chýb. Master je zavesený v ráme a obalený v tekutom silikóne, ktorý je vytvrdený a potom rozrezaný pozdĺž starostlivo naplánovanej deliacej čiary. Polyuretánové živice vybrané na simuláciu ABS, polypropylénu, gumy, nylonu plneného sklom alebo priehľadného akrylu sa potom nalejú do dutiny vo vákuu. Jedna forma zvyčajne dáva výťažok 20 až 25 kvalitných kópií pred rozmerovým posunom vyžaduje nový nástroj , takže stokusová objednávka sa plánuje okolo štyroch alebo piatich paralelne bežiacich foriem.
Nižšie uvedená tabuľka zobrazuje priemerné výrobné hodiny na hotový diel s rastúcou veľkosťou šarže, čo je najjasnejší spôsob, ako zistiť, kde si každá cesta zarába svoje miesto.
Z týchto kriviek vyplýva päť pozorovaní. Pri jednej dávke je lisovanie silikónu zďaleka najmenej efektívnym spôsobom, pretože celé úsilie pri výrobe formy sa účtuje na jeden kus, a preto nikto neodlieva jednorazovo. O desať kusov sa silikónová krivka dramaticky zrútila a už sedí blízko k ďalším dvom, čo ukazuje, ako rýchlo funguje amortizácia formy v prospech kupujúceho. Po 50 kusoch sa všetky tri krivky splošťujú, čo znamená, že prírastkový objem už veľa nemení úsilie na diel a namiesto toho sa rozhodnutie presúva na vlastnosti materiálu a toleranciu. Krivka 3D tlače je najplochejšia v celom rozsahu, čo je jej tichá výhoda: je predvídateľná v akomkoľvek množstve, bez nutnosti plánovania pomocou nástroja. Krivka CNC pokračuje v miernom klesaní za hranicu dvoch stoviek kusov, pretože programovanie a fixovanie sú jednorazové úsilie rozložené na rastúci počet kusov, a preto zákazkové cnc obrábacie služby sa často stávajú najefektívnejšou cestou presne pri objemoch, pri ktorých sa prototypové metódy prestávajú škálovať .
Povrchová úprava: Krok, ktorý určuje vnímanú kvalitu
Rozmerovo dokonalá súčiastka s nejednotnou povrchovou úpravou bude hodnotená ako zlyhanie pre každého, kto nedrží strmeň. Povrchová úprava teda nie je kozmetickou dekoráciou; je to fáza, v ktorej sa inžinierska práca stáva viditeľnou a mala by byť špecifikovaná s rovnakou prísnosťou ako popis tolerancie.
Nižšie sú uvedené hlavné spôsoby liečby dostupné v rámci platformy na jednom mieste a to, na čo každé z nich skutočne slúži.
- Brúsenie a leštenie, ktoré odstraňuje čiary vrstiev z tlačených dielov a pripravuje akýkoľvek povrch na lakovanie alebo pokovovanie.
- Otryskávanie guľôčkami a pieskom, ktoré vytvára jednotnú matnú textúru, ktorá zakrýva drobné stopy po nástrojoch a dodáva povlakom mechanický kľúč.
- Lakovanie striekaním v lesklom, saténovom, matnom, na dotyk a textúrovanom systéme, prispôsobené skôr dodanému farebnému odkazu než slovnému popisu.
- Eloxovanie hliníka, ktoré pridáva kontrolovanú vrstvu oxidu pre odolnosť proti korózii a farbu bez zmysluplnej zmeny rozmerov.
- Práškové lakovanie na oceľové a hliníkové diely, ktoré potrebujú hrubú, nárazuvzdornú fóliu.
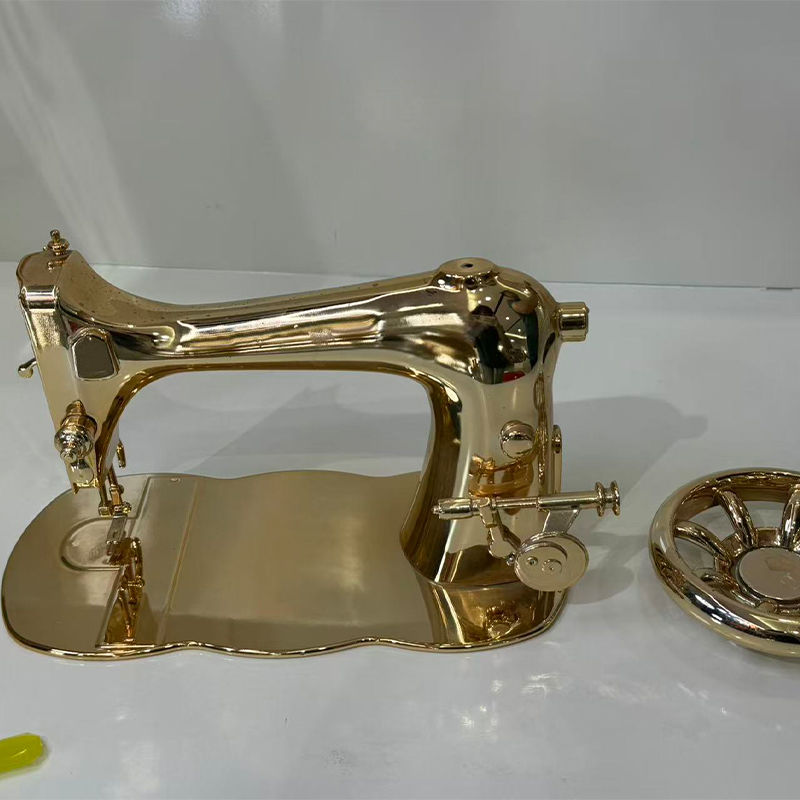
- Galvanické pokovovanie a vákuové pokovovanie pre reflexné a dekoratívne povrchy na kovových aj plastových podkladoch.
- Sieťotlač, tampónová tlač a laserové značenie pre logá, legendy a kódy sledovateľnosti.
Dve disciplíny oddeľujú dobré zakončenie od priemerného. Prvým je maskovanie: závity, ložiskové otvory, tesniace plochy a oblasti elektrických kontaktov musia byť chránené, aby tvorba filmu nespotrebovala toleranciu, na ktorej dosiahnutie sa strojník snažil. Typický náterový systém pridáva 30 až 60 mikrónov na povrch, čo je dosť na to, aby sa pohodlné kĺzanie zmenilo na rušivé uloženie. ak sa aplikuje na nezamaskovaný vývrt. Druhým je kontrola farieb pri štandardizovanom osvetlení, pretože farba schválená pod dielenskými žiarivkami sa nezhoduje s osvetlením showroomu a prepracovanie v tejto fáze je bolestivé pre každého.
Aká práca skutočne prichádza na platforme jedného miesta
Pochopenie typického mixu projektov, ktoré rieši etablovaný dodávateľ, pomáha kupujúcemu posúdiť, či je jeho vlastná požiadavka pre daný obchod rutinná alebo výnimočná. Nižšie uvedená distribúcia odráža reprezentatívny model prichádzajúcej práce medzi priemyselnými zákazníkmi.
Táto distribúcia prináša pre kupujúcich niekoľko lekcií. Funkčné prototypovanie zostáva najväčšou samostatnou kategóriou, čo potvrdzuje, že väčšina dielov opúšťajúcich modernú platformu je určená na testovanie a nie len na pozeranie, a preto musia byť vyrobené z materiálov so zmysluplnými mechanickými údajmi. Maloobjemové koncové diely tvoria druhý najväčší blok a ich rast je najjasnejším dôkazom toho, že aditívne a mostové procesy sa presunuli z modelárne do reálnej výroby. Modely overovania dizajnu stále tvoria zhruba pätinu príjmu, čo odráža, akú hodnotu tímy naďalej prikladajú držaniu fyzického objektu počas kontroly. Predlohy nástrojov a foriem sú menším, ale technicky náročným dielom, pretože pred začatím replikácie musia byť predlohy dokončené na úroveň finálneho dielu. Aftermarket a náhradné diely predstavujú najrýchlejšie rastúci segment v mnohých sektoroch, pretože digitálny inventár odstraňuje potrebu skladovať pomaly sa pohybujúce komponenty a dodávateľ, ktorý uchováva overené súbory procesov, môže reprodukovať prerušenú časť aj roky po pôvodnom spustení .
Ako vyhodnotiť továreň na služby 3D tlače v Číne predtým, ako sa zaviažete
Výber medzi poskytovateľmi služieb 3D tlače a dodávateľmi obrábacích strojov je štruktúrované cvičenie, nie inštinktívne. Nižšie uvedená sekvencia odráža poradie, v ktorom sú otázky skutočne dôležité, a oplatí sa ju prepracovať skôr pred prvým poradím ako po prvom probléme.
- Potvrďte šírku procesu. Opýtajte sa, či sa živica, nylon, kov, obrábanie, odlievanie a konečná úprava vykonáva interne alebo subdodávateľsky, a vyžiadajte si proces odpovede podľa procesu.
- Požiadajte o kontrolu návrhu na výrobu vášho skutočného súboru. Kvalita spätnej väzby, nie jej rýchlosť, prezrádza inžiniersku hĺbku.
- Zaviesť kontrolnú prax. Opýtajte sa, čo sa meria, akým zariadením, v akej frekvencii a aká správa sprevádza zásielku.
- Objasniť sledovateľnosť materiálu. Certifikáty by mali uvádzať konkrétnu šaržu použitú pre vaše diely, nie triedu vo všeobecnosti.
- Otestujte komunikáciu s technickou otázkou, ktorá nemá jednoduchú odpoveď, a sledujte, či dostanete odpoveď inžiniera alebo predajnú odpoveď.
- Overte si zaobchádzanie s duševným vlastníctvom vrátane podmienok dôvernosti, praxe ukladania súborov a toho, či bola vaša geometria niekedy použitá ako ukážková vzorka.
- Pred prenosom programu spustite platenú pilotnú verziu na originálnom diele a ohodnoťte pilotný diel na dokumentácii, ako aj na samotných dieloch.
Osobitnú pozornosť si zaslúžia dva varovné signály. Dodávateľ, ktorý akceptuje každú požiadavku bez jedinej otázky o zámere tolerancie, výbere základu alebo funkčných povrchoch, pravdepodobne súbor neotvoril. A dodávateľ, ktorý uvádza rovnakú dodaciu lehotu pre živicu, nylon, kov a opracované nerezové diely, cituje skôr zo šablóny ako z kapacity. Najspoľahlivejším prediktorom úspešného dlhodobého vzťahu je kvalita otázok položených pred vytvorením prvej časti.
Pracovný postup od návrhu k produktu na jednej platforme
Hodnotu integrovanej inteligentnej výrobnej platformy možno najľahšie vidieť, keď je celá trasa nakreslená ako jeden súvislý reťazec a nie ako séria nákupných objednávok. Nižšie uvedený diagram mapuje sedem fáz, ktorými typická časť prechádza od prvého rozhovoru po zabalenú zásielku.
Každá etapa v tomto reťazci existuje na ochranu tej nasledujúcej. Kontrola príjmu dizajnu a spracovateľnosti zachytáva problémy s geometriou, zatiaľ čo ich oprava v CAD je stále lacná, a práve tu sa predchádza väčšine oneskorení, ktorým sa dá vyhnúť. Digitálne plánovanie procesov opravuje nastavenia, upínacie prostriedky a dráhy nástroja pred spotrebovaním akéhokoľvek materiálu, takže dielňa skôr vykonáva plán ako improvizuje. Výber materiálu a trasy je rozhodovacím bodom, kde sa predchádzajúce porovnávacie grafy skutočne aplikujú na konkrétny diel. Výrobný blok je zámerne nakreslený ako jeden celok, pretože tlač a obrábanie sa často aplikujú na rovnaký komponent a nie sú alternatívami. Spodný riadok zobrazuje dokončovací reťazec, kde silikónová replikácia znásobuje overený diel do šarže, povrchová úprava mu dáva konečnú identitu a kontrola uzatvára slučku porovnaním fyzického výsledku s pôvodným zámerom, takže nič sa nedodáva bez dôkazu, že sa zhoduje s modelom, z ktorého pochádza .
O spoločnosti Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je priekopníkom v oblasti priemyselných inovácií a výroby. Náš odborný dizajnérsky tím premieňa nápady klientov na praktické, estetické návrhy produktov. Ponúkame 3D tlač na živicu, nylon, kov a iné materiály a máme pokročilé obrábanie. Replikácia silikónovej formy umožňuje nízkonákladovú, vysoko presnú výrobu v malých sériách. Povrchové úpravy ako lakovanie zlepšujú vzhľad produktu. S našou komplexnou službou môžu klienti dokončiť proces od návrhu k produktu na jednej platforme, čím ušetria čas a náklady. Naším cieľom je byť spoľahlivým dlhodobým partnerom pre priemyselný rozvoj.
V praxi táto štruktúra znamená, že klient môže prísť s náčrtom, funkčnou požiadavkou alebo starým komponentom, ktorý už nemá výkresy, a odísť s kontrolovanými hotovými dielmi bez toho, aby kedy riadil druhého dodávateľa. Konštrukčný tím premietne zámer do vyrobiteľnej geometrie, oddelenie aditív a obrábania ho vyrobí, replikačná linka ho znásobí, keď je potrebná dávka, a dokončovacie oddelenie ho dodá v stave, aký koncový trh očakáva. Každý stupeň zdieľa rovnaké číslo dielu, rovnaký záznam tolerancie a rovnaký kontaktný bod.
Priemyselné aplikácie a kde sa každá trasa hodí
Automobilový priemysel a mobilita
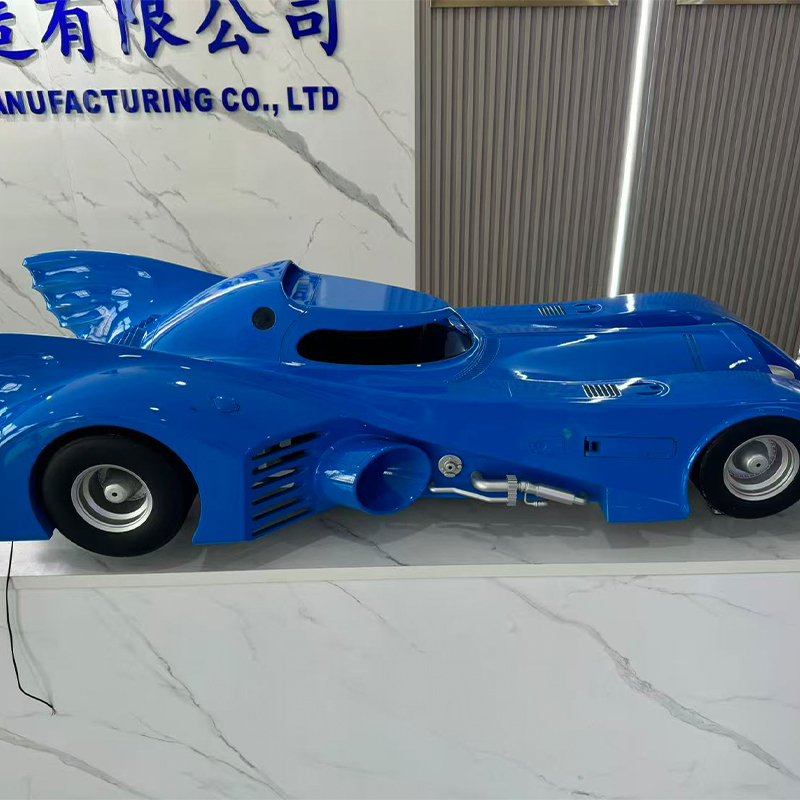
Vývojové programy sa spoliehajú na tlačené vnútorné čalúnenie pre štúdie prispôsobenia, nylonové kanály a držiaky na testy balenia pod kapotou a opracované hliníkové kryty pre hnacie ústrojenstvo a testovacie zariadenia batérií. Motoršport a špecializovaní konštruktéri vozidiel používajú rovnakú kombináciu pre skutočne maloobjemové koncové diely, kde by tvrdé nástroje nikdy neboli opodstatnené.
Lekárske prístroje a laboratórne vybavenie
Kryty nástrojov, chirurgické vodidlá, telesá rukoväte a rozvody tekutín ťažia z kombinácie komplexnej tlačenej geometrie a opracovaných tesniacich plôch. Služby CNC obrábania z nehrdzavejúcej ocele sú tu často špecifikované pre komponenty, ktoré sa musia opakovane sterilizovať a dokumentácia o vysledovateľnom materiáli nie je obchodovateľná.
Spotrebná elektronika a spotrebiče
Vzhľadové modely vyrobené zo živicových predlôh a natreté na farbu štandardného dizajnu disku, zatiaľ čo liate uretánové šarže dodávajú pilotné zostavy a certifikačné vzorky. Opracované hliníkové stredové rámy a rozvádzače tepla sa objavujú v rovnakých programoch, a preto je komerčná 3D tlačová služba, ktorá tiež obrába, oveľa užitočnejšia ako služba, ktorá nie.
Priemyselná automatizácia a robotizácia
Nástroje na konci ramena, vlastné uchopovače, držiaky snímačov a ochranné kryty sú klasickými kandidátmi na prototypovú službu CNC obrábania podporovanú aditívnou schopnosťou. Požiadavky sa menia, keď sa výrobná linka uvádza do prevádzky, takže schopnosť revidovať prípravok a získať novú verziu v priebehu niekoľkých dní má väčšiu hodnotu ako len okrajové zlepšenie v akomkoľvek jednotlivom procese.
Príprava súborov a špecifikácií, ktoré vrátia dobré diely
Dodávatelia môžu pracovať len s tým, čo dostanú, a prekvapivý podiel sporov o kvalite má pôvod skôr v neúplných informáciách ako vo výrobnej chybe. Odoslanie parametrického súboru, ako je STEP, spolu s exportom siete umožňuje dodávateľovi presne prestavať dráhy nástroja, pretože sieť ruší matematickú definíciu zakriveného povrchu a núti strojníka, aby ju aproximoval.
Tolerancie by sa mali uplatňovať selektívne. Označenie každého rozmeru ako kritického nepovie dodávateľovi nič a núti ho zaobchádzať s najvoľnejším prvkom s rovnakou starostlivosťou ako s najtesnejším. Identifikácia troch až piatich funkcií, ktoré skutočne riadia funkciu, umožňuje zorganizovať celý plán procesu okolo ich ochrany. Výber referenčného bodu si zaslúži rovnakú myšlienku: schéma referenčného bodu by mala odrážať umiestnenie dielu v jeho zostave, aby kontrolná správa odpovedala na otázku, na ktorej návrhu skutočne záleží.
Nakoniec uveďte účel použitia. Dodávateľ, ktorý pozná držiak, ktorý uvidí vibrácie pri zvýšenej teplote, bude riadiť výber materiálu inak ako ten, ktorý predpokladá, že ide o model displeja. Táto jediná kontextová veta často zabraňuje celej iteračnej slučke a zahrnutie do prvej správy nestojí nič.
Často kladené otázky
Q1: Ako sa rozhodnem medzi službami 3D tlače a CNC obrábaním pre nový diel?
Začnite s toleranciou a geometriou. Ak súčiastka obsahuje vnútorné kanály, mriežky alebo organické tvary, ktoré rezný nástroj nemôže dosiahnuť, aditívna výroba je prirodzenou cestou. Ak súčiastka potrebuje vlastnosti dodržané ±0,05 mm alebo viac, potrebuje špecifickú certifikovanú zliatinu alebo potrebuje jemne opracovanú povrchovú úpravu, odpoveďou je obrábanie. Mnoho skutočných komponentov potrebuje oboje, s vytlačeným hromadným tvarom a následne opracovanými kritickými plochami, a dodávateľ, ktorý ovláda obe funkcie, môže naplánovať túto sekvenciu v jednom procesnom dokumente, a nie v rámci dvoch nákupných objednávok.
Otázka 2: Aké formáty súborov a informácie by som mal poslať so žiadosťou?
Pošlite súbor STEP alebo IGES ako geometrickú predlohu plus 2D výkres zobrazujúci kritické rozmery, vzťažné body, požiadavky na povrchovú úpravu a špecifikáciu materiálu. Uveďte množstvo, zamýšľanú aplikáciu a akýkoľvek regulačný kontext. Ak na farbe alebo štruktúre záleží, uveďte namiesto slovného popisu fyzickú referenciu alebo rozpoznaný farebný kód. Ak sa na čisto aditívnu prácu používa formát siete, ako je STL, potvrďte rozlíšenie exportu, pretože hrubá sieť bude na zakrivených povrchoch vykazovať viditeľné fazety.
Q3: Môžu byť tlačené diely použité ako skutočné výrobné komponenty alebo iba ako prototypy?
Môžu byť skutočnými výrobnými komponentmi, keď sa materiál a proces vyberú zámerne. Časti s nylonovým práškovým lôžkom, najmä plnené druhy, slúžia ako koncové držiaky, kryty, kanály a prípravky v mnohých priemyselných odvetviach. Kovové tlačené diely sa používajú vo výrobe, kde sa geometria nedá vyrobiť iným spôsobom, za predpokladu, že sú správne odľahčené a opracované na funkčných plochách. Praktické limity sú povrchová úprava, dosiahnuteľná tolerancia bez sekundárneho opracovania a dlhodobé správanie pri vystavení ultrafialovému žiareniu alebo trvalému teplu, pričom všetky tieto vlastnosti by mali byť potvrdené podľa špecifického materiálového listu.
Q4: Koľko dielov dokáže vyrobiť jedna silikónová forma, kým kvalita neklesne?
Typická forma poskytuje približne 20 až 25 prijateľných kópií, hoci presné číslo závisí od geometrie dielu, podrezania a použitej odlievacej živice. Agresívne podrezanie a ostré vnútorné rohy rýchlejšie opotrebúvajú silikón. Pre väčšie požiadavky sa vyrába viacero identických foriem z rovnakej predlohy a bežia paralelne, čo zachováva konzistenciu v celej dávke a skracuje celkový plán. Pretože každá forma je prevzatá od jednej predlohy, rozmerová zhoda medzi formami je vo všeobecnosti veľmi úzka.
Q5: Aké tolerancie sú reálne dosiahnuteľné na opracovaných hliníkových a nerezových častiach?
Rutinná 3-osová práca zadrží ±0,02 mm na dobre podporovaných prvkoch a simultánna 5-osová práca zadrží ±0,01 mm na dieloch určených na obrábanie s jedným nastavením. Dosiahnutie týchto hodnôt závisí od hrúbky steny, dĺžky dielu, stratégie upnutia a tepelnej stability počas rezu. Dlhé tenké črty a hlboké vrecká budú vždy voľnejšie ako kompaktné pevné. Najproduktívnejší prístup je špecifikovať tesné tolerancie len tam, kde si to funkcia vyžaduje, a prediskutovať tieto špecifické vlastnosti s dodávateľom pred stanovením plánu procesu.
Otázka 6: Ako sa zaobchádza s dôvernosťou pri proprietárnych dizajnoch?
Pred prenosom súborov by sa mala uzavrieť dohoda o mlčanlivosti, ktorá by sa mala vzťahovať na uchovávanie súborov, interný prístup, sprístupnenie subdodávateľovi a likvidáciu predlohy, príslušenstva a zvyškového materiálu po ukončení projektu. Konkrétne sa opýtajte, či by sa vaša geometria mohla niekedy objaviť v marketingových vzorkách alebo displejoch schopností, a zaznamenajte si odpoveď písomne. Dodávateľ zvyknutý pracovať s vývojovými programami už na to bude mať zadefinovaný proces a bude ho vedieť bez váhania popísať.
Kontaktné informácie
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PRIDAŤ
-

Budova 7, č. 188, časť Hongni na ulici Zha Wang, obvod Danghu, mesto Pinghu, mesto Jiaxing, provincia Zhejiang, Čína
Autorské práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobcovia integrovanej inteligentnej výrobnej platformy OEM/ODM
